 (English) Jiangsu Shendian Electric Co., Ltd.
Les transformateurs constituent l’ossature de tout réseau électrique. Qu’il s’agisse d’une unité de distribution desservant un village, d’un transformateur de type sec dans un centre de données ou d’un grand transformateur de puissance à bain d’huile, l’isolation, la rigidité diélectrique, l’échauffement, les pertes et la tenue aux courts-circuits déterminent la fiabilité du réseau. Un seul défaut peut entraîner une panne, un incendie, la destruction de matériel ou pire encore.
Fabriquer un transformateur ne s’apparente en rien à la production en série de boulons. Le processus est long : réception des matières premières, usinage des pièces, bobinage, empilage du noyau magnétique, isolation, assemblage final, imprégnation au vernis ou remplissage d’huile, essais de routine, puis expédition ; chaque étape recèle ses propres risques de défaillance. Une usine moderne nécessite un système qualité couvrant l’ensemble du cycle de vie, avec des responsabilités clairement définies, une traçabilité totale et une standardisation des tâches. Nous articulons ce système autour de cinq piliers : le contrôle à la réception (IQC), le contrôle en cours de fabrication (IPQC), les vérifications spécifiques au processus, les essais de routine complets (FQC) et le suivi après-vente en boucle fermée, le tout soutenu par des documents normalisés, des équipements étalonnés, un personnel formé, une traçabilité rigoureuse et une démarche d’amélioration continue. Cet article détaille la mise en place et le fonctionnement concret de ce système.
1. Commencer par les fondations : un système de gestion de la qualité normalisé
Le contrôle qualité ne se résume pas à une simple étape d’inspection. Il s’agit d’un système de gestion ; la première étape consiste donc à le certifier et à le normaliser afin de fournir une base solide à l’ensemble de la chaîne de production.
1.1 Certification du système et maîtrise documentaire
Nous élaborons nos dossiers qualité en nous référant à la norme ISO 9001, aux normes chinoises de la série GB/T 1094 pour les transformateurs de puissance et GB/T 10228 pour les unités de type sec, ainsi qu’aux exigences en matière d’efficacité énergétique et de tenue aux courts-circuits. La documentation est structurée en quatre niveaux :
- Niveau 1, Manuel qualité : politique qualité, structure organisationnelle et responsabilités par département.
- Niveau 2, Procédures : contrôle à la réception, maîtrise des processus, gestion des produits non conformes, étalonnage des équipements, traçabilité et traitement des réclamations clients.
- Niveau 3, Instructions de travail : fiches de processus pour chaque opération, spécifications d’inspection, procédures opérationnelles normalisées (SOP) pour les équipements et normes d’essai.
- Niveau 4, Enregistrements : fiches de contrôle à la réception, journaux de suivi en atelier, rapports d’essais, rapports de non-conformité et registres d’étalonnage.
Chaque plan, processus et norme d’inspection est diffusé sous contrôle strict. Lorsqu’un plan est modifié, la norme d’inspection correspondante l’est également ; nous ne permettons jamais la coexistence d’anciennes et de nouvelles spécifications sur une même ligne de production.
1.2 Un service d’assurance qualité indépendant
SHENDIAN dispose d’un service d’assurance et de contrôle qualité (QA/QC) autonome, indépendant de la production. Il se divise en plusieurs pôles : IQC (contrôle à la réception), IPQC (contrôle en cours de fabrication), FQC (contrôle final), OQC (contrôle avant expédition) et QE (ingénierie et amélioration de la qualité). Chaque groupe dispose d’une autorité définie, de critères d’acceptation et d’une procédure d’escalade. La règle est simple : la production exécute, la qualité juge. Aucun opérateur ne peut valider de son propre chef une unité semi-finie suspecte.
1.3 Équipements de métrologie et de test : maîtrise du cycle de vie complet
Les tests reposent sur des équipements de précision : testeurs de résistance CC, testeurs de rapport de spires, bancs de test diélectrique (HIPOT), détecteurs de décharges partielles, systèmes de mesure d’échauffement, analyseurs de pertes, pieds à coulisse, micromètres, mégohmmètres, jauges d’épaisseur de peinture et testeurs de pression d’huile. Tous ces équipements sont répertoriés dans un registre de suivi. Chaque instrument est envoyé périodiquement à un laboratoire tiers et porte une étiquette de calibration valide ; tout équipement dont la calibration est périmée est retiré du service. Nous effectuons quotidiennement une vérification à vide avant le démarrage. En cas de dérive des mesures ou d’apparition d’un défaut, la machine est arrêtée et consignée ; les dossiers de réparation et de calibration sont conservés pour garantir la fiabilité des données.
1.4 Personnel
Chaque opérateur et inspecteur doit être certifié avant d’intervenir sur la ligne. Les nouvelles recrues suivent une formation en trois volets : niveau usine (politique, sécurité, études de cas d’accidents), niveau atelier (modes de défaillance locaux et coûts réels des défauts) et niveau poste de travail (processus, points de contrôle, autocontrôle). La réussite à l’examen conditionne l’obtention du badge d’habilitation. Le personnel expérimenté participe à une revue qualité mensuelle axée sur les défauts constatés récemment sur les lots et les retours clients ; les inspecteurs passent un examen pratique sur les normes chaque trimestre, et tout échec entraîne un retrait immédiat de la ligne. La qualité est liée à la rémunération : détecter un défaut majeur lors de l’autocontrôle est récompensé, tandis qu’être à l’origine d’un défaut de lot ou laisser partir une unité non conforme a des répercussions sur le dossier de l’employé. C’est ainsi que s’ancre durablement la discipline fondée sur le triptyque « autocontrôle, contrôle croisé et contrôle spécialisé ».
2. À la source : Contrôle des matériaux entrants (IQC)
Les composants essentiels — tôle magnétique (acier au silicium), conducteurs en cuivre ou en aluminium, papier isolant, huile diélectrique, résine époxy, quincaillerie du noyau, tôles de cuve, bornes, régulateurs de température, ventilateurs — peuvent compromettre l’unité finie s’ils sont défectueux. Le contrôle à la réception constitue le premier filtre ; la règle est d’inspecter avant la mise en stock et de garantir l’absence totale de matériaux non conformes à l’entrée.
2.1 Inspection complète des matériaux critiques
- Tôle magnétique (cœur du noyau) : vérification de la nuance, de l’épaisseur et du certificat du fournisseur ; contrôle par échantillonnage des pertes fer, de l’induction magnétique et de l’isolation du revêtement ; vérification de l’absence de rouille, de bavures, de délaminage ou de déformations (ondulations). Après la découpe, les tolérances dimensionnelles et la hauteur des bavures sont strictement contrôlées ; des bavures excessives augmentent les pertes à vide et favorisent les décharges partielles.
- Fil de bobinage en cuivre ou en aluminium : vérification de la pureté et de la tolérance de section, mesure de la résistance en courant continu (CC), contrôle du revêtement isolant (absence de ruptures, de micro-trous ou de rayures) ; tests d’échantillonnage sur la souplesse et la tenue au pliage. Une entaille dans le revêtement entraîne un court-circuit entre spires.
- Isolation (papier, cales, matériaux stratifiés) : tests d’épaisseur, de rigidité diélectrique, de teneur en humidité et de classe thermique. Une pièce humide réduit la tenue en tension et fait dépasser les limites admissibles pour les décharges partielles. Pour les unités à bain d’huile, l’huile isolante est soumise à des tests de tension de claquage, d’humidité, de facteur de dissipation et d’analyse des gaz dissous ; une huile de mauvaise qualité provoque des décharges internes et une carbonisation par échauffement.
- Pièces structurelles : planéité des tôles de cuve, qualité des soudures et tolérances dimensionnelles ; épaisseur du revêtement et résistance à la corrosion des fixations ; test fonctionnel sous tension des régulateurs et ventilateurs ; vérification de la conformité aux spécifications et aux plans de commande pour éviter toute erreur de matériau.
2.2 Classification des fournisseurs et gestion des non-conformités à la réception
Nous classons les fournisseurs (catégories A, B et C) en fonction de la qualité des livraisons. La catégorie A bénéficie d’un échantillonnage réduit, tandis que la catégorie C fait l’objet d’une inspection à 100 %. Des bilans trimestriels sont établis ; les fournisseurs obtenant systématiquement de mauvais résultats sont convoqués pour une réunion et se voient fixer un délai de correction ; en l’absence d’amélioration, nous mettons fin à la collaboration. En cas de non-conformité d’un matériau entrant (mauvaises dimensions, performances hors spécifications, défaut d’aspect), le service IQC rédige un rapport de non-conformité, place le lot en quarantaine et implique le service achats pour organiser le retour, l’échange ou la réclamation auprès du fournisseur. Nous exigeons un rapport d’action corrective 8D et assurons le suivi de la correction ; si le même problème se reproduit, nous intensifions l’échantillonnage. Tous les documents et certificats de réception sont archivés, et les informations relatives au lot, au modèle et au fournisseur sont saisies dans le système de traçabilité, ce qui nous permet de remonter directement d’un produit fini jusqu’à sa matière première.
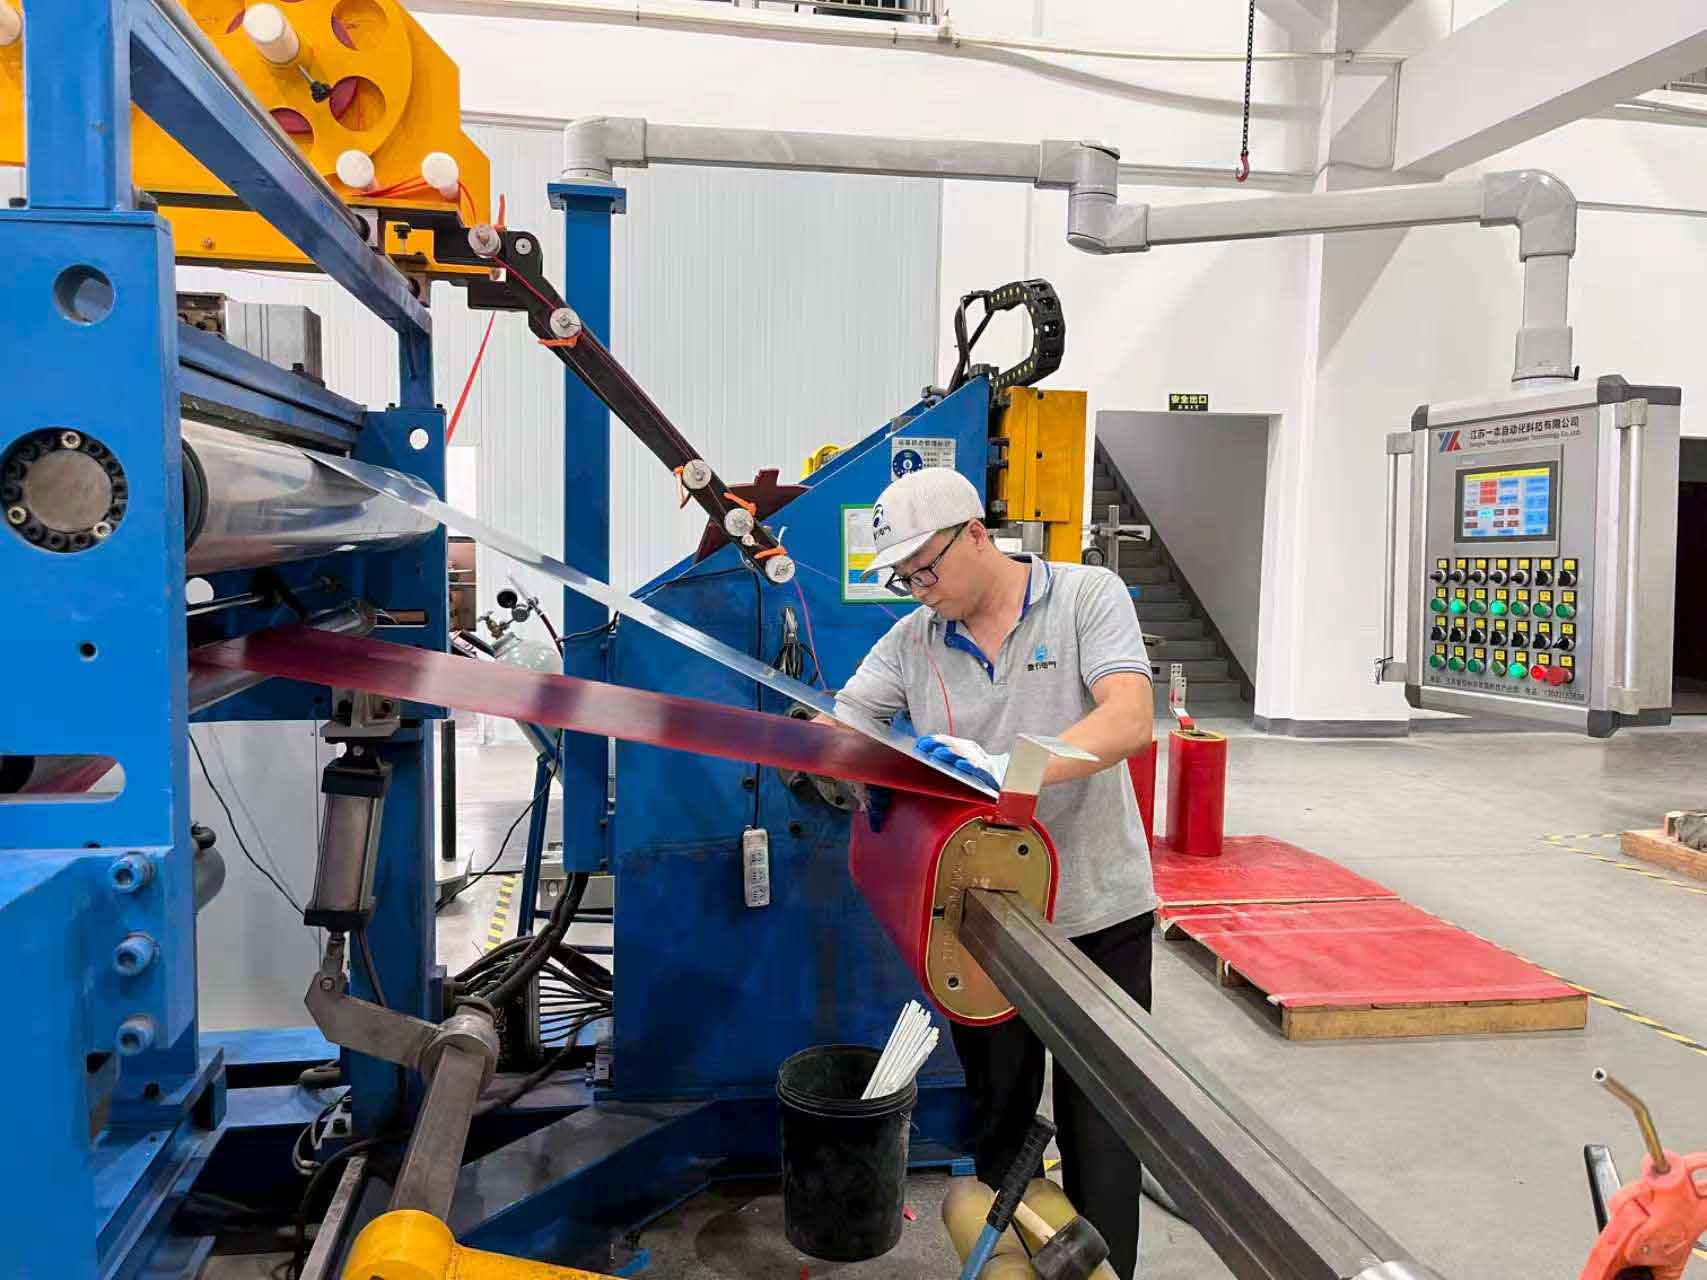
Cellule de bobinage dans l’atelier de production de SHENDIAN.
3. En atelier : Maîtrise du processus (IPQC et contrôles dédiés)
La production comprend sept opérations principales : traitement du noyau, bobinage, montage de l’isolation, assemblage noyau-bobinage, séchage et vernissage, assemblage final, et remplissage d’huile ou coulée de résine époxy. Chaque opération comporte des points de contrôle et nous appliquons une triple vérification : autocontrôle par l’opérateur, contrôle croisé par le poste voisin et contrôle à poste fixe par l’inspecteur itinérant. Une unité semi-finie non conforme ne passe jamais à l’étape suivante.
3.1 Traitement du noyau
Le cisaillage, l’empilage et le cerclage constituent les étapes clés. Points de vigilance pour l’inspecteur : tolérance de coupe, bavures sur les chants, jeu dans l’empilage, régularité de la hauteur d’empilage et tension du cerclage. Un jeu excessif augmente les pertes à vide ; une bavure peut endommager l’isolation du bobinage. L’IPQC prélève un échantillon d’empilage toutes les deux heures pour mesurer le jeu et effectue chaque jour un contrôle dimensionnel complet de la première pièce produite (règle : pas de contrôle de première pièce, pas de lot). Les noyaux terminés sont soumis à des essais de pertes fer et de courant à vide ; les unités non conformes sont mises en quarantaine et ré-empilées.
3.2 Bobinage — l’opération la plus critique
Les courts-circuits entre spires, l’endommagement de l’isolant du conducteur et les erreurs de nombre de spires sont les défauts les plus fréquents sur les transformateurs ; le bobinage fait donc l’objet d’un contrôle obligatoire de la première pièce. La première bobine produite est vérifiée sur les points suivants : nombre de spires, spécifications du fil, nombre de couches, positionnement des cales isolantes, ainsi que diamètres intérieur/extérieur et hauteur. En cours de production, l’inspecteur surveille la tension du conducteur (une tension excessive déchire le revêtement, une tension insuffisante donne une bobine lâche) et vérifie que le papier intercalaire n’est ni déplacé ni endommagé, et que les jonctions sont plates et sans bavures. Chaque bobine terminée subit un essai de tenue diélectrique entre spires à 100 % ; tout échec entraîne le démontage et le rebobinage, avec enregistrement de la cause (dommage au fil, erreur de manipulation, défaut du papier).
3.3 Montage de l’isolation et assemblage noyau-bobinage
Lors de l’assemblage de la bobine sur le noyau, l’attention se porte sur les distances d’isolement, le positionnement des cales, la fixation des sorties et le frettage. Les angles des sorties doivent être enveloppés dans un isolant amortisseur pour éviter qu’une arête vive ne perfore l’isolant et ne provoque des décharges partielles. L’inspecteur vérifie la position des cales et le couple de serrage : un serrage excessif écrase l’isolant, tandis qu’un serrage insuffisant entraîne des vibrations. Une fois l’assemblage terminé, la partie active doit être parfaitement propre : toute particule métallique ou poussière est éliminée, car la moindre impureté métallique sous tension risquerait de provoquer des décharges partielles, voire un claquage diélectrique.
3.4 Séchage, vernissage et moulage en résine époxy
L’humidité dans l’isolation étant la cause principale des défaillances de tenue diélectrique, le séchage sous vide des parties actives (pour les transformateurs à huile) et la polymérisation de la résine époxy (pour les modèles secs) sont des étapes critiques. Le contrôle qualité en cours de fabrication (IPQC) surveille la température, le vide et la durée du séchage, tout en enregistrant la courbe d’humidité ; après séchage, la résistance d’isolement est mesurée, et toute unité ne répondant pas aux spécifications est renvoyée à l’étuve. L’étape de moulage contrôle le dosage de la résine, le temps de mélange et la température de polymérisation afin d’éviter fissures et bulles ; après moulage, on vérifie l’absence de porosité, de fissures ou de défauts de remplissage, car les bulles internes peuvent entraîner des décharges partielles dépassant les seuils admissibles. Le remplissage en huile sous vide régule le vide, le débit de remplissage et la température de l’huile, suivi d’une phase de stabilisation pour purger l’air emprisonné.
3.5 Assemblage final
Lors des étapes de soudage de la cuve, de levage de la partie active, de câblage, d’étanchéité et de montage des ventilateurs ou des contrôleurs, plusieurs points sont vérifiés : porosité des soudures et absence de fuites (les fuites d’huile constituent un défaut majeur), couples de serrage des bornes, ordre des phases et intégrité des joints. Les transformateurs à huile subissent un essai d’étanchéité sous pression (cuve, brides, vannes) pour détecter toute infiltration. Pour les modèles secs, on contrôle le jeu entre le bloc moulé et l’enveloppe ainsi que la fixation des ventilateurs. Chaque lot fait l’objet d’un essai sous tension pour détecter d’éventuels bruits anormaux ou une surchauffe.
Gestion des anomalies de processus : un défaut mineur détecté lors des contrôles fait l’objet d’une rectification immédiate avec l’opérateur. Une défaillance affectant un lot entier ou un risque majeur pour la sécurité — par exemple, une série de courts-circuits entre spires ou une présence généralisée d’humidité — entraîne un arrêt de la ligne ; la production est suspendue, un ingénieur qualité collabore avec les équipes de processus et de production pour identifier la cause profonde, et une action corrective et préventive est validée avant la reprise. Chaque arrêt et chaque intervention corrective sont archivés.
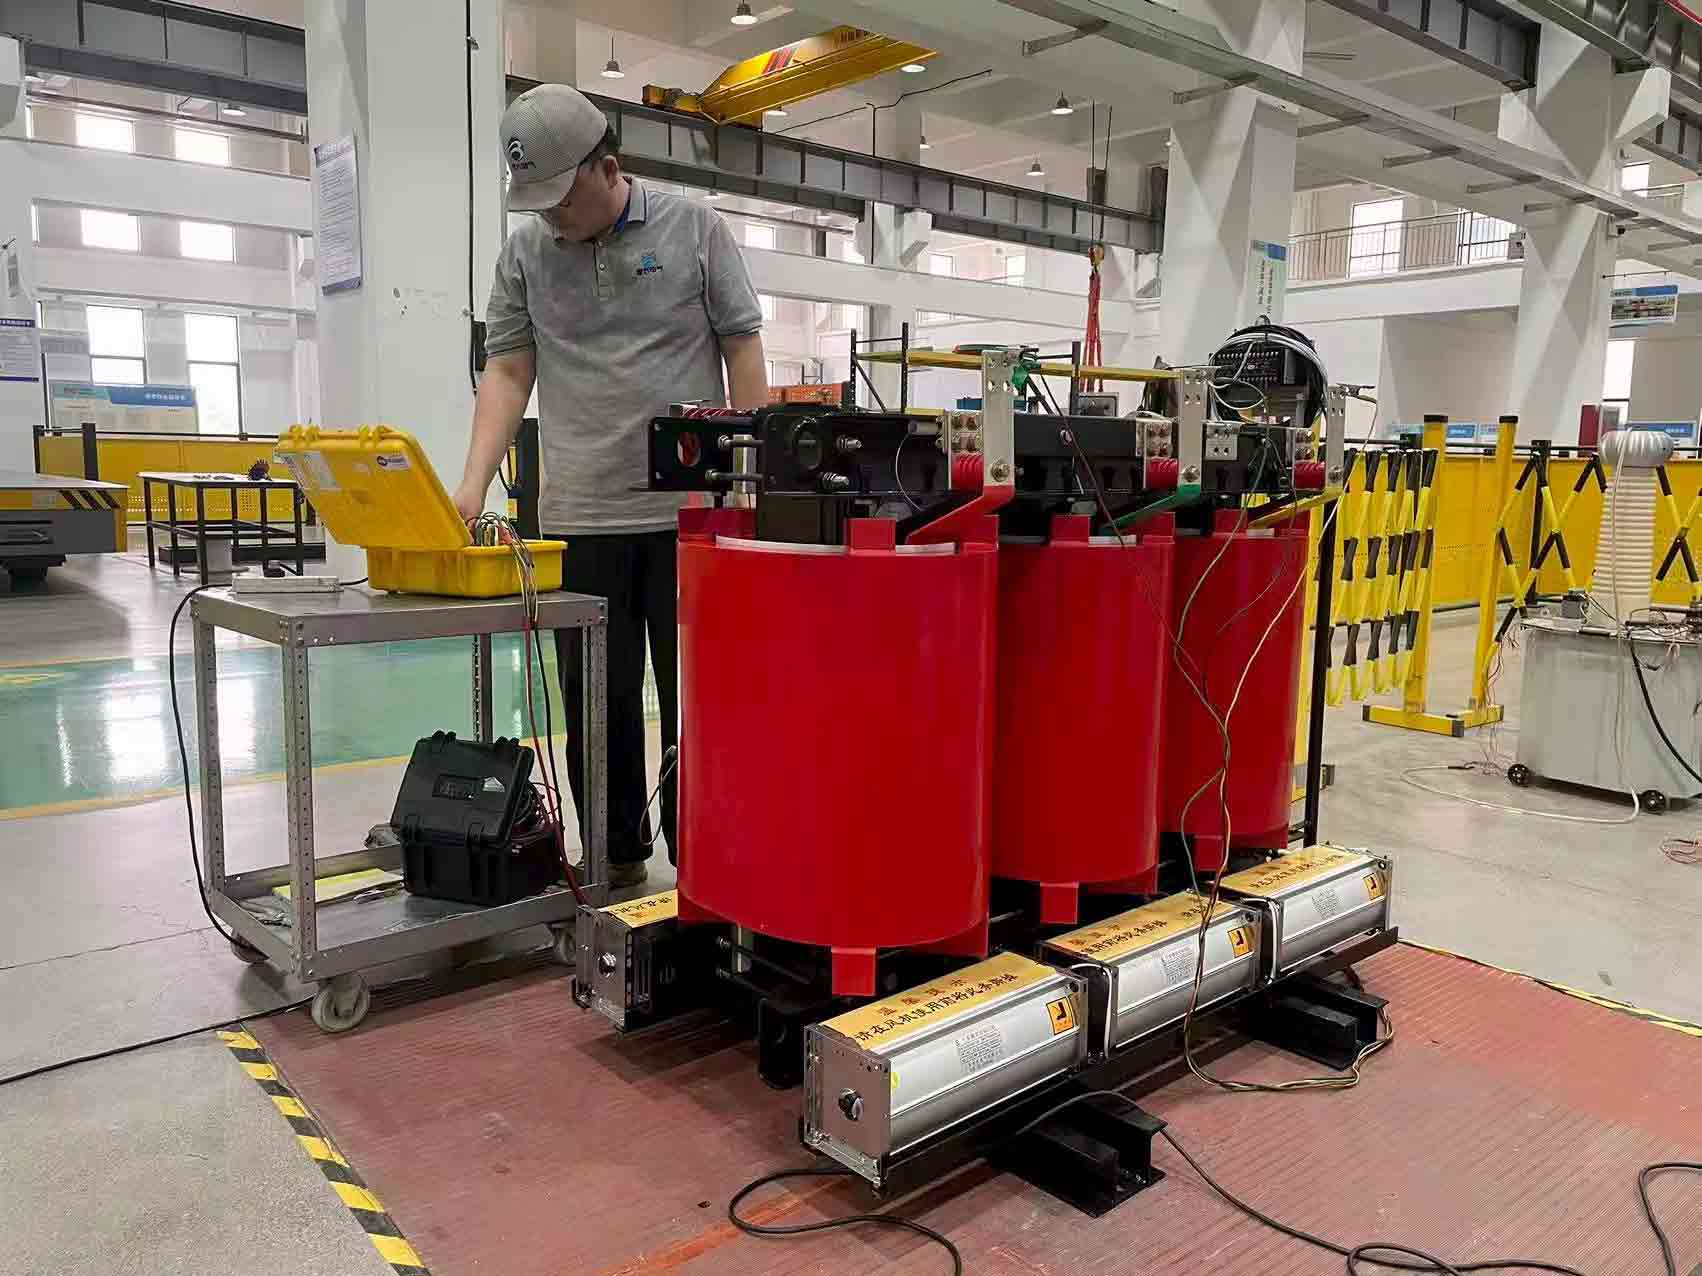
Essais de routine et vérification des essais de type au laboratoire SHENDIAN.
4. Au point de contrôle : Contrôle qualité final (essais de routine FQC) et contrôle qualité avant expédition (OQC)
Une fois l’unité parvenue à l’étape finale, le service FQC effectue des essais de routine systématiques (à 100 %) conformément à la norme nationale et aux spécifications techniques convenues avec le client ; pour les produits fabriqués par lots, des essais de type sont réalisés par échantillonnage. Aucune expédition n’a lieu tant que tous les essais n’ont pas été validés avec succès.
4.1 Essais de routine obligatoires pour chaque unité
Chaque transformateur est soumis aux contrôles suivants : mesure de la résistance en courant continu (circuit ouvert, connexion desserrée), rapport de transformation et couplage vectoriel (erreur de nombre de spires ou de câblage), résistance d’isolement, tenue diélectrique à fréquence industrielle, tenue diélectrique par induction (isolement entre spires), pertes et courant à vide, pertes en charge, essai d’étanchéité (huile), vérification de l’aspect et des dimensions, ainsi que contrôle de la plaque signalétique. Pour les unités de type sec, s’ajoutent un essai de décharges partielles et un contrôle de l’échauffement par échantillonnage ; pour les transformateurs de grande puissance, on ajoute des essais de tenue aux chocs de foudre et de tenue aux courts-circuits. Toutes les données sont saisies en temps réel dans le système ; toute valeur hors tolérance entraîne le rejet de l’unité, l’émission d’un rapport de non-conformité et le renvoi de l’appareil en réparation, suivi d’une nouvelle série complète d’essais. Un second échec entraîne la mise au rebut.
4.2 Aspect, marquage et emballage — Contrôle avant expédition (OQC)
Avant l’entrée en entrepôt, le service OQC vérifie la plaque signalétique (puissance, tension, impédance, norme) par rapport à la commande, inspecte la peinture (absence de rayures ou de rouille) et s’assure que le marquage des bornes est clair et complet. L’emballage est contrôlé : étanchéité à l’humidité pour les unités à huile, protection contre les chocs pour les corps moulés des unités sèches, et présence de tous les accessoires (contrôleur, manuel, certificat, rapport d’essai). Avant le chargement, nous vérifions à nouveau le modèle et la quantité par rapport à la commande afin d’éviter toute erreur ou omission d’expédition, puis nous émettons le certificat de conformité et le rapport d’essai complet qui accompagneront l’unité.
5. Bouclage du processus : gestion des non-conformités, traçabilité et amélioration après-vente
5.1 Gestion graduée des non-conformités
Les défauts sont classés en quatre catégories : mineur, général, grave et rebut. Un défaut esthétique mineur peut être accepté sur la base d’une dérogation écrite du client ; un défaut de performance général entraîne une reprise suivie d’un nouvel essai ; un défaut grave (claquage d’enroulement, noyau mis au rebut, fuite de cuve irréparable) conduit directement à la mise au rebut. Nous disposons d’une zone de quarantaine identifiée par des étiquettes rouges, distincte du stock conforme. Chaque mois, nous établissons un diagramme de Pareto des défauts, sélectionnons les trois principaux (dommages entre spires, pertes à vide élevées, fuite d’huile) et ciblons le processus correspondant.
5.2 Traçabilité complète du processus
Chaque transformateur reçoit un numéro de série unique enregistré dans le système, associant le lot de matières premières, l’équipe de production, l’opérateur de bobinage, l’inspecteur, les données d’essai, le temps de fabrication et la commande client. En cas de problème sur site, ce numéro permet d’extraire l’historique complet en un clic, identifiant précisément le poste et le matériau concernés ; nous pouvons ainsi déterminer s’il s’agit d’un problème de matériau, de processus ou de manutention.
5.3 Bouclage du processus après-vente
Nous avons dédié un poste à la qualité après-vente. Dès réception d’un signalement client (bruit, surchauffe, panne, fuite), nous intervenons sous 24 heures pour récupérer l’échantillon défaillant et les données d’essai ; l’équipe Qualité réalise alors une analyse de défaillance et émet un rapport 8D. Parallèlement, nous renforçons le processus et les normes d’inspection. Les réunions qualité mensuelles consolident les données relatives aux réceptions, à la production en cours, aux expéditions et aux réclamations ; les défauts fréquents entraînent une mise à jour des instructions de travail, l’ajout de points de contrôle ou la modernisation des équipements, permettant ainsi d’éliminer les défauts à la source. Nous intégrons également les retours d’expérience terrain dans la conception des produits afin d’en accroître la fiabilité.
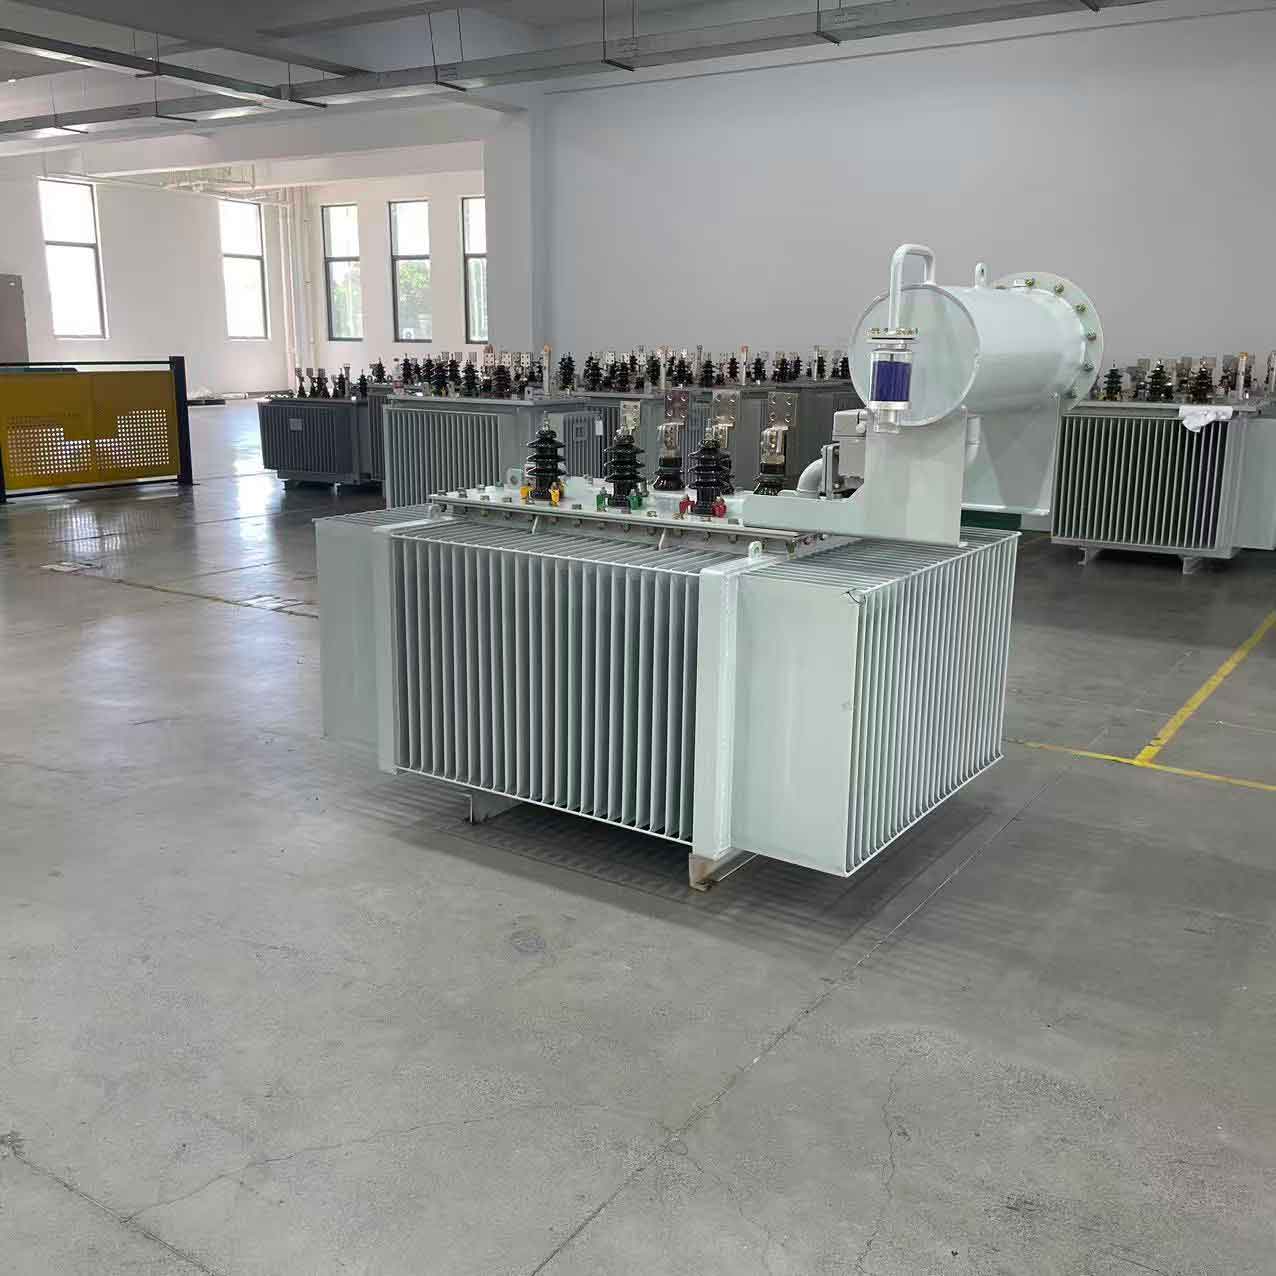
Transformateurs de distribution à bain d’huile terminés, en attente d’expédition.
6. Environnement et 5S : leviers de qualité
L’isolation, les noyaux et les bobines sont sensibles à l’humidité et à la poussière. L’atelier utilise un système de chauffage, ventilation et climatisation (CVC) pour maintenir l’humidité en dessous de 60 % et éviter ainsi l’absorption d’humidité par l’isolation. Les zones des noyaux et des enroulements sont équipées d’un système d’aspiration des poussières afin d’empêcher l’accumulation de poussières métalliques. Les zones de stockage des matériaux, des produits en cours de fabrication et de quarantaine sont organisées par zones, et la méthode 5S est appliquée pour garantir la stabilité des outils et des pièces et éviter que des copeaux de cuivre ou des débris ne pénètrent dans les unités. Des contrôles de nettoyage quotidiens font partie intégrante du processus de contrôle qualité en cours de production (IPQC). En cas de défaillance de l’environnement, l’opération concernée est interrompue. Ceci permet de prévenir l’apparition de nombreux défauts cachés.
Conclusion
Le système qualité d’une usine de transformateurs fonctionne en boucle fermée, de la matière première à la production, en passant par les tests et le service après-vente. Sa logique repose sur la prévention, suivie de l’inspection et de l’amélioration continue. Une gestion standardisée constitue la base ; le contrôle qualité à réception (IQC) élimine les matériaux défectueux à la source ; le contrôle qualité en cours de production (IPQC) détecte les défauts en temps réel ; et les contrôles qualité finaux (FQC) et finaux (OQC) garantissent la conformité à l’expédition. La traçabilité, la gestion des non-conformités, la gestion des fournisseurs, la formation et la protection de l’environnement couvrent le reste. Ensemble, ces mesures permettent de réduire les défaillances classiques : courts-circuits entre spires, pertes excessives, fuites d’huile, dépassements de limites de décharge partielle et claquages diélectriques. La sécurité du réseau électrique repose sur la qualité des équipements. Seule une maîtrise rigoureuse du contrôle qualité à chaque étape du processus, pour chaque opérateur et chaque instrument de test permet à une usine de produire en toute fiabilité des transformateurs conformes aux normes et aux exigences des clients, ce qui se traduit par des coûts après-vente réduits, une réputation renforcée et un véritable avantage concurrentiel.
WeChat
Scanner le code QR avec wechat