 (English) Jiangsu Shendian Electric Co., Ltd.
Los transformadores constituyen la estructura fundamental de cualquier red eléctrica. Ya sea una unidad de distribución en una línea de alimentación rural, un transformador de tipo seco en un centro de datos o un gran transformador de potencia en baño de aceite, factores como el aislamiento, la rigidez dieléctrica, el aumento de temperatura, las pérdidas y la capacidad de soportar cortocircuitos determinan la continuidad del servicio de la red. Un solo defecto puede provocar un corte de suministro, un incendio, la destrucción de equipos o consecuencias aún peores.
Fabricar un transformador no es comparable a la producción en serie de pernos mediante estampado. Es un proceso complejo que abarca desde la recepción de materias primas y el mecanizado de piezas hasta el bobinado, el apilado del núcleo, el aislamiento, el montaje final, el barnizado o llenado de aceite, las pruebas rutinarias y el envío; cada una de estas etapas conlleva sus propios riesgos de fallo. Una planta moderna requiere un sistema de calidad que cubra todo el ciclo de vida, con responsabilidades claras, trazabilidad completa y procesos estandarizados. Nuestra gestión se basa en cinco pilares: inspección de entrada (IQC), inspección de control en proceso (IPQC), verificaciones específicas del proceso, pruebas rutinarias completas (FQC) y control de ciclo cerrado en la posventa; todo ello respaldado por documentación estandarizada, equipos calibrados, personal capacitado, trazabilidad y mejora continua. Este artículo describe cómo se implementa y opera dicho sistema.
1. Empezar por los cimientos: un sistema de gestión de calidad estandarizado
El control de calidad no se limita a una única etapa de inspección. Es un sistema de gestión, y la primera tarea consiste en certificarlo y estandarizarlo para dotar a toda la línea de producción de una base sólida.
1.1 Certificación del sistema y control documental
Elaboramos nuestra documentación de calidad conforme a la norma ISO 9001, la serie china GB/T 1094 para transformadores de potencia, la norma GB/T 10228 para unidades de tipo seco, así como a los límites de eficiencia energética y las especificaciones de resistencia a cortocircuitos. La documentación se organiza en cuatro niveles:
- Nivel 1, Manual de calidad: política de calidad, estructura organizativa y responsabilidades por departamento.
- Nivel 2, Procedimientos: inspección de entrada, control de procesos, gestión de productos no conformes, calibración de equipos, trazabilidad y gestión de reclamaciones de clientes.
- Nivel 3, Instrucciones de trabajo: fichas de proceso para cada operación, especificaciones de inspección, procedimientos operativos estándar (SOP) de los equipos y normas de ensayo.
- Nivel 4, Registros: hojas de inspección de entrada, registros de control en proceso, informes de ensayos, informes de no conformidad y registros de calibración.
Todos los planos, procesos y normas de inspección se emiten bajo un sistema de control estricto. Cuando se modifica un plano, la norma de inspección correspondiente se actualiza simultáneamente; no permitimos que especificaciones antiguas y nuevas coexistan en la misma línea de producción.
1.2 Departamento de Aseguramiento de la Calidad (QA) independiente
SHENDIAN opera un departamento de QA/QC (Aseguramiento y Control de Calidad) autónomo que no depende de producción. Este se divide en áreas específicas: IQC (recepción de materiales), IPQC (inspección en proceso/itinerante), FQC (inspección final), OQC (salida de producto) y QE (ingeniería y mejora de la calidad). Cada grupo cuenta con autoridad definida, criterios de aceptación y un protocolo de escalamiento. La regla es sencilla: producción ejecuta y calidad evalúa. Ningún operario puede autorizar por sí mismo una unidad semielaborada sospechosa.
1.3 Equipos de metrología y pruebas: control de ciclo de vida completo
Las pruebas se basan en equipos de precisión: medidores de resistencia de CC, medidores de relación de espiras, bancos de pruebas de alta tensión (HIPOT), detectores de descargas parciales, sistemas de medición de aumento de temperatura, analizadores de pérdidas, calibres, micrómetros, megóhmetros, medidores de espesor de pintura y probadores de presión de aceite. Todos los equipos se registran en un inventario de calibración. Cada instrumento se envía a un laboratorio externo según el calendario establecido y se etiqueta con una certificación vigente; cualquier equipo con la calibración vencida se retira del servicio. Diariamente, realizamos una verificación previa al arranque sin carga. Si las lecturas varían o surge un fallo, la máquina se detiene y se señaliza fuera de servicio; además, se conservan los registros de reparación y calibración para garantizar la fiabilidad de los datos.
1.4 Personal
Todo operario e inspector debe estar certificado antes de incorporarse a la línea de producción. El personal recién contratado recibe una formación en tres niveles: nivel de planta (políticas, seguridad, análisis de casos de accidentes), nivel de taller (modos de fallo locales y costes reales de los defectos) y nivel de puesto de trabajo (procesos, puntos de inspección y autoverificación). Tras aprobar el examen, se obtiene la acreditación. El personal veterano participa en revisiones mensuales de calidad centradas en defectos recientes de lotes y comentarios de los clientes; los inspectores realizan un examen práctico trimestral sobre normas, y quien no lo aprueba es retirado de la línea. Vinculamos la calidad a la remuneración: detectar un defecto grave durante la autoverificación conlleva una recompensa, mientras que provocar un fallo en un lote o permitir el envío de una unidad defectuosa afecta negativamente al historial del empleado. Así es como se consolida realmente la disciplina de “autoverificación, verificación mutua y verificación especial”.
2. En el origen: Control de materiales entrantes (IQC)
Los materiales fundamentales —acero al silicio, conductores de cobre o aluminio, papel aislante, aceite dieléctrico, resina epoxi, herrajes del núcleo, chapas del tanque, terminales, controladores de temperatura y ventiladores— pueden arruinar una unidad terminada si presentan defectos. La inspección de entrada constituye el primer filtro; la regla es inspeccionar antes de almacenar y garantizar la ausencia total de material no conforme.
2.1 Inspección exhaustiva de materiales críticos
- Acero al silicio (el corazón del núcleo): verificar el grado, el espesor y el certificado del proveedor; realizar pruebas de muestreo sobre las pérdidas en el hierro, la densidad de flujo magnético y el aislamiento del recubrimiento; inspeccionar la presencia de óxido, rebabas, delaminación o deformaciones onduladas. Tras el corte, se controlan estrictamente la tolerancia dimensional y la altura de las rebabas; un exceso de rebaba aumenta las pérdidas en vacío y propicia descargas parciales.
- Hilo de cobre o aluminio para bobinados: verificar la pureza y la tolerancia de la sección transversal, medir la resistencia en CC e inspeccionar el recubrimiento aislante en busca de roturas, poros o arañazos; realizar pruebas de flexibilidad y comportamiento ante la flexión. Una muesca en el recubrimiento puede provocar un cortocircuito entre espiras.
- Aislamiento (papel, separadores, laminados): comprobar el espesor, la rigidez dieléctrica, el contenido de humedad y la clase térmica. La presencia de humedad reduce la tensión soportada y eleva las descargas parciales por encima de los límites permitidos. En unidades bañadas en aceite, se analiza la tensión de ruptura, la humedad, el factor de disipación y los gases disueltos del aceite dieléctrico; un aceite en mal estado provoca descargas internas y carbonización por altas temperaturas.
- Componentes estructurales: planitud de las chapas del tanque, calidad de la soldadura y tolerancias dimensionales; espesor del recubrimiento y resistencia a la corrosión de los elementos de fijación; pruebas funcionales de encendido para controladores y ventiladores; verificación del cumplimiento de las especificaciones frente a los planos del pedido para evitar discrepancias en los materiales.
2.2 Clasificación de proveedores y gestión de no conformidades en la recepción
Clasificamos a los proveedores en categorías A, B y C según la calidad de los envíos. Los proveedores de categoría A se someten a un muestreo reducido, mientras que los de categoría C requieren una inspección del 100 %. Se elaboran informes de evaluación trimestrales; aquellos proveedores con bajas calificaciones reiteradas son convocados a una reunión y se les fija un plazo de corrección; si no subsanan los problemas, se prescinde de sus servicios. Ante un fallo en el material entrante —tamaño incorrecto, rendimiento fuera de especificación o defecto estético—, el departamento de IQC emite un informe de no conformidad, pone el lote en cuarentena e involucra al departamento de compras para gestionar la devolución, el cambio o la reclamación ante el proveedor. Exigimos un informe de acciones correctivas 8D y supervisamos la solución; si el mismo problema vuelve a ocurrir, se incrementa el muestreo. Se archivan todos los registros y certificados recibidos, y los datos de lote, modelo y proveedor de cada partida se ingresan en el sistema de trazabilidad, lo que nos permite rastrear una unidad terminada directamente hasta su materia prima.
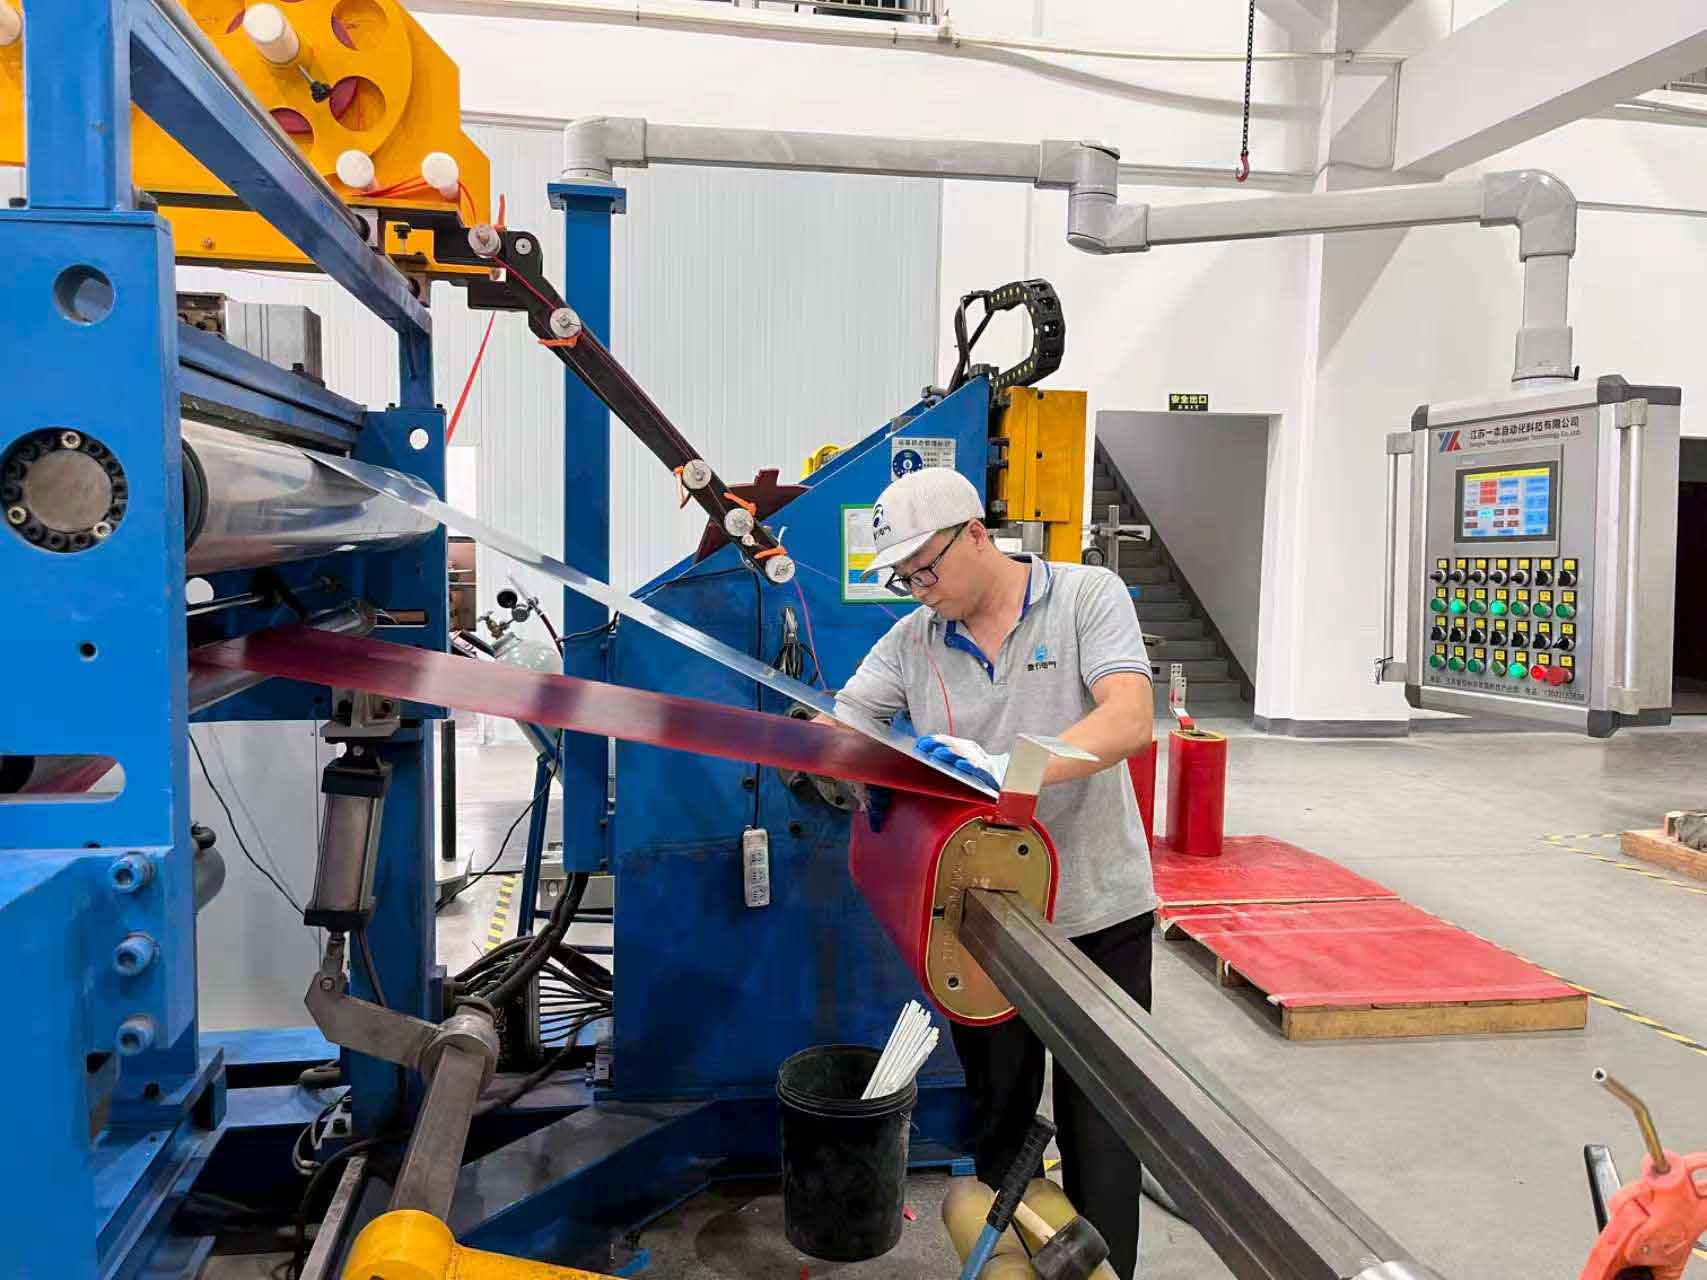
Celda de bobinado en la planta de producción de SHENDIAN.
3. En planta: Control de procesos (IPQC + verificaciones específicas)
La producción comprende siete operaciones principales: procesamiento del núcleo, bobinado, montaje del aislamiento, ensamblaje núcleo-bobina, secado y barnizado, montaje final y llenado de aceite o encapsulado en resina epoxi. Cada operación cuenta con puntos de control y aplicamos un triple sistema de verificación: autocontrol del operario, verificación mutua en la estación adyacente y control en punto fijo por parte del inspector de ruta. Ninguna unidad semielaborada que no cumpla con las especificaciones pasa a la siguiente estación.
3.1 Procesamiento del núcleo
El corte, el apilado y el flejado son las etapas clave. El inspector de ruta supervisa: tolerancia de corte, rebabas en los extremos, holgura del apilado, uniformidad de la altura del paquete y tensión del flejado. Una holgura excesiva aumenta las pérdidas en vacío; una rebaba puede dañar el aislamiento del bobinado. El personal de IPQC toma una muestra del paquete cada dos horas para medir la holgura y realiza diariamente una verificación dimensional completa de la primera unidad producida (sin verificación de primera unidad, no hay lote). Los núcleos terminados se someten a pruebas de pérdidas en el núcleo y corriente en vacío; las unidades defectuosas se aíslan y se vuelven a apilar.
3.2 Bobinado: la operación de mayor riesgo
Los cortocircuitos entre espiras, el daño en el aislamiento del conductor y el número incorrecto de espiras son los fallos más comunes en los transformadores; por ello, el bobinado requiere una verificación obligatoria de la primera unidad. Se verifica la primera bobina producida en cuanto a número de espiras, especificaciones del hilo, número de capas, colocación de las láminas de aislamiento, así como diámetros interior y exterior y altura. Durante la producción, el inspector supervisa la tensión del conductor —una tensión excesiva desgarra el recubrimiento, mientras que una insuficiente deja la bobina floja— y comprueba que el papel entre capas no se haya desplazado ni dañado, asegurándose de que los empalmes sean planos y carezcan de rebabas. Cada bobina terminada se somete a una prueba de resistencia entre espiras (al 100%); un fallo implica desmontar y rebobinar, registrándose la causa (daño en el hilo, error de manipulación o defecto en el papel).
3.3 Montaje del aislamiento y ensamblaje núcleo-bobina
Al unir la bobina con el núcleo, la atención se centra en el espaciado del aislamiento, la colocación de los separadores, la fijación de los terminales y el encintado. Las esquinas de los terminales deben protegerse con aislamiento amortiguador para evitar que un borde afilado perfore el material y provoque descargas parciales. El inspector verifica la posición y el par de apriete de los separadores: un apriete excesivo aplasta el aislamiento, mientras que uno insuficiente provoca vibraciones. Tras el montaje, la parte activa debe estar limpia: se elimina cualquier viruta metálica o polvo, ya que una diminuta partícula metálica bajo tensión puede provocar descargas parciales y, finalmente, una avería dieléctrica.
3.4 Secado, barnizado y encapsulado en resina epoxi
La humedad en el aislamiento es la causa principal de fallos de rigidez dieléctrica; por ello, el secado al vacío de las partes activas de las unidades en aceite y el curado de la resina epoxi en las unidades de tipo seco son etapas críticas. El control de calidad en proceso (IPQC) supervisa la temperatura de secado, el vacío y la duración, registrando la curva de humedad; tras el secado, se mide la resistencia de aislamiento y, si no cumple las especificaciones, la unidad vuelve al horno. El proceso de encapsulado controla la proporción de resina epoxi, el tiempo de mezcla y la temperatura de curado para evitar grietas y burbujas; posteriormente, se inspecciona la presencia de porosidad, grietas o defectos de llenado, dado que las burbujas internas pueden elevar las descargas parciales por encima de los límites permitidos. El llenado de aceite al vacío controla el nivel de vacío, la velocidad de llenado y la temperatura del aceite, permitiendo luego un tiempo de reposo para purgar el aire atrapado.
3.5 Montaje final
Durante las operaciones de soldadura del tanque, elevación de la parte activa, cableado, sellado e instalación de ventiladores o controladores, se verifica la ausencia de porosidad en las soldaduras y fugas (las fugas de aceite se consideran un defecto grave), así como el par de apriete de los terminales, la correcta secuencia de fases y el buen estado de las juntas. Las unidades en aceite se someten a una prueba de estanqueidad a presión —en tanque, bridas y válvulas— para detectar posibles filtraciones. En las unidades de tipo seco, se comprueba la holgura entre el cuerpo encapsulado y la envolvente, así como el montaje de los ventiladores. Cada lote se somete a una prueba de funcionamiento bajo tensión para detectar ruidos anómalos o sobrecalentamiento.
Gestión de anomalías del proceso: los defectos menores detectados durante las inspecciones se corrigen en el acto junto con el operario. Un fallo de lote o un riesgo grave de seguridad —por ejemplo, una serie de averías por cortocircuito entre espiras o presencia generalizada de humedad— desencadena una orden de parada de línea; se detiene la producción, un ingeniero de calidad colabora con los equipos de proceso y producción para identificar la causa raíz, y se verifica la implementación de acciones correctivas y preventivas antes de reanudar la actividad. Todas las paradas y reparaciones quedan registradas.
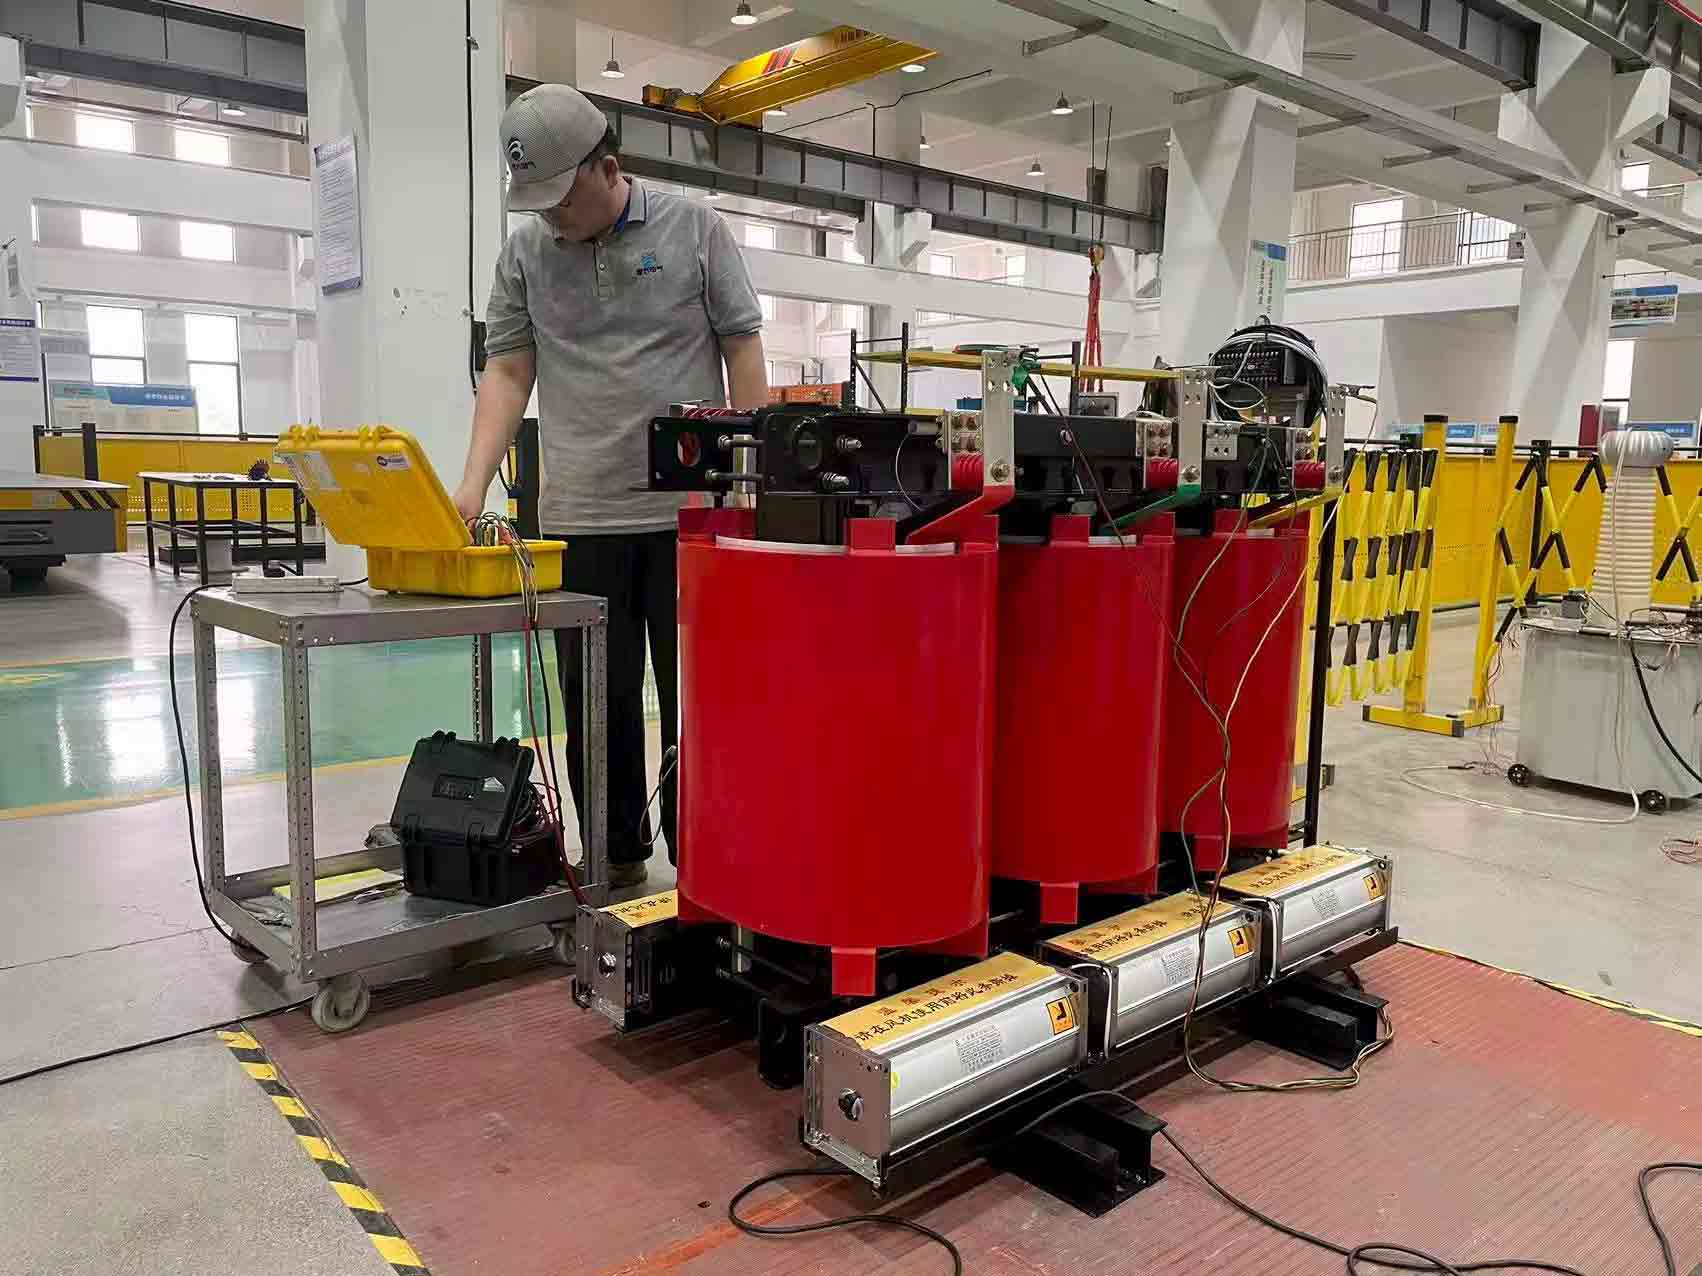
Ensayos rutinarios y verificación de ensayos de tipo en el laboratorio SHENDIAN.
4. En la etapa final: Control de Calidad Final (pruebas rutinarias FQC) y Control de Calidad de Salida (OQC) previo al envío
Una vez que la unidad llega a la etapa final, el departamento de FQC realiza pruebas rutinarias al 100 % de las unidades, conforme a la norma nacional y al acuerdo técnico con el cliente; los productos fabricados por lotes se someten a pruebas de tipo mediante muestreo. No se realiza ningún envío sin haber superado todas las pruebas.
4.1 Pruebas rutinarias que cada unidad debe superar
A cada transformador se le realizan las siguientes pruebas: resistencia de CC (circuito abierto, conexiones flojas), relación de transformación y grupo de conexión (errores en espiras o cableado), resistencia de aislamiento, tensión soportada a frecuencia industrial, tensión soportada inducida (entre espiras), pérdidas y corriente en vacío, pérdidas en carga, prueba de estanqueidad (aceite), inspección de aspecto y dimensiones, y verificación de la placa de características. En las unidades de tipo seco se añaden pruebas de descargas parciales y muestreo de elevación de temperatura; en los transformadores de gran potencia se incluyen pruebas de impulso tipo rayo y de resistencia a cortocircuitos. Todos los datos se registran en el sistema en tiempo real; cualquier lectura fuera de especificación provoca el rechazo de la unidad, genera un informe de no conformidad y conlleva su devolución para reparación y posterior repetición completa de las pruebas. Un segundo fallo implica el desguace de la unidad.
4.2 Aspecto, marcado y embalaje: OQC previo al envío
Antes de ingresar al almacén, el departamento de OQC verifica la placa de características (potencia, tensión, impedancia, norma) comparándola con el pedido, inspecciona la pintura en busca de arañazos u óxido y comprueba que las marcas de los terminales sean claras y completas. Se verifica el embalaje: sellado contra la humedad en unidades en baño de aceite, protección contra golpes en cuerpos encapsulados de tipo seco y presencia de todos los accesorios (controlador, manual, certificado, informe de pruebas). Antes de la carga, se vuelven a comprobar el modelo y la cantidad frente al pedido para evitar envíos erróneos o incompletos, y se emiten el certificado de conformidad y el informe completo de pruebas para que acompañen a la unidad.
5. Cierre del ciclo: Gestión de no conformidades (NCR), trazabilidad y mejora posventa
5.1 Control de no conformidades según gravedad
Los defectos se clasifican en cuatro niveles: menor, general, grave y chatarra. Un defecto estético menor puede aceptarse con una autorización por escrito del cliente; un defecto general de rendimiento se somete a retrabajo y posterior reensayo; un defecto grave (perforación del devanado, núcleo desechado, fuga irreparable en el tanque) se envía directamente a chatarra. Mantenemos una zona de cuarentena señalizada con etiquetas rojas, separada del inventario apto. Mensualmente elaboramos un diagrama de Pareto de los defectos, seleccionamos los tres principales (daño entre espiras, elevadas pérdidas en vacío, fuga de aceite) y enfocamos las acciones de mejora en el proceso correspondiente.
5.2 Trazabilidad de todo el proceso
Cada transformador recibe un número de serie único vinculado al sistema, que asocia el lote de materia prima, el equipo de producción, el operario de bobinado, el inspector, los datos de ensayo, el tiempo de fabricación y el pedido del cliente. Cuando surge un problema en campo, dicho número permite recuperar todo el historial con un solo clic, identificando la estación y el material específicos; esto nos permite determinar si se trató de un problema de material, de proceso o de manipulación.
5.3 Ciclo cerrado de posventa
Contamos con personal dedicado a la calidad posventa. Ante un reporte del cliente —ruido, sobrecalentamiento, avería o fuga— intervenimos en un plazo de 24 horas, recopilamos la muestra defectuosa y los datos de ensayo; posteriormente, el equipo de ingeniería de calidad realiza un análisis de fallos y emite un informe 8D. Paralelamente, endurecemos los controles del proceso y los estándares de inspección. En las reuniones mensuales de calidad se consolidan los datos de recepción, proceso, producto terminado y reclamaciones; los defectos recurrentes conducen a la actualización de las instrucciones de trabajo, a la incorporación de nuevos puntos de inspección o a la mejora de los equipos, reduciendo así los defectos en su origen. Asimismo, incorporamos la información obtenida en campo al diseño del producto para aumentar su fiabilidad.
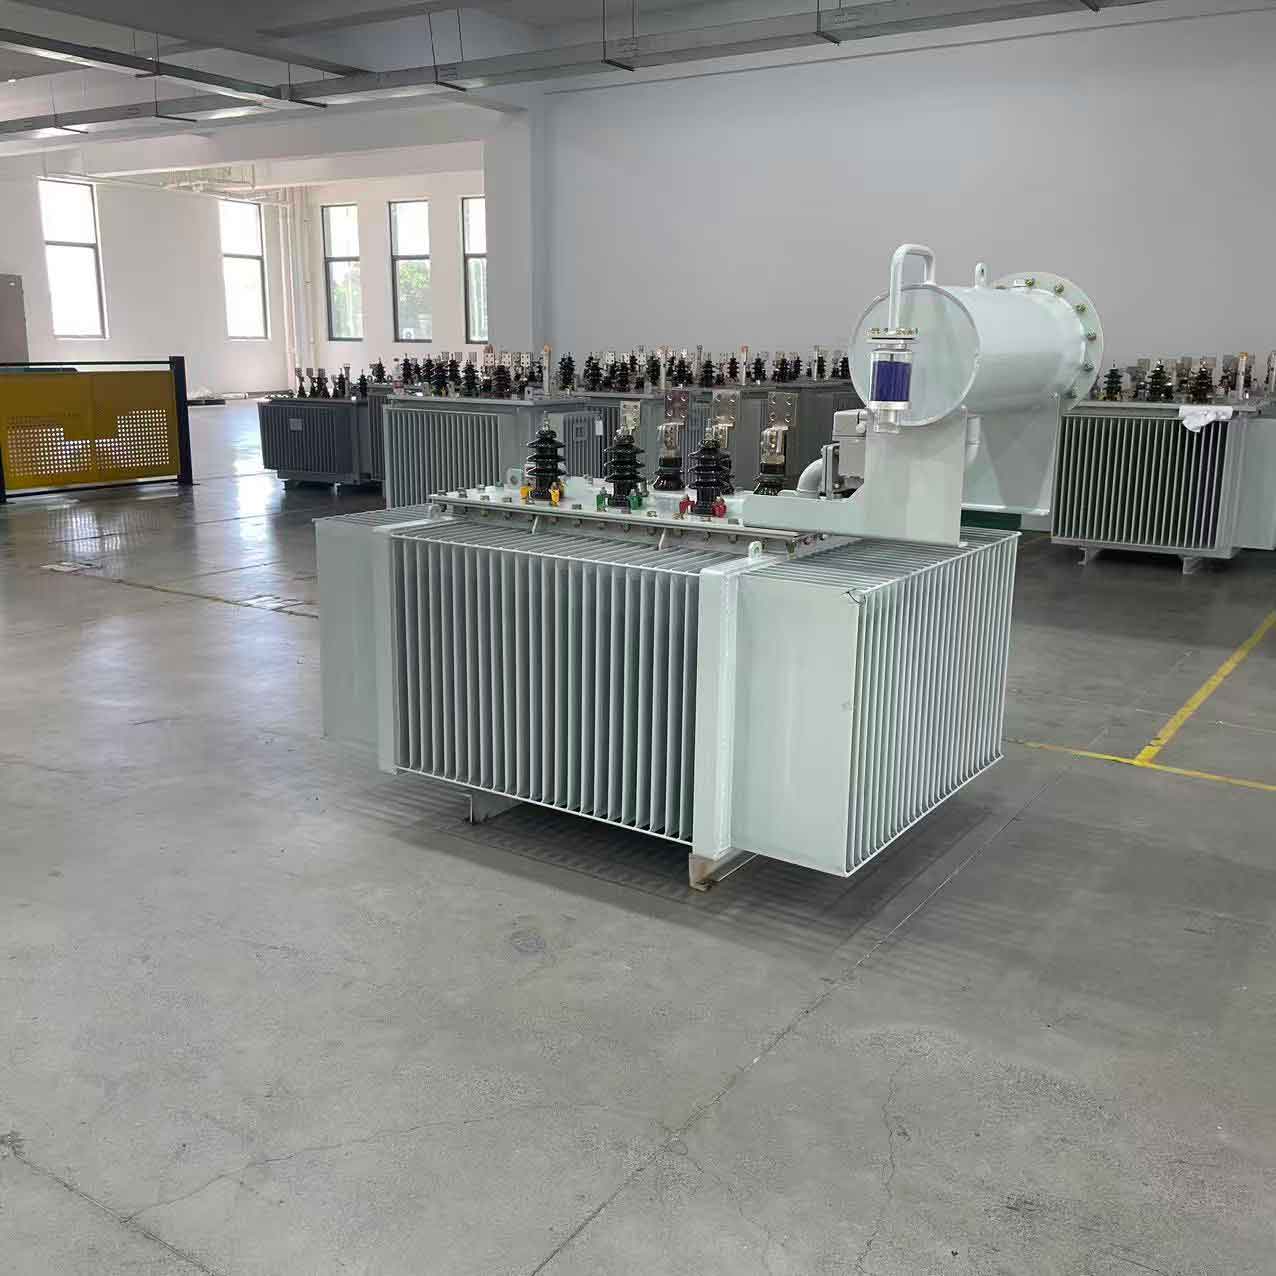
Transformadores de distribución en baño de aceite terminados, a la espera de su expedición.
6. El entorno y las 5S como facilitadores de la calidad
El aislamiento, los núcleos y las bobinas son sensibles a la humedad y al polvo. El taller cuenta con sistemas de climatización (HVAC) para mantener la humedad por debajo del 60 % y evitar que el aislamiento absorba humedad; las áreas de núcleos y devanados disponen de sistemas de extracción de polvo para impedir la acumulación de partículas metálicas; asimismo, se delimitan zonas para materiales, productos en curso y cuarentena, y se aplica la metodología 5S para asegurar que las herramientas y piezas permanezcan en su lugar y evitar que virutas de cobre o residuos terminen dentro de una unidad. Las inspecciones diarias de limpieza forman parte de la rutina de control de calidad en proceso (IPQC); si las condiciones del entorno no son las adecuadas, la operación correspondiente se detiene. Esto elimina de raíz toda una categoría de defectos ocultos antes de que lleguen a producirse.
Conclusión
El sistema de calidad de una planta de transformadores funciona como un ciclo cerrado que abarca desde la materia prima hasta la producción, las pruebas y la posventa, basándose en una lógica de prevención en primer lugar, inspección en segundo lugar y mejora continua. La gestión estandarizada sienta las bases; el control de calidad de entrada (IQC) descarta materiales defectuosos en el origen; el control en proceso (IPQC) detecta defectos en tiempo real; los controles final (FQC) y de salida (OQC) actúan como filtros antes del envío; y la trazabilidad, la gestión de no conformidades, la gestión de proveedores, la capacitación y el control del entorno completan el sistema. En conjunto, estos elementos reducen los fallos típicos: cortocircuitos entre espiras, pérdidas excesivas, fugas de aceite, descargas parciales por encima de los límites permitidos y perforación dieléctrica. Los equipos de potencia son fundamentales para la seguridad de la red eléctrica. Solo integrando el control de calidad en cada proceso, en cada operario y en cada instrumento de medición, una planta puede fabricar de manera fiable transformadores que cumplan con las normas y las expectativas del cliente, logrando así menores costes de posventa, una reputación más sólida y una ventaja competitiva real en el mercado.
WeChat
Escanear el código QR con wechat