 (English) Jiangsu Shendian Electric Co., Ltd.
Os transformadores são a espinha dorsal de qualquer rede elétrica. Quer se trate de uma unidade de distribuição num alimentador de aldeia, de um transformador a seco num centro de dados ou de um grande transformador de potência imerso em óleo, o isolamento, a rigidez dielétrica, a elevação da temperatura, as perdas e a capacidade de suportar curto-circuitos determinam se a rede permanece em funcionamento. Um único defeito pode significar uma interrupção no fornecimento de energia, um incêndio, equipamentos destruídos ou algo pior.
Construir um transformador não é como fabricar parafusos. O processo é longo: entrada da matéria-prima, maquinação das peças, enrolamento das bobinas, empilhamento do núcleo, isolamento, montagem final, aplicação de verniz ou óleo, testes de rotina e, por fim, o envio — e cada etapa esconde os seus próprios modos de falha. Uma fábrica moderna necessita de um sistema de qualidade que abranja todo o ciclo de vida, com responsabilidades claras, rastreabilidade completa e trabalho padronizado. A nossa gestão assenta em cinco pilares: inspeção de entrada (IQC), inspeção de patrulha em processo (IPQC), verificações de processo dedicadas, testes de rotina completos (FQC) e controlo de circuito fechado pós-venda — suportados por documentos normalizados, equipamento calibrado, pessoal treinado, rastreabilidade e melhoria contínua. Este artigo descreve como este sistema é construído e operado na prática.
1. Comece pela base: um sistema de gestão da qualidade normalizado
O controlo de qualidade não se resume a uma única etapa de inspeção. Trata-se de um sistema de gestão, e o primeiro passo é certificá-lo e uniformizá-lo para que toda a linha de produção tenha uma base sólida.
1.1 Certificação do sistema e controlo de documentos
Elaboramos os nossos ficheiros de qualidade com base nas normas ISO 9001, GB/T 1094 (série chinesa) para transformadores de potência, GB/T 10228 para unidades a seco, limites de eficiência energética e especificações de resistência a curto-circuitos. A documentação está organizada em quatro níveis:
- Nível 1, Manual da Qualidade: política da qualidade, estrutura organizacional e responsabilidades de cada departamento.
- Nível 2, Documentos de Procedimento: inspeção de receção, controlo de processo, tratamento de produtos não conformes, calibração de equipamentos, rastreabilidade e tratamento de reclamações de clientes.
- Nível 3, Instruções de Trabalho: fichas de processo para cada operação, especificações de inspeção, POPs (Standard Operating Procedures) dos equipamentos e normas de ensaio.
- Nível 4, Registos: fichas de inspeção de receção, registos de patrulha, relatórios de ensaio, relatórios de não conformidade e livros de calibração.
Cada desenho, processo e norma de inspeção é libertado sob controlo. Quando um desenho é alterado, a norma de inspeção correspondente também é alterada — não permitimos que as especificações antigas e novas se misturem na mesma linha de produção.
1.2 Um departamento de Garantia da Qualidade independente
A SHENDIAN tem um departamento de Garantia da Qualidade/Controlo da Qualidade (QA/QC) independente, que não reporta à produção. Divide-se em IQC (inspeção de entrada), IPQC (inspeção em processo), FQC (inspeção final), OQC (inspeção de saída) e QE (engenharia e melhoria da qualidade). Cada grupo tem autoridade definida, critérios de aceitação e um caminho de escalonamento. A regra é simples: a produção executa, a qualidade avalia. Nenhum operador aprova uma unidade suspeita em processo de fabrico por conta própria.
1.3 Metrologia e equipamento de ensaio, controlo completo do ciclo de vida
Os testes dependem de equipamentos de precisão — testadores de resistência CC, testadores de relação de espiras, bancadas HIPOT, detetores de descarga parcial, sistemas de elevação de temperatura, analisadores de perdas, paquímetros, micrómetros, megómetros, medidores de espessura de tinta e testadores de pressão de óleo. Tudo isto é registado num livro-razão de equipamentos calibrados. Cada instrumento é enviado para um laboratório externo de acordo com o cronograma e etiquetado com uma etiqueta de calibração válida; qualquer equipamento com a calibração expirada é retirado de serviço. Diariamente, realizamos uma verificação sem carga antes da partida. Se as leituras apresentarem desvios ou for detetada uma falha, a máquina é parada e sinalizada como inoperacional, e os registos de reparação e calibração são mantidos para garantir a fiabilidade dos dados.
1.4 Pessoas
Todos os operadores e inspetores são certificados antes de operarem na linha de produção. Os novos contratados recebem formação em três níveis: nível de fábrica (políticas, segurança, estudos de caso de acidentes), nível de oficina (modos de falha locais e o custo real dos defeitos) e nível de pós-produção (processo, pontos de inspeção, autoverificação). Passe no exame e receba o crachá. Os colaboradores veteranos são submetidos a uma avaliação mensal de qualidade baseada em defeitos recentes de lotes e feedback dos clientes; os inspetores fazem um exame prático de normas a cada trimestre, e qualquer pessoa que reprove é afastada da linha de produção. Ligamos a qualidade à remuneração — detetar um defeito grave na autoverificação resulta em recompensa; causar uma falha num lote ou permitir o envio de uma unidade defeituosa impacta o seu registo. É assim que a disciplina de “autoverificação, verificação mútua e verificação especial” realmente funciona.
2.Na Origem: Controlo de Materiais Recebidos (IQC)
Os materiais essenciais — aço silício, condutor de cobre ou alumínio, papel isolante, óleo isolante, epóxi, componentes do núcleo, placa do tanque, terminais, controladores de temperatura, ventiladores — podem comprometer a qualidade de uma unidade acabada se estiverem incorretos. A inspeção de receção é a primeira etapa, e a regra é inspecionar antes do stock, com zero material não conforme à entrada.
2.1 Inspeção completa dos materiais críticos
- Aço silício (o coração do núcleo): verificar a classe, a espessura e o certificado do fornecedor; realizar testes de amostra para perda no ferro, densidade de fluxo magnético e isolamento do revestimento; verificar a presença de ferrugem, rebarbas, laminação ou deformação ondulada. Após o corte, a tolerância dimensional e a altura das rebarbas são rigorosamente controladas — as rebarbas excessivas aumentam a perda em vazio e iniciam descargas parciais.
- Fio de enrolamento de cobre ou alumínio: verificar a pureza e tolerância da secção transversal, medir a resistência CC, verificar o revestimento isolante quanto a ruturas, furos ou riscos; testar a flexibilidade e o desempenho de dobragem. Um pequeno corte no revestimento indica um curto-circuito entre espiras.
- Isolamento (papel, espaçadores, laminados): espessura, rigidez dielétrica, teor de humidade e classe de temperatura. Uma peça húmida reduz a tensão suportável e leva a descargas parciais acima do limite. Para unidades cheias com óleo, o óleo isolante é submetido a análises de tensão de rutura, humidade, fator de dissipação e gases dissolvidos — o óleo de má qualidade desencadeia descargas internas e carbonização a altas temperaturas.
- Peças estruturais: planicidade das chapas do tanque, qualidade da soldadura e tolerância dimensional; espessura do revestimento e resistência à corrosão dos fixadores; teste funcional com o equipamento ligado para controladores e ventiladores; verificação da conformidade das especificações com os desenhos da encomenda para evitar incompatibilidade de materiais.
2.2 Classificação dos fornecedores e circuito fechado das não conformidades recebidas
Classificamos os fornecedores em A, B e C com base na qualidade do envio. Os fornecedores de grau A têm uma amostragem reduzida; os de grau C têm uma inspeção a 100%. Avaliações trimestrais; os fornecedores com pontuações baixas recorrentes são convocados para uma reunião com um prazo determinado e, caso não corrijam o problema, são excluídos do programa. Quando o material recebido apresenta defeitos — tamanho incorreto, desempenho fora das especificações, defeito estético — o Controlo de Qualidade de Entrada (IQC) elabora um relatório de não conformidade, coloca o lote em quarentena e aciona o departamento de compras junto do fornecedor para devolução, troca ou reclamação. Exigimos um relatório de ação corretiva 8D e acompanhamos a solução; se o mesmo problema ocorrer novamente, a amostragem é intensificada. Todos os registos e certificados de entrada são arquivados, e o lote, o modelo e o fornecedor de cada lote são inseridos no sistema de rastreabilidade, permitindo-nos rastrear uma unidade acabada diretamente até à sua matéria-prima.
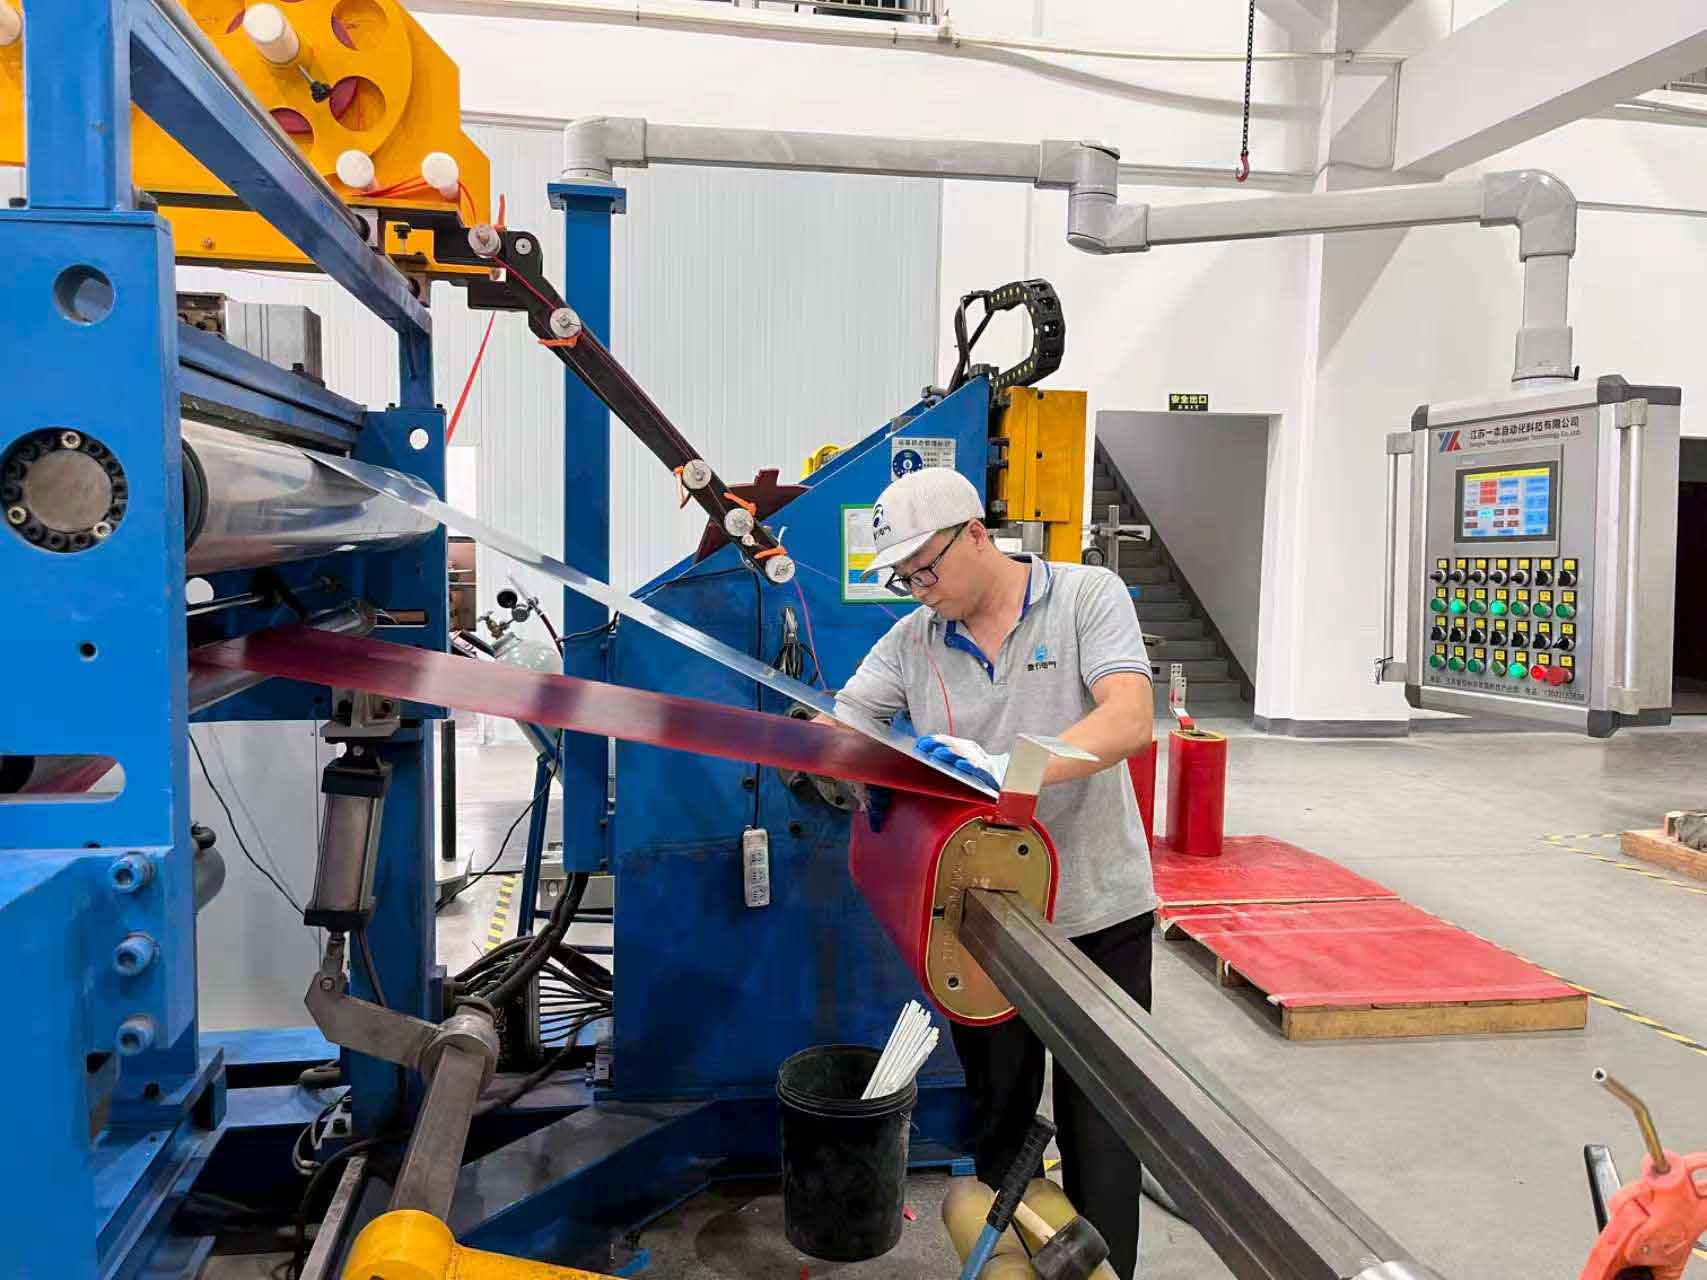
Célula de enrolamento de bobinas no chão de fábrica da SHENDIAN.
3.Na Linha de Produção: Controlo de Processo (IPQC + Verificações Dedicadas)
A produção passa por sete operações principais: processamento do núcleo, enrolamento da bobina, montagem do isolamento, montagem do núcleo-bobina, secagem e envernizamento, montagem final e enchimento com óleo ou resina epóxi. Cada operação possui pontos de controlo, e realizamos um controlo triplo — autoverificação do operador, verificação mútua entre estações adjacentes e verificação em ponto fixo pelo inspetor de patrulha. Uma unidade semiacabada não conforme nunca é encaminhada para a estação seguinte.
3.1 Processamento do núcleo
O corte, o empilhamento e a cintagem são as etapas principais. O foco da patrulha é: tolerância ao corte, rebarba na face da extremidade, espaçamento entre camadas, uniformidade da altura da pilha e aperto da cintagem. Um espaçamento demasiado grande aumenta a perda em vazio; uma rebarba pode cortar o isolamento do enrolamento. O IPQC recolhe uma amostra da pilha a cada duas horas para medir o espaçamento e realiza diariamente uma verificação dimensional completa da primeira peça — sem primeira peça, sem lote. Os núcleos acabados são testados quanto à perda no núcleo e à corrente em vazio; As falhas são isoladas e reempilhadas.
3.2 Enrolamento da bobina — a operação de maior risco
O curto-circuito entre espiras, o isolamento do condutor danificado e a contagem incorreta de espiras são as avarias mais comuns nos transformadores, pelo que o enrolamento passa por uma verificação obrigatória na primeira peça. A primeira bobina que sai da máquina é verificada quanto à contagem de espiras, especificação do fio, número de camadas e posicionamento da almofada de isolamento, para além do diâmetro interior e exterior e da altura. Durante a operação, a equipa de patrulha observa a tensão do condutor — demasiado apertada danifica o revestimento, demasiado frouxa deixa a bobina frouxa — e verifica se o papel entre as camadas está deslocado ou danificado e se as emendas estão planas e sem rebarbas. Cada bobina acabada passa por um teste de resistência entre espiras de 100%; uma avaria significa desmontagem e rebobinagem, com a causa registada (dano no fio, erro de manuseamento, defeito no papel).
3.3 Montagem do isolamento e construção do núcleo-bobina
Quando a bobina encontra o núcleo, o foco está no espaçamento do isolamento, no posicionamento do espaçador, na fixação dos terminais e na fita isoladora. Os cantos dos terminais devem ser envolvidos em isolamento de amortecimento para que uma aresta afiada não os perfure e provoque uma descarga parcial. A equipa de manutenção verifica a posição e o binário do espaçador — o aperto excessivo comprime o isolamento, enquanto o aperto insuficiente provoca vibração. Após a montagem, a parte ativa deve estar limpa: qualquer lasca de metal ou pó deve ser removida, uma vez que uma minúscula partícula metálica sob tensão significa descarga parcial e, eventualmente, falha.
3.4 Secagem, verniz e moldagem em epóxi
A humidade no isolamento é a principal causa de falhas de resistência, pelo que a secagem a vácuo das partes ativas das unidades a óleo e a cura em epóxi das unidades do tipo seco são cruciais. O IPQC monitoriza a temperatura, o vácuo e a duração da secagem, registando a curva de humidade; após a secagem, a resistência do isolamento é medida e qualquer componente fora das especificações regressa ao forno. A moldagem controla a proporção de epóxi, o tempo de mistura e a temperatura de cura para evitar fissuras e bolhas; após a moldagem, verificamos a porosidade, fissuras e enchimento insuficiente, uma vez que as bolhas internas podem levar a descarga parcial para além do limite. O enchimento a vácuo com óleo controla o vácuo, a taxa de enchimento e a temperatura do óleo, e depois o sistema estabiliza para libertar o ar aprisionado.
3.5 Montagem final
Durante a soldadura do tanque, elevação da parte ativa, cablagem, vedação e montagem do ventilador ou controlador, verificamos a porosidade da soldadura e as fugas (as fugas de óleo são um defeito grave), o binário final, a sequência de fases correta e a integridade das juntas. As unidades a óleo são submetidas a um teste de fugas sob pressão — tanque, flanges, válvulas — para detetar eventuais infiltrações. As unidades a seco passam por uma verificação da folga entre o corpo fundido e a carcaça, bem como da montagem da ventoinha. Cada lote é submetido a um teste de funcionamento com energia para detetar ruídos e sobreaquecimento.
Tratamento de anomalias no processo: um defeito menor encontrado durante a inspeção resulta num retrabalho imediato com o operador. Uma falha no lote ou um risco grave para a segurança — por exemplo, uma sequência de quebras entre espiras ou humidade generalizada — desencadeia um aviso de paragem da linha; a produção é interrompida, um engenheiro de qualidade junta-se ao processo e à produção para encontrar a causa raiz, e é verificada uma ação corretiva e preventiva antes da retoma da produção. Cada paragem e correção é arquivada.
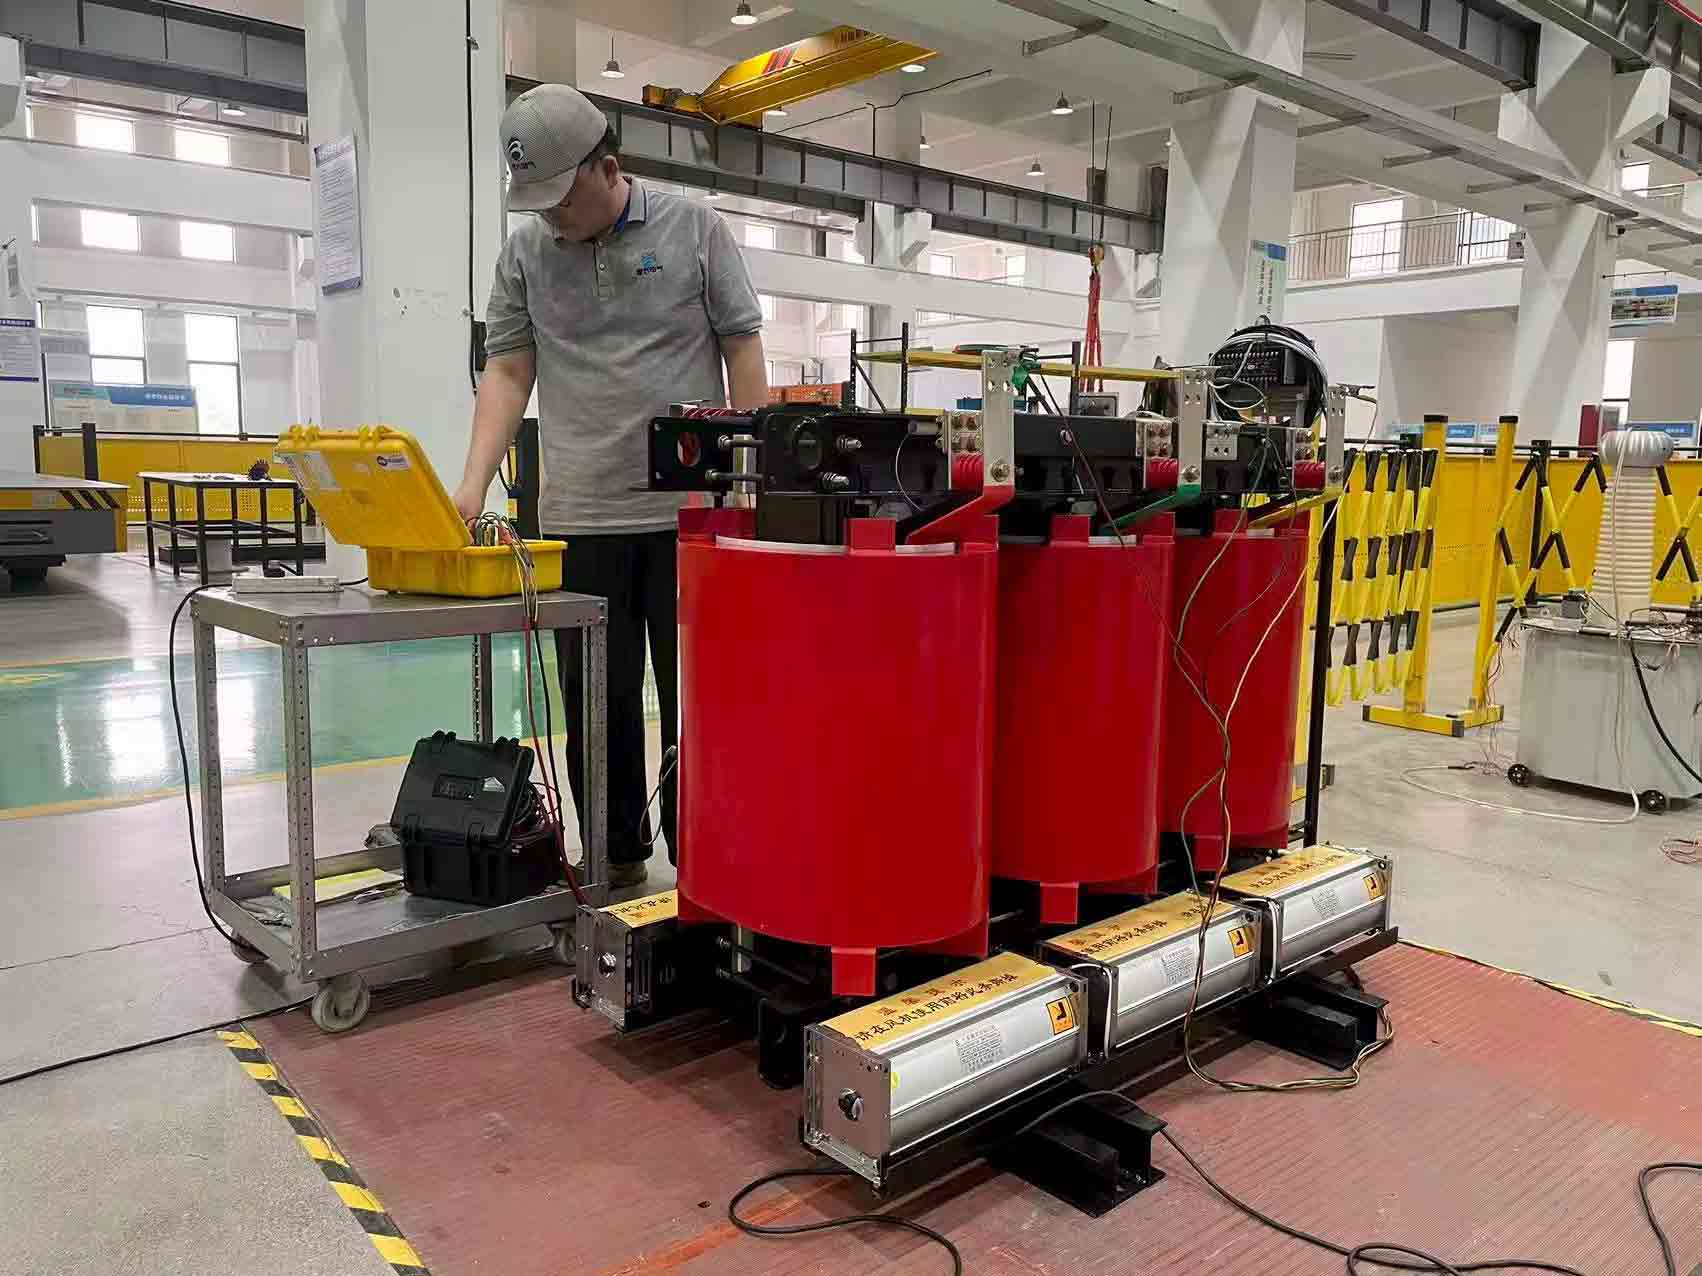
Testes de rotina e verificação de tipo no laboratório SHENDIAN.
4. À Porta: Controlo de Qualidade Final (Testes de Rotina do CQF) + Controlo de Qualidade Operacional Pré-Embarque
Assim que uma unidade atinge a fase final, o CQF realiza testes de rotina em 100% dos casos, de acordo com a norma nacional e o contrato técnico com o cliente; os produtos em lote passam por ensaios de tipo por amostragem. Nenhum produto é enviado sem que todos os testes sejam aprovados.
4.1 Testes de rotina que todas as unidades devem passar
Cada transformador passa por: resistência CC (circuito aberto, junta solta), relação de espiras e grupo vetorial (espiras incorretas, cablagem incorreta), resistência de isolamento, suportabilidade à frequência da rede, suportabilidade induzida (entre espiras), perda e corrente em vazio, perda em carga, teste de fugas (óleo), verificação de aspeto e dimensões e verificação da placa de características. As unidades a seco incluem um teste de descarga parcial e amostragem de elevação de temperatura; transformadores de potência de grande dimensão incluem o impulso de raio e a suportabilidade a curto-circuito. Todos os dados são introduzidos no sistema em tempo real; uma leitura fora da especificação reprova a unidade, aciona um relatório de não conformidade e envia-a de volta para reparação, seguido de um novo teste completo. Uma segunda reprovação significa descarte.
4.2 Aparência, marcação, embalagem — Inspeção de Controlo de Qualidade (OQC) pré-embarque
Antes de entrar no armazém, a OQC verifica a placa de características (capacidade, tensão, impedância, norma) em relação ao pedido, a pintura quanto a riscos ou ferrugem e se as marcações dos terminais estão claras e completas. A embalagem é verificada — unidades a óleo seladas contra a humidade, corpos fundidos do tipo seco protegidos contra impactos e todos os acessórios presentes (controlador, manual, certificado, relatório de ensaio). Antes do carregamento, verificamos novamente o modelo e a quantidade em relação ao pedido para evitar um envio incorreto ou em falta e, em seguida, emitimos o certificado de conformidade e o relatório de teste completo para acompanhar a unidade.
5. Fechar o Ciclo: Gestão de Não Conformidades, Rastreabilidade, Melhoria do Após-Venda
5.1 Controlo de não conformidades por níveis
Os defeitos são classificados em quatro níveis: menor, geral, grave e sucata. Uma pequena falha estética pode ser aceite com uma declaração escrita do cliente; um defeito geral de desempenho é retrabalhado e testado novamente; um defeito grave (bobine danificada, núcleo descartado, fuga irreparável no tanque) é imediatamente eliminado. Mantemos uma zona de quarentena com etiquetas vermelhas, separada do stock em bom estado. Mensalmente, criamos um diagrama de Pareto de defeitos, selecionamos os 3 principais (danos entre espiras, elevada perda em vazio, fuga de óleo) e direcionamos as ações para o processo.
5.2 Rastreabilidade completa do processo
Cada transformador recebe um número de série único ligado ao sistema, que abrange o lote de matéria-prima, a equipa de produção, o enrolador, o inspetor, os dados de teste, o tempo de fabrico e o pedido do cliente. Quando surge um problema de campo, este número recupera todo o registo com um único clique — identificando qual a estação e qual o material, para que possamos determinar se foi um problema de material, de processo ou de manuseamento.
5.3 Ciclo fechado de pós-venda
Mantemos uma equipa dedicada à qualidade pós-venda. Quando recebemos um relatório do cliente — ruído, sobreaquecimento, avaria, fugas — entramos em contacto consigo no prazo de 24 horas, recolhemos a amostra com defeito e os dados dos testes, e a equipa de Garantia da Qualidade realiza uma análise de avarias e emite um relatório 8D. Paralelamente, melhorámos o processo e o padrão de inspeção. As reuniões mensais de qualidade consolidam os dados de entrada, em processo, de saída e de reclamações; defeitos de alta frequência atualizam as instruções de trabalho, adicionam pontos de inspeção ou atualizam equipamentos — eliminando defeitos na origem. Também incorporamos o feedback de campo no design do produto para aumentar a fiabilidade.
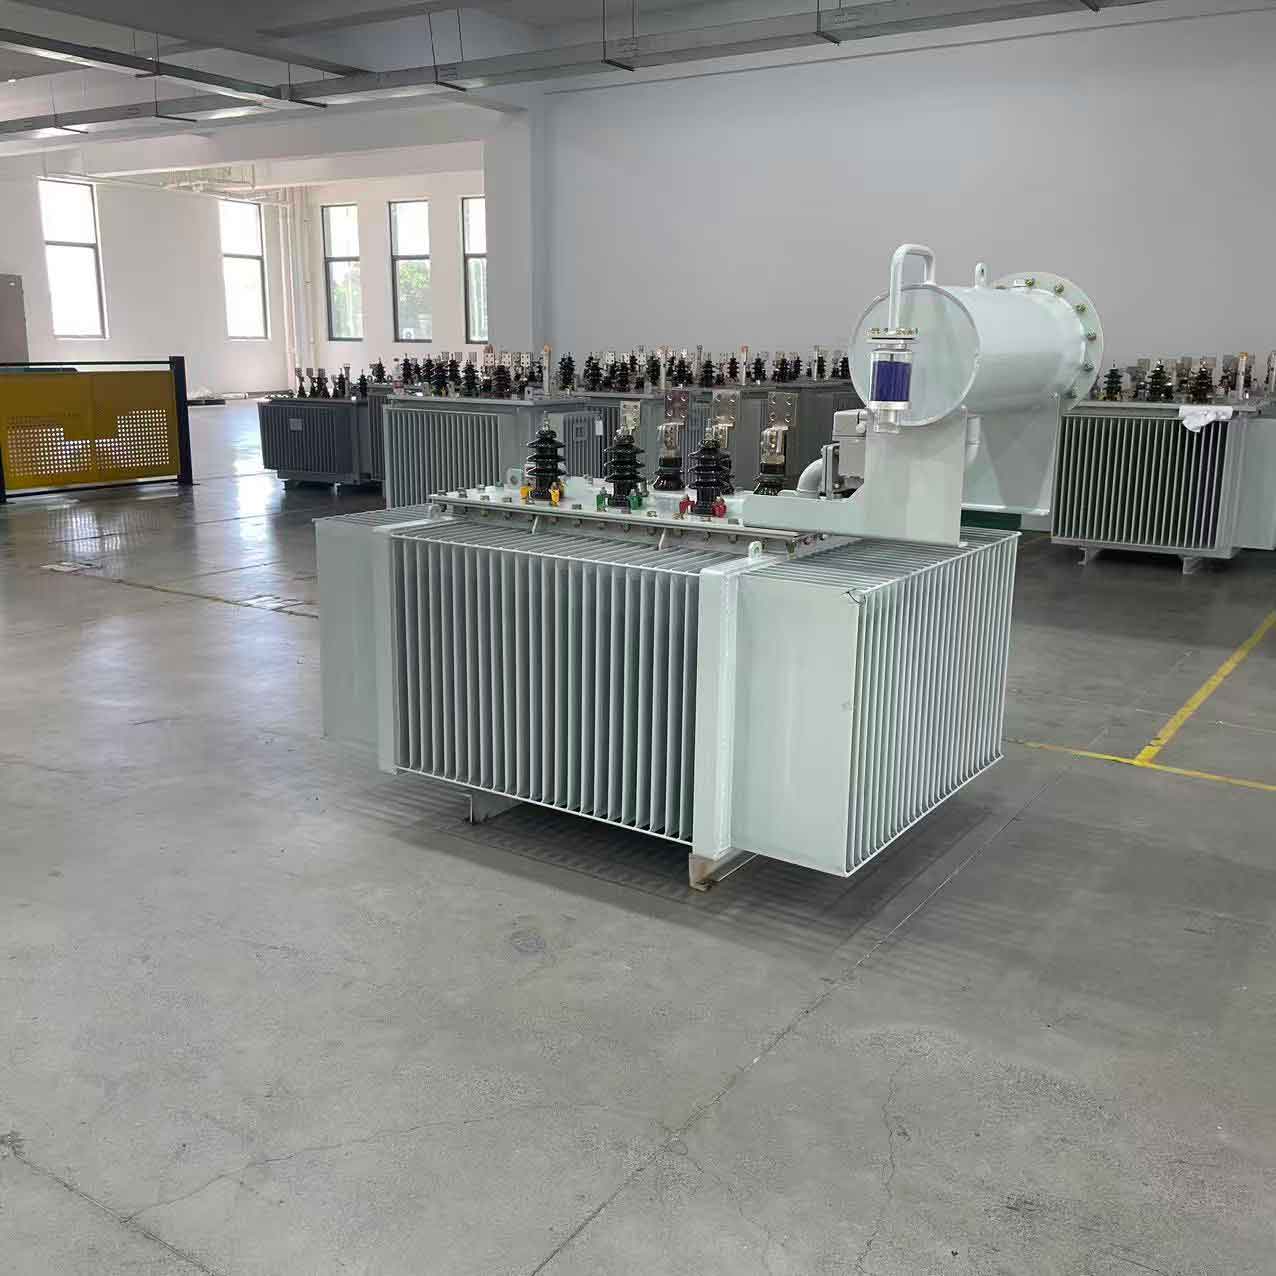
Transformadores de distribuição imersos em óleo, já finalizados, a aguardar despacho.
6. Ambiente e 5S como Facilitadores da Qualidade
Os isolamentos, núcleos e bobinas são sensíveis à humidade e ao pó. A fábrica utiliza sistemas de climatização (AVAC) para manter a humidade abaixo dos 60%, impedindo a absorção de humidade pelo isolamento; as áreas de núcleo e enrolamento possuem um sistema de extração de pó para evitar a acumulação de pó metálico; organizamos as áreas de materiais, peças em processo e quarentena em zonas, e implementamos o 5S para que as ferramentas e peças permaneçam nos seus devidos lugares e para que nenhuma limalha de cobre ou detritos entrem nas unidades. As verificações diárias de limpeza fazem parte da rotina de Controlo de Qualidade em Processo (IPQC); se o ambiente apresentar problemas, a operação correspondente é interrompida. Isto elimina toda uma classe de defeitos ocultos antes mesmo de estes ocorrerem.
Conclusão
O sistema de qualidade de uma fábrica de transformadores é um ciclo fechado que abrange desde a matéria-prima até à produção, testes e pós-venda — e a sua lógica é: prevenção em primeiro lugar, inspeção em segundo e melhoria contínua. A gestão normalizada estabelece a base; o Controlo de Qualidade de Entrada (IQC) elimina o material defeituoso na origem; o IPQC deteta defeitos em tempo real; o Controlo de Qualidade Final (FQC) e o Controlo de Qualidade de Saída (OQC) controlam a entrada na expedição; A rastreabilidade, o tratamento de não conformidades, a gestão de fornecedores, a formação e o ambiente abrangem o restante. Em conjunto, estes fatores reduzem as avarias clássicas — curto-circuito entre espiras, perdas excessivas, fuga de óleo, descarga parcial acima do limite e rutura dielétrica. Os equipamentos de energia são essenciais para a segurança da rede elétrica. Só ao incorporar o controlo de qualidade em cada processo, em cada operador e em cada instrumento de ensaio, uma central pode produzir transformadores que correspondam aos padrões e às expectativas do cliente — reduzindo os custos pós-venda, fortalecendo a reputação e conquistando uma verdadeira vantagem competitiva.
WeChat
Digitalizar o Código QR com o WeChat