 (English) Jiangsu Shendian Electric Co., Ltd.
Трансформаторы — это несущий каркас любой энергосистемы. Будь то распределительный трансформатор на сельской линии, сухой трансформатор в центре обработки данных или мощный масляный силовой трансформатор — именно от характеристик изоляции, диэлектрической прочности, допустимого превышения температуры, уровня потерь и стойкости к токам короткого замыкания зависит надежность работы сети. Даже один дефект может привести к отключению электроэнергии, пожару, выходу оборудования из строя или более тяжелым последствиям.
Производство трансформаторов — это не штамповка болтов. Процесс длителен и сложен: приемка сырья, механическая обработка деталей, намотка обмоток, сборка магнитопровода, изоляция, окончательная сборка, пропитка лаком или заливка маслом, приемо-сдаточные испытания и отгрузка. На каждом этапе существуют свои риски возникновения неисправностей. Современному предприятию необходима система качества, охватывающая весь жизненный цикл изделия и обеспечивающая четкое распределение ответственности, полную прослеживаемость и стандартизацию рабочих процессов. Наша система базируется на пяти «китах»: входной контроль (IQC), межоперационный контроль (IPQC), специализированные технологические проверки, полные приемо-сдаточные испытания (FQC) и послепродажный контроль с обратной связью. Все это подкрепляется стандартизированной документацией, калиброванным оборудованием, квалифицированным персоналом, системой прослеживаемости и постоянным совершенствованием процессов. В данной статье мы расскажем, как именно выстроена и функционирует эта система.
1. Начнем с фундамента: стандартизированная система менеджмента качества
Контроль качества — это не просто отдельный этап проверки. Это система управления, и первоочередная задача — ее сертификация и стандартизация, чтобы обеспечить надежную основу для всей производственной линии.
1.1 Сертификация системы и управление документацией
Мы формируем нашу документацию по качеству в соответствии со стандартом ISO 9001, китайскими стандартами серии GB/T 1094 (для силовых трансформаторов) и GB/T 10228 (для сухих трансформаторов), а также с учетом норм энергоэффективности и требований к стойкости при коротком замыкании. Документация структурирована по четырем уровням:
- Уровень 1 — Руководство по качеству: политика в области качества, организационная структура и распределение ответственности между подразделениями.
- Уровень 2 — Процедурные документы: порядок входного контроля, технологический контроль, обращение с несоответствующей продукцией, калибровка оборудования, обеспечение прослеживаемости и работа с рекламациями клиентов.
- Уровень 3 — Рабочие инструкции: технологические карты для каждой операции, требования к контролю, стандартные операционные процедуры (SOP) для работы с оборудованием и стандарты проведения испытаний.
- Уровень 4 — Записи: акты входного контроля, журналы межоперационного контроля, протоколы испытаний, отчеты о несоответствиях и журналы учета калибровки.
Выпуск всей технической документации (чертежей, технологических карт и стандартов контроля) осуществляется в рамках строго контролируемой системы. При внесении изменений в чертеж соответствующие стандарты контроля также обновляются; мы исключаем возможность одновременного использования старых и новых спецификаций на одной производственной линии.
1.2 Независимый отдел обеспечения качества (QA)
В компании SHENDIAN действует независимый отдел контроля и обеспечения качества (QA/QC), не подчиняющийся производственному подразделению. В его структуру входят группы IQC (входной контроль), IPQC (операционный контроль в процессе производства), FQC (приемочный контроль), OQC (контроль готовой продукции) и QE (инженерное обеспечение и повышение качества). Каждая группа наделена четкими полномочиями, имеет установленные критерии приемки и регламент эскалации проблем. Правило простое: производство выполняет работу, а служба качества выносит вердикт. Ни один оператор не имеет права самостоятельно принимать решение о годности полуфабриката, вызвавшего сомнения.
1.3 Метрологическое и испытательное оборудование: контроль полного жизненного цикла
Испытания проводятся с использованием высокоточного оборудования: приборов для измерения сопротивления постоянному току и коэффициента трансформации, стендов для испытаний высоким напряжением (Hi-Pot), детекторов частичных разрядов, систем контроля превышения температуры, анализаторов потерь, а также штангенциркулей, микрометров, мегаомметров, толщиномеров лакокрасочного покрытия и приборов для проверки давления масла. Все оборудование заносится в реестр средств измерений, подлежащих поверке. Каждый прибор по графику отправляется в стороннюю лабораторию и маркируется этикеткой с актуальными данными о поверке; оборудование с истекшим сроком поверки немедленно выводится из эксплуатации. Ежедневно перед началом смены проводится проверка оборудования на холостом ходу. При отклонении показаний или обнаружении неисправности станок останавливается и маркируется как неисправный; все записи о ремонте и поверке сохраняются для обеспечения достоверности данных.
1.4 Персонал
Каждый оператор и контролер проходит сертификацию перед допуском к работе на линии. Новые сотрудники проходят трехуровневое обучение: на уровне предприятия (политика компании, техника безопасности, разбор случаев аварий), на уровне цеха (характерные виды брака и реальная стоимость дефектов) и на уровне рабочего места (технологический процесс, точки контроля, самоконтроль). Допуск к работе выдается только после успешной сдачи экзамена. Для опытных сотрудников ежемесячно проводятся совещания по качеству, где разбираются дефекты недавних партий и отзывы клиентов; контролеры ежеквартально сдают практический экзамен на знание стандартов, и в случае неудовлетворительного результата отстраняются от работы на линии. Уровень оплаты труда напрямую зависит от качества работы: обнаружение серьезного дефекта в ходе самоконтроля поощряется, тогда как брак всей партии или отправка некачественного изделия заказчику негативно сказываются на показателях сотрудника. Именно так на практике закрепляется дисциплина, основанная на принципах «самоконтроля, взаимного контроля и специального контроля».
2. На этапе поступления: входной контроль материалов (IQC)
Использование некачественных основных материалов — электротехнической стали, медных или алюминиевых проводников, изоляционной бумаги, масла, эпоксидных смол, элементов конструкции сердечника, листов бака, выводов, терморегуляторов, вентиляторов — может привести к выходу готового изделия из строя. Входной контроль — это первый рубеж проверки; действует правило: контроль перед постановкой на склад и полное исключение приема несоответствующих материалов.
2.1 Полный контроль критически важных материалов
- Электротехническая сталь (основа сердечника): проверка марки, толщины и сертификата поставщика; выборочные испытания на удельные потери, магнитную индукцию и изоляционные свойства покрытия; осмотр на предмет ржавчины, заусенцев, расслоения или волнистости. После резки строго контролируются допуски на размеры и высота заусенцев: избыточные заусенцы увеличивают потери холостого хода и провоцируют возникновение частичных разрядов.
- Медный или алюминиевый обмоточный провод: проверка чистоты материала и допусков на сечение, измерение сопротивления постоянному току, осмотр изоляции на наличие разрывов, микроотверстий или царапин; выборочная проверка гибкости и устойчивости к изгибу. Повреждение изоляции (например, надрез) может привести к межвитковому замыканию.
- Изоляционные материалы (бумага, прокладки, слоистые пластики): проверка толщины, диэлектрической прочности, влажности и класса нагревостойкости. Повышенная влажность снижает выдерживаемое напряжение и приводит к превышению допустимого уровня частичных разрядов. Для маслонаполненных трансформаторов проводятся испытания масла: определение пробивного напряжения, влажности, тангенса угла диэлектрических потерь и анализ растворенных газов; некачественное масло может вызвать внутренние разряды и высокотемпературную карбонизацию.
- Конструктивные элементы: плоскостность листов бака, качество сварных швов и соблюдение размерных допусков; толщина покрытия и коррозионная стойкость крепежа; функциональная проверка контроллеров и вентиляторов; сверка характеристик с чертежами заказа для предотвращения использования неподходящих материалов.
2.2 Классификация поставщиков и система работы с несоответствиями
Мы классифицируем поставщиков по категориям A, B и C в зависимости от качества поставляемой продукции. Для поставщиков категории A применяется сокращенный объем выборки, для категории C — 100% контроль. Ежеквартально оцениваются показатели качества; с поставщиками, систематически получающими низкие оценки, проводятся совещания и устанавливаются сроки исправления ситуации — в случае отсутствия улучшений сотрудничество прекращается. При выявлении несоответствий (неверные размеры, отклонение характеристик от спецификации, внешние дефекты) отдел входного контроля (IQC) оформляет акт о несоответствии, изолирует партию товара и привлекает отдел закупок для организации возврата, обмена или предъявления претензии поставщику. Мы требуем предоставления отчета о корректирующих действиях по методике 8D и отслеживаем устранение проблемы; при повторном возникновении той же неисправности объем выборки при контроле увеличивается. Вся входящая документация и сертификаты архивируются, а данные о партии, модели и поставщике для каждой партии товара заносятся в систему прослеживаемости, что позволяет нам отследить путь готового изделия вплоть до исходного сырья.
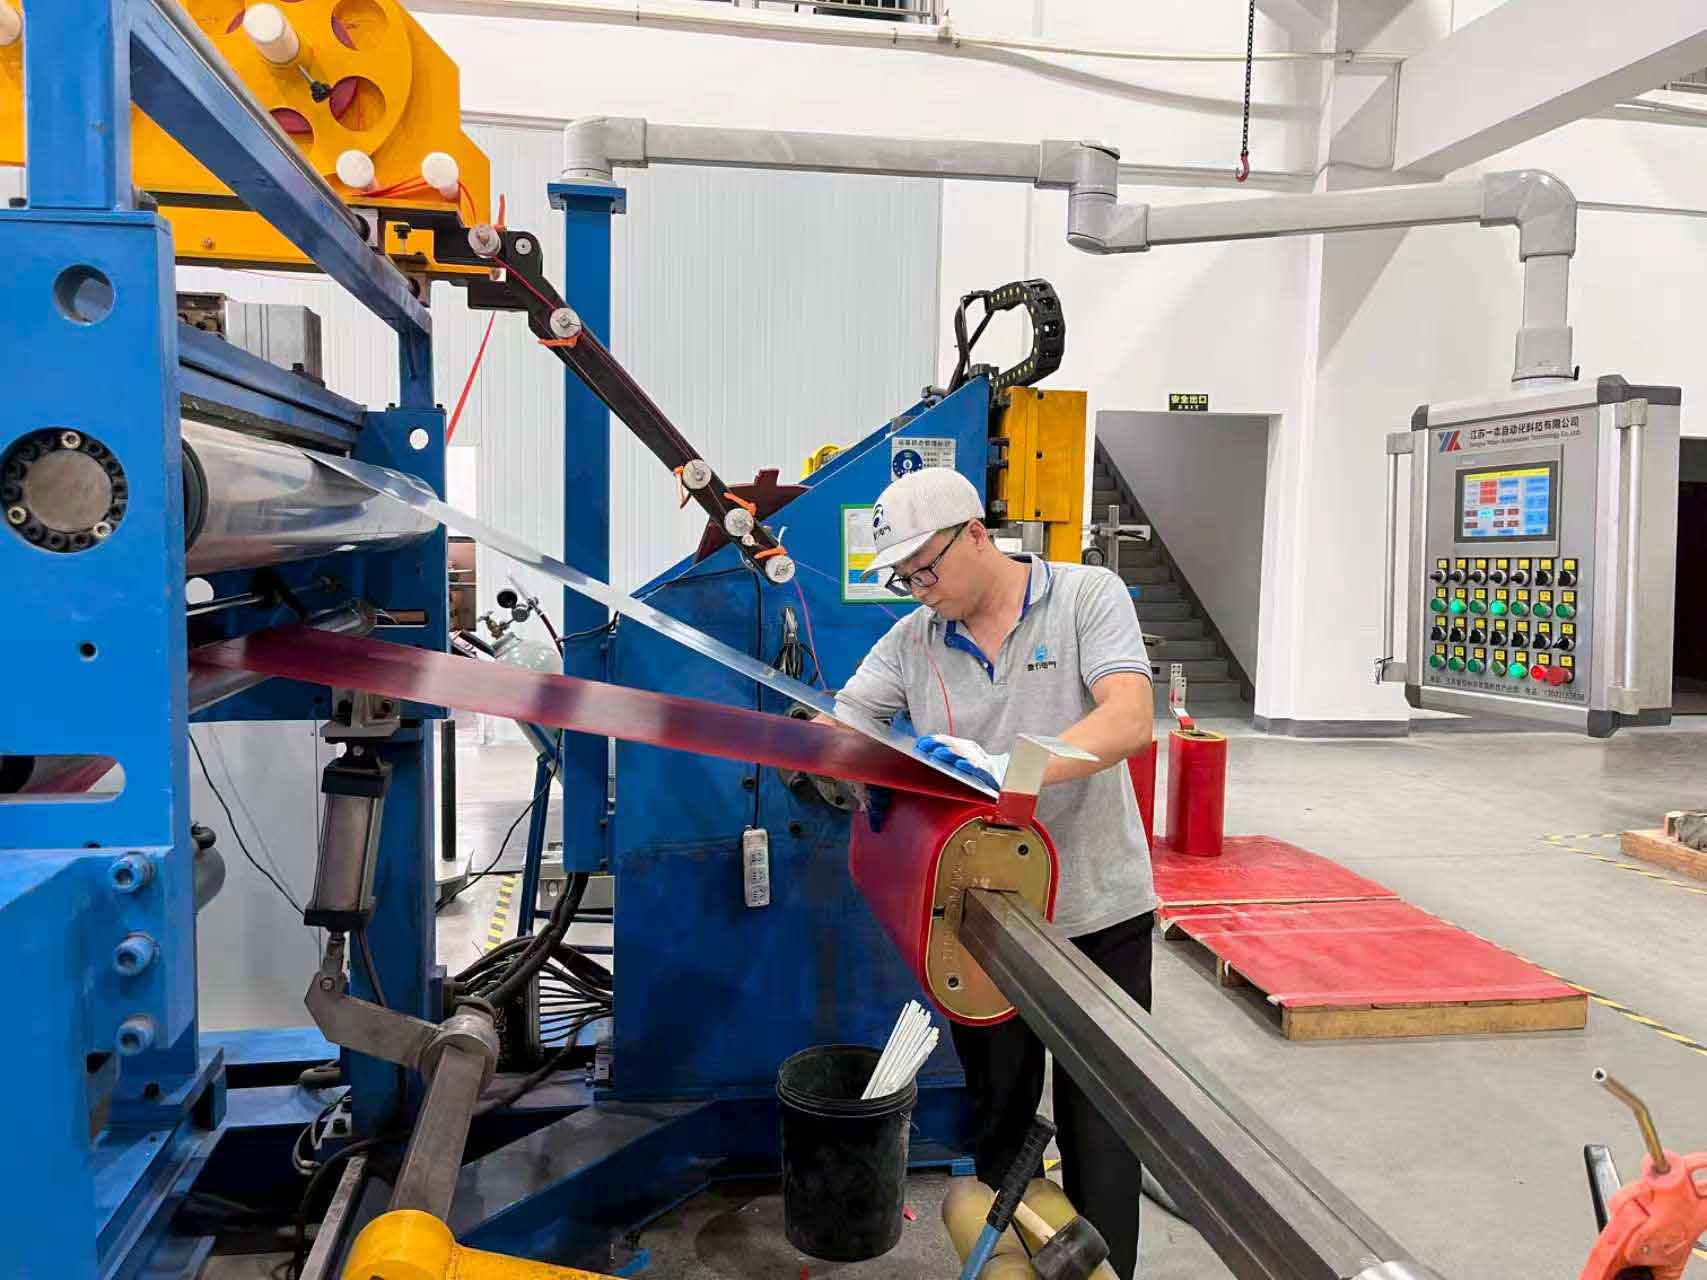
Участок намотки катушек в производственном цехе SHENDIAN.
3. Непосредственно в цехе: контроль технологического процесса (IPQC и специализированные проверки)
Производственный цикл включает семь основных этапов: обработка сердечника, намотка катушек, сборка изоляции, сборка узла «сердечник-обмотка», сушка и пропитка лаком, окончательная сборка, а также заливка маслом или эпоксидной смолой. На каждом этапе предусмотрены контрольные точки; мы применяем систему тройного контроля: самоконтроль оператора, взаимная проверка на смежных рабочих местах и выборочная проверка инспектором (контролером) в установленных точках. Полуфабрикат, не соответствующий требованиям, не передается на следующий этап.
3.1 Обработка сердечника
Ключевые операции — резка, шихтовка (сборка пакета) и стяжка. Контролер обращает особое внимание на допуски при резке, наличие заусенцев на торцах, зазоры в пакете, равномерность высоты пакета и плотность стяжки. Чрезмерный зазор увеличивает потери холостого хода, а заусенцы могут повредить изоляцию обмотки. Специалист IPQC каждые два часа отбирает образец пакета для измерения зазора и ежедневно проводит полный контроль размеров первого изделия (без проверки первого изделия партия в работу не запускается). Готовые сердечники проходят испытания на потери в стали и ток холостого хода; изделия, не прошедшие проверку, изолируются и отправляются на пересборку.
3.2 Намотка катушек — операция с наивысшим уровнем риска
Межвитковое замыкание, повреждение изоляции проводника и неверное количество витков — наиболее частые дефекты трансформаторов, поэтому для намотки обязательна проверка первого изделия. У первой катушки, снятой со станка, проверяют количество витков, характеристики провода, число слоев, правильность укладки изоляционных прокладок, а также внутренний и внешний диаметры и высоту. В процессе производства контролер следит за натяжением провода (чрезмерное натяжение ведет к повреждению покрытия, недостаточное — к рыхлости намотки), проверяет межслойную бумагу на предмет смещения или повреждений, а также контролирует качество соединений (они должны быть плоскими и без заусенцев). Каждая готовая катушка проходит 100%-ную проверку на стойкость межвитковой изоляции; при выявлении дефекта катушка подлежит разборке и перемотке, а причина фиксируется в журнале (повреждение провода, ошибка при обращении, дефект бумаги).
3.3 Сборка изоляции и узла «сердечник-обмотка»
На этапе соединения катушки с сердечником особое внимание уделяется изоляционным зазорам, расположению прокладок, фиксации выводов и бандажированию. Углы выводов должны быть обернуты амортизирующей изоляцией, чтобы острые края не пробили изоляцию и не вызвали частичный разряд. Контролер проверяет положение прокладок и момент затяжки: избыточное усилие может раздавить изоляцию, а недостаточное — привести к ослаблению крепления и вибрации. После сборки активная часть должна быть очищена от любых металлических стружек и пыли, так как мельчайшая металлическая частица под напряжением может вызвать частичный разряд и, в конечном счете, пробой изоляции.
3.4 Сушка, пропитка лаком и заливка эпоксидной смолой
Влага в изоляции — основная причина снижения диэлектрической прочности, поэтому вакуумная сушка активных частей масляных трансформаторов и отверждение эпоксидной смолы у сухих трансформаторов имеют критическое значение. В ходе межоперационного контроля (IPQC) отслеживаются температура сушки, уровень вакуума и продолжительность процесса с фиксацией графика изменения влажности; после сушки измеряется сопротивление изоляции, и изделия, не соответствующие нормам, возвращаются в печь. При заливке контролируются соотношение компонентов смолы, время перемешивания и температура отверждения для предотвращения образования трещин и пузырей; после заливки проверяется наличие пористости, трещин и недоливов, так как внутренние пузыри могут привести к превышению допустимого уровня частичных разрядов. Процесс вакуумной заливки масла включает контроль вакуума, скорости наполнения и температуры масла, а также выдержку для удаления захваченного воздуха.
3.5 Окончательная сборка
На этапах сварки бака, подъема активной части, монтажа проводки, герметизации и установки вентиляторов или контроллеров проверяются: отсутствие пористости сварных швов и утечек (утечка масла — серьезный дефект), момент затяжки контактных зажимов, правильность чередования фаз и целостность уплотнений. Масляные трансформаторы проходят испытание на герметичность под давлением (проверка бака, фланцев и клапанов на предмет просачивания). У сухих трансформаторов проверяются зазоры между литым корпусом и кожухом, а также надежность крепления вентиляторов. Каждая партия проходит пробный пуск под напряжением для контроля уровня шума и проверки на отсутствие перегрева.
Действия при отклонениях технологического процесса: незначительные дефекты, выявленные в ходе обхода, устраняются на месте совместно с оператором. В случае брака всей партии или возникновения серьезного риска для безопасности (например, серии межвитковых пробоев или значительного увлажнения изоляции) выдается распоряжение об остановке линии; производство приостанавливается, инженер по качеству совместно с технологами и производственным персоналом выявляет первопричину, а перед возобновлением работы проверяется выполнение корректирующих и предупреждающих действий. Информация о каждой остановке и устранении неисправности заносится в архив.
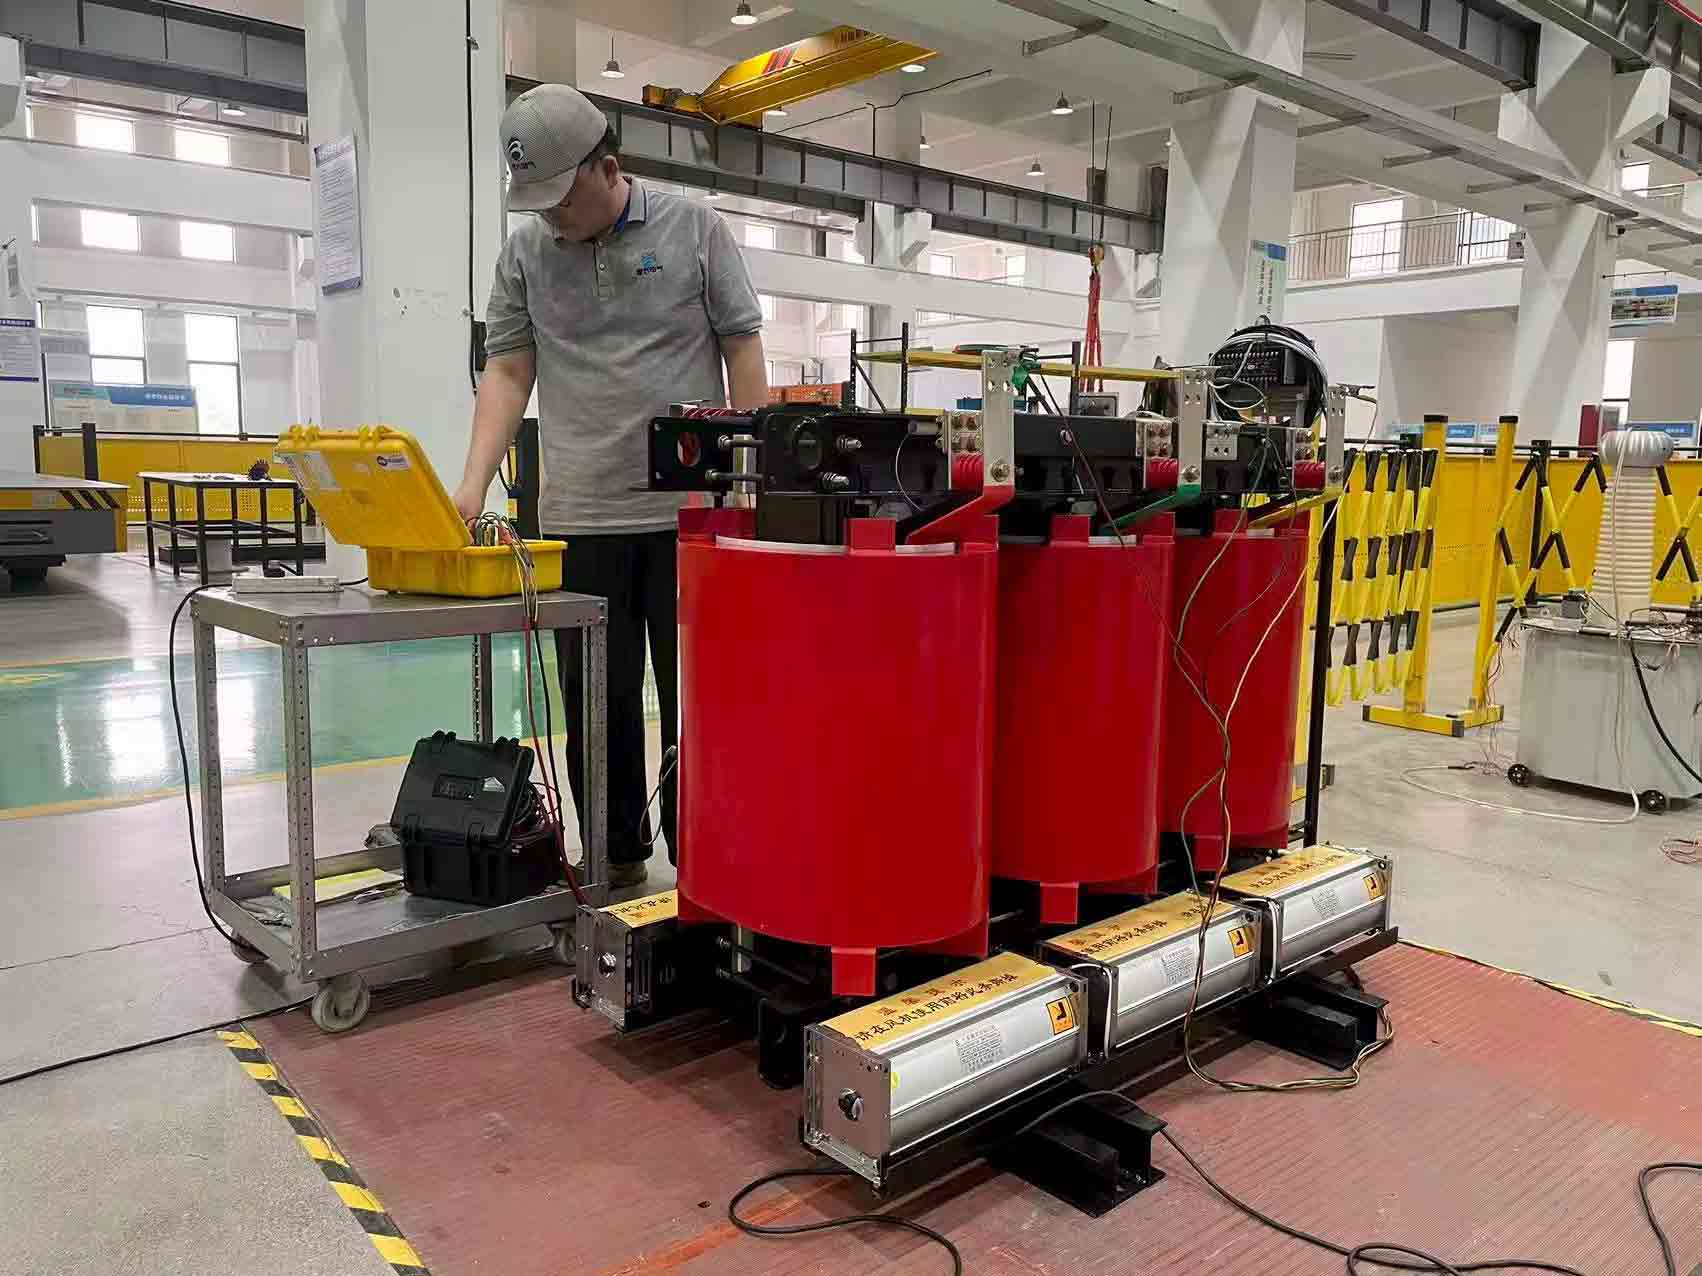
Приемо-сдаточные и типовые испытания в лаборатории SHENDIAN.
4. На этапе приемки: Окончательный контроль качества (стандартные испытания FQC) + контроль качества OQC перед отгрузкой
После завершения приемки изделия, FQC проводит 100% стандартные испытания в соответствии с национальным стандартом и техническим соглашением заказчика; серийная продукция проходит типовые испытания путем выборочного контроля. Отгрузка осуществляется только после прохождения всех испытаний.
4.1 Стандартные испытания, которые должно пройти каждое изделие
Каждый трансформатор проходит следующие испытания: сопротивление постоянному току (разомкнутая цепь, неплотное соединение), коэффициент трансформации и векторную группу (неправильное количество витков, неправильная проводка), сопротивление изоляции, устойчивость к промышленной частоте, устойчивость к наведенным помехам (межвитковому), потери и ток холостого хода, потери под нагрузкой, проверку на герметичность (масло), проверку внешнего вида и размеров, а также проверку паспортной таблички. Для сухих изделий дополнительно проводится испытание на частичный разряд и выборочное испытание на повышение температуры; для крупных силовых трансформаторов дополнительно проводится испытание на ударную нагрузку и устойчивость к короткому замыканию. Все данные поступают в систему в режиме реального времени; показания, выходящие за пределы допустимых значений, приводят к отказу изделия, формированию отчета о несоответствии и отправке его на ремонт, после чего проводится полное повторное тестирование. Вторая неудача означает брак.
4.2 Внешний вид, маркировка, упаковка — контроль качества перед отгрузкой
Перед поступлением на склад, отдел контроля качества проверяет паспортную табличку (мощность, напряжение, сопротивление, стандарт) на соответствие заказу, лакокрасочное покрытие на наличие царапин или ржавчины, а также четкость и полноту маркировки клемм. Проверяется упаковка — герметичность масляных блоков от влаги, сухие литые корпуса, защищенные от ударов, и наличие всех принадлежностей (контроллер, руководство пользователя, сертификат, протокол испытаний). Перед отгрузкой мы повторно проверяем модель и количество по заказу, чтобы предотвратить неправильную или пропущенную отгрузку, а затем выдаем сертификат соответствия и полный протокол испытаний для сопровождения устройства.
5. Замыкание цикла: управление несоответствиями (NCR), прослеживаемость и совершенствование после продажи
5.1 Управление несоответствиями с учетом их классификации
Дефекты делятся на четыре категории: незначительные, общие, серьезные и брак (подлежащий утилизации). Незначительный косметический дефект может быть принят заказчиком при наличии письменного отказа от претензий; дефект, влияющий на эксплуатационные характеристики (общий случай), устраняется с последующим повторным испытанием; серьезный дефект (пробой обмотки, непригодный сердечник, неустранимая утечка из бака) ведет к немедленной утилизации. Мы используем зону изоляции (карантинную зону) с красной маркировкой, отделенную от зоны хранения годной продукции. Ежемесячно мы строим диаграмму Парето по видам дефектов, выделяем три основные проблемы (повреждение межвитковой изоляции, высокие потери холостого хода, утечка масла) и принимаем меры по корректировке соответствующих процессов.
5.2 Прослеживаемость на всех этапах производства
Каждому трансформатору присваивается уникальный серийный номер, который вносится в систему и связывает воедино следующие данные: партия сырья, производственная бригада, намотчик, контролер ОТК, результаты испытаний, время сборки и заказ клиента. При возникновении проблемы в процессе эксплуатации этот номер позволяет одним нажатием кнопки получить полную историю изделия. Это дает возможность точно определить этап производства и конкретный материал, а также установить причину: дефект материала, нарушение технологического процесса или ошибка при обращении с изделием.
5.3 Замыкание цикла послепродажного обслуживания
В компании предусмотрена должность специалиста по качеству послепродажного обслуживания. При получении сообщения от клиента (о повышенном шуме, перегреве, выходе из строя или утечке) мы реагируем в течение 24 часов: забираем неисправное изделие и данные испытаний, после чего группа инженеров по качеству проводит анализ отказа и оформляет отчет по методике 8D. Параллельно мы ужесточаем требования к технологическому процессу и стандартам контроля. На ежемесячных совещаниях по качеству анализируются сводные данные по входному контролю, межоперационному контролю, выходному контролю и рекламациям. В случае выявления частых дефектов мы обновляем рабочие инструкции, вводим дополнительные точки контроля или модернизируем оборудование, устраняя причины брака на ранних этапах. Кроме того, мы используем информацию, полученную в ходе эксплуатации, для совершенствования конструкции изделий и повышения их надежности.
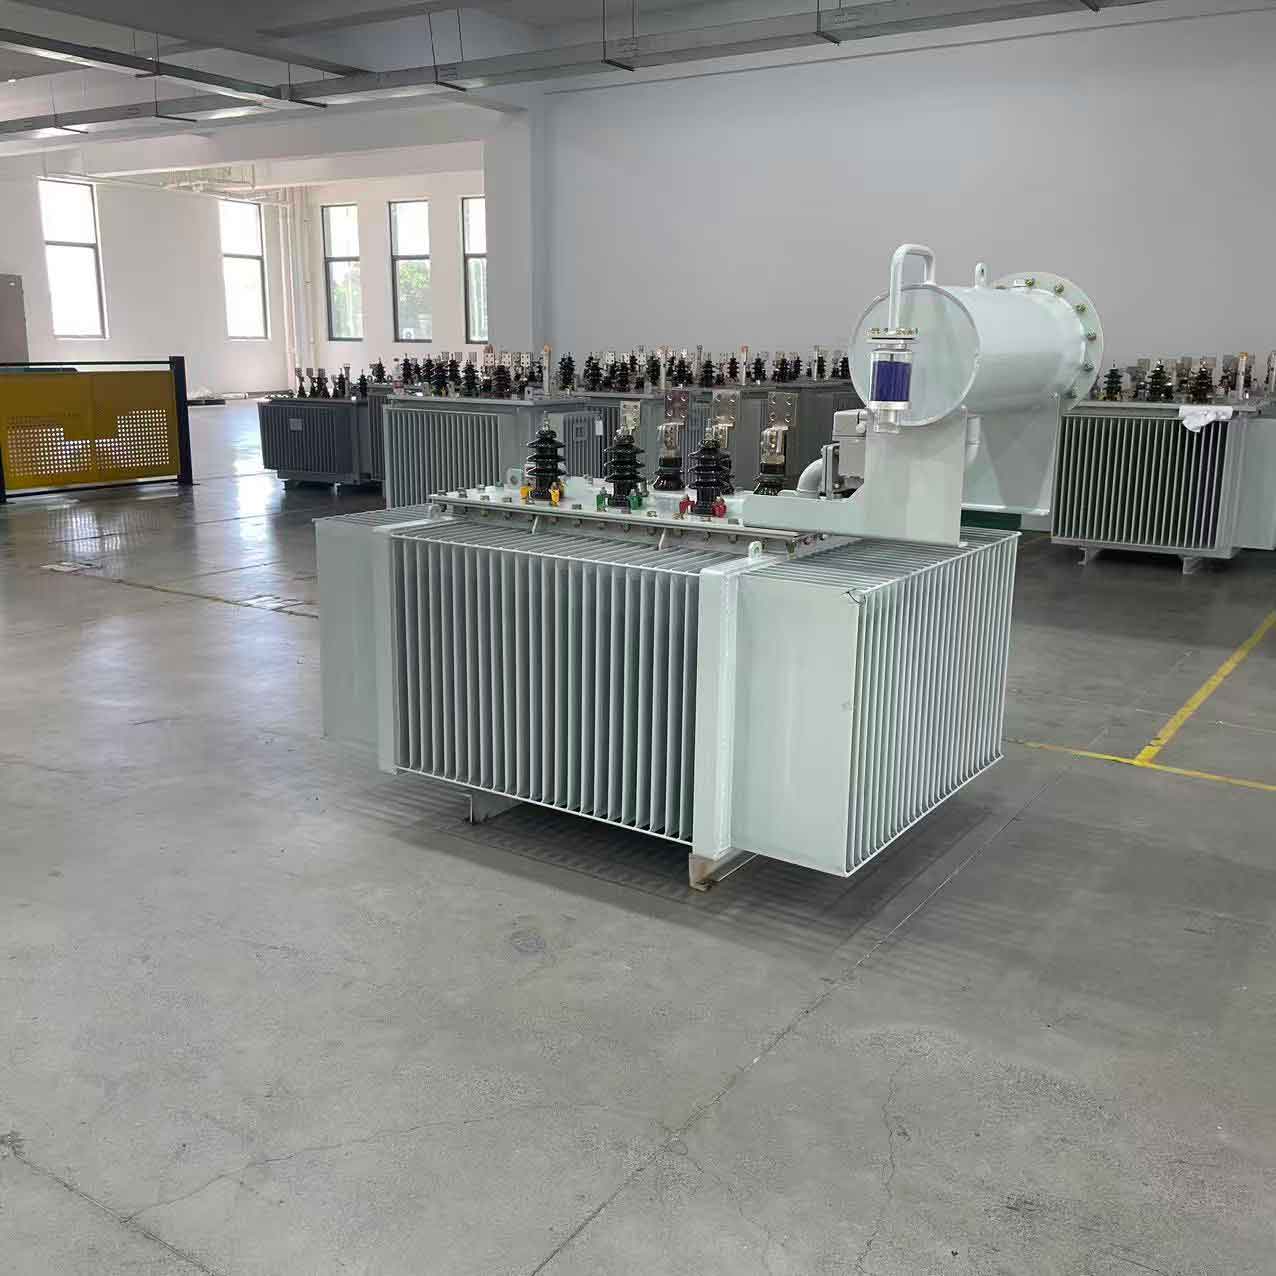
Готовые масляные распределительные трансформаторы, ожидающие отгрузки.
6. Производственная среда и система 5S как факторы обеспечения качества
Изоляционные материалы, сердечники и обмотки чувствительны к влажности и пыли. В цехе работают системы вентиляции и кондиционирования, поддерживающие влажность ниже 60%, чтобы изоляция не впитывала влагу; в зонах сборки сердечников и намотки предусмотрены системы пылеудаления, предотвращающие скопление металлической пыли. Организовано зонирование мест хранения материалов, незавершенного производства и карантинных зон, а также внедрена система 5S: инструменты и детали находятся на своих местах, что исключает попадание медной стружки или мусора внутрь изделия. Ежедневная проверка чистоты является частью процедур межоперационного контроля (IPQC); при несоответствии условий среды выполнение операции приостанавливается. Это позволяет исключить целый класс скрытых дефектов еще до их возникновения.
Заключение
Система качества на заводе по производству трансформаторов представляет собой замкнутый цикл, охватывающий все этапы: от поступления сырья до производства, испытаний и послепродажного обслуживания. В основе этой системы лежит принцип приоритета предупредительных мер над контрольными, а также постоянное совершенствование. Стандартизированное управление создает фундамент; входной контроль (IQC) отсеивает некачественные материалы на раннем этапе; межоперационный контроль (IPQC) выявляет дефекты в режиме реального времени; выходной контроль (FQC) и контроль перед отгрузкой (OQC) служат надежным барьером для брака; а такие элементы, как прослеживаемость, работа с несоответствиями, управление поставщиками, обучение персонала и контроль производственной среды, дополняют общую картину. Совместное действие этих мер позволяет свести к минимуму типичные неисправности: межвитковые замыкания, повышенные потери, утечки масла, превышение допустимого уровня частичных разрядов и электрический пробой изоляции. Надежность силового оборудования — это залог безопасности энергосети. Только интегрировав контроль качества во все процессы, работу каждого оператора и каждое испытательное устройство, завод может гарантированно выпускать трансформаторы, соответствующие стандартам и требованиям заказчика, обеспечивая тем самым снижение затрат на послепродажное обслуживание, укрепление репутации и реальное преимущество на рынке.
WeChat
Сканирование QR-кода с помощью WeChat