 (English) Jiangsu Shendian Electric Co., Ltd.
Transformatoren bilden das tragende Rückgrat jedes Stromnetzes. Ob es sich um eine Verteilereinheit an einer Ortsnetzleitung, einen Trockentransformator in einem Rechenzentrum oder einen großen ölgefüllten Leistungstransformator handelt – Isolierung, Durchschlagsfestigkeit, Temperaturanstieg, Verluste und Kurzschlussfestigkeit entscheiden darüber, ob das Netz stabil bleibt. Ein einziger Defekt kann zu einem Stromausfall, einem Brand, der Zerstörung von Anlagen oder Schlimmerem führen.
Die Herstellung eines Transformators ist keineswegs mit der Massenproduktion von Schrauben vergleichbar. Der Prozess ist langwierig: Rohmaterialeingang, Teilebearbeitung, Spulenwicklung, Kernschichtung, Isolierung, Endmontage, Lackierung oder Ölfüllung, Routineprüfungen und schließlich der Versand – und jede Phase birgt ihre eigenen potenziellen Fehlerquellen. Ein modernes Werk benötigt ein Qualitätssystem, das den gesamten Lebenszyklus abdeckt, mit klarer Verantwortlichkeit, lückenloser Rückverfolgbarkeit und standardisierten Arbeitsabläufen. Wir stützen uns dabei auf fünf Säulen: Wareneingangsprüfung (IQC), prozessbegleitende Kontrollen (IPQC), spezifische Prozessüberprüfungen, umfassende Routineprüfungen (FQC) sowie einen geschlossenen Regelkreis im Kundendienst – flankiert durch standardisierte Dokumente, kalibrierte Ausrüstung, geschultes Personal, Rückverfolgbarkeit und kontinuierliche Verbesserung. Dieser Artikel erläutert, wie ein solches System aufgebaut und betrieben wird.
1. Der Grundstein: Ein standardisiertes Qualitätsmanagementsystem
Qualitätskontrolle ist nicht bloß ein einzelner Prüfschritt. Sie ist ein Managementsystem; die erste Aufgabe besteht darin, dieses zu zertifizieren und zu standardisieren, um der gesamten Fertigungslinie eine solide Basis zu geben.
1.1 Systemzertifizierung und Dokumentenlenkung
Wir richten unsere Qualitätsunterlagen an der Norm ISO 9001, der chinesischen Normenreihe GB/T 1094 für Leistungstransformatoren, der GB/T 10228 für Trockentransformatoren sowie an den Grenzwerten für Energieeffizienz und den Spezifikationen zur Kurzschlussfestigkeit aus. Die Dokumentation ist in vier Ebenen gegliedert:
- Ebene 1, das Qualitätshandbuch: Qualitätspolitik, Organisationsstruktur und Verantwortlichkeiten auf Abteilungsebene.
- Ebene 2, Verfahrensanweisungen: Wareneingangsprüfung, Prozesssteuerung, Umgang mit fehlerhaften Produkten, Gerätekalibrierung, Rückverfolgbarkeit und Bearbeitung von Kundenreklamationen.
- Ebene 3, Arbeitsanweisungen: Prozesskarten für jeden Arbeitsschritt, Prüfspezifikationen, Standardarbeitsanweisungen (SOPs) für Anlagen und Prüfstandards.
- Ebene 4, Aufzeichnungen: Protokolle der Wareneingangsprüfung, Kontrollprotokolle, Prüfberichte, Berichte über Nichtkonformitäten und Kalibrierungsnachweise.
Jede Zeichnung, jeder Prozess und jeder Prüfstandard unterliegt einem kontrollierten Freigabeverfahren. Ändert sich eine Zeichnung, wird auch der entsprechende Prüfstandard angepasst – wir stellen sicher, dass sich alte und neue Spezifikationen in der Fertigungslinie nicht vermischen.
1.2 Unabhängige Abteilung für Qualitätssicherung (QA)
SHENDIAN unterhält eine eigenständige QA/QC-Abteilung, die nicht der Produktion unterstellt ist. Sie gliedert sich in die Bereiche IQC (Wareneingangsprüfung), IPQC (fertigungsbegleitende Prüfung), FQC (Endprüfung), OQC (Warenausgangsprüfung) sowie QE (Qualitätstechnik und -verbesserung). Für jede Gruppe sind Befugnisse, Abnahmekriterien und Eskalationswege festgelegt. Der Grundsatz ist einfach: Die Produktion führt aus, die Qualitätssicherung bewertet. Kein Werker gibt eigenständig ein verdächtiges Halbzeug frei.
1.3 Messtechnik und Prüfmittel – Kontrolle über den gesamten Lebenszyklus
Die Prüfungen stützen sich auf Präzisionsausrüstung: Gleichstrom-Widerstandsmessgeräte, Windungsverhältnis-Messgeräte, Hochspannungsprüfstände (HIPOT), Teilentladungsdetektoren, Systeme zur Messung des Temperaturanstiegs, Verlustleistungsanalysatoren, Messschieber, Mikrometer, Isolationswiderstandsmessgeräte (Megohmmeter), Schichtdickenmessgeräte und Öldruckprüfgeräte. Sämtliche Geräte werden in einem Verzeichnis für kalibrierte Prüfmittel erfasst. Jedes Instrument wird fristgerecht an ein externes Labor gesendet und mit einer gültigen Kalibrierplakette versehen; überfällige Geräte werden aus dem Betrieb genommen. Täglich führen wir vor Arbeitsbeginn eine Leerlaufprüfung durch. Bei abweichenden Messwerten oder Störungen wird die Maschine gestoppt und gekennzeichnet; Reparatur- und Kalibrierprotokolle werden archiviert, um die Datenintegrität zu gewährleisten.
1.4 Personal
Jeder Werker und Prüfer muss zertifiziert sein, bevor er an der Fertigungslinie eingesetzt wird. Neue Mitarbeiter durchlaufen eine dreistufige Schulung: auf Werksebene (Richtlinien, Sicherheit, Fallstudien zu Unfällen), auf Werkstattebene (spezifische Fehlerarten und tatsächliche Fehlerkosten) sowie auf Arbeitsplatzebene (Prozessabläufe, Prüfpunkte, Selbstprüfung). Nach bestandener Prüfung erfolgt die Freigabe für den Einsatz. Erfahrene Mitarbeiter nehmen an monatlichen Qualitätsbesprechungen teil, die sich auf aktuelle Chargenfehler und Kundenfeedback konzentrieren; Prüfer absolvieren vierteljährlich eine praktische Prüfung zu den Standards – wer diese nicht besteht, wird von der Linie abgezogen. Die Vergütung ist an die Qualität gekoppelt: Wer bei der Selbstprüfung einen schwerwiegenden Fehler entdeckt, wird belohnt; wer einen Chargenausfall verursacht oder ein fehlerhaftes Teil ausliefern lässt, erhält einen entsprechenden Eintrag in seine Personalakte. Auf diese Weise verankern wir dauerhaft die Disziplin der „Selbstprüfung, gegenseitigen Prüfung und Sonderprüfung“.
2. An der Quelle: Wareneingangskontrolle (IQC)
Kernmaterialien – Elektroblech, Kupfer- oder Aluminiumleiter, Isolierpapier, Isolieröl, Epoxidharz, Kernbauteile, Kesselblech, Anschlüsse, Temperaturregler, Lüfter – können ein fertiges Gerät unbrauchbar machen, wenn sie fehlerhaft sind. Die Wareneingangskontrolle ist die erste Hürde; es gilt der Grundsatz: Prüfung vor Einlagerung, kein Material mit Abweichungen darf ins Lager gelangen.
2.1 Vollständige Prüfung kritischer Materialien
- Elektroblech (das Herzstück des Kerns): Überprüfung von Güteklasse, Dicke und Lieferantenzertifikat; stichprobenartige Prüfung von Eisenverlusten, magnetischer Flussdichte und Beschichtungsisolation; Kontrolle auf Rost, Grate, Schichtablösungen oder Welligkeitsverformungen. Nach dem Zuschnitt werden Maßtoleranzen und Grathöhe streng überwacht – übermäßige Gratbildung erhöht die Leerlaufverluste und begünstigt Teilentladungen.
- Kupfer- oder Aluminium-Wickeldraht: Überprüfung von Reinheit und Querschnittstoleranz, Messung des Gleichstromwiderstands, Kontrolle der Isolationsbeschichtung auf Risse, Poren oder Kratzer; stichprobenartige Prüfung von Flexibilität und Biegeverhalten. Eine Beschädigung der Isolierung kann zu einem Windungsschluss führen.
- Isolierung (Papier, Distanzstücke, Laminate): Prüfung von Dicke, Durchschlagfestigkeit, Feuchtigkeitsgehalt und Wärmeklasse. Feuchtigkeit im Material senkt die Spannungsfestigkeit und lässt Teilentladungen über die zulässigen Grenzwerte ansteigen. Bei ölgefüllten Einheiten wird das Isolieröl hinsichtlich Durchschlagspannung, Feuchtigkeit, Verlustfaktor und gelösten Gasen analysiert – minderwertiges Öl kann interne Entladungen und Hochtemperatur-Karbonisierung verursachen.
- Strukturbauteile: Ebenheit der Kesselbleche, Schweißnahtqualität und Maßhaltigkeit; Schichtdicke und Korrosionsbeständigkeit von Befestigungselementen; Funktionsprüfung (Einschalttest) von Reglern und Lüftern; Abgleich der Spezifikationen mit den Bestellzeichnungen zur Vermeidung von Materialverwechslungen.
2.2 Lieferantenklassifizierung und Umgang mit Abweichungen im Wareneingang
Wir klassifizieren Lieferanten anhand der Lieferqualität in die Kategorien A, B und C. Lieferanten der Kategorie A unterliegen reduzierten Stichprobenprüfungen, bei Kategorie C erfolgt eine 100%-Prüfung. Es werden vierteljährliche Leistungsübersichten (Scorecards) erstellt; Lieferanten mit wiederholt schlechten Ergebnissen werden zu einem Gespräch geladen und erhalten eine Fristsetzung – bei ausbleibender Besserung erfolgt der Ausschluss. Bei Mängeln am Wareneingang – falsche Abmessungen, Abweichungen von den Leistungsspezifikationen, optische Mängel – erstellt die IQC einen Abweichungsbericht, sperrt die Charge (Quarantäne) und bindet den Einkauf zwecks Rücksendung, Austausch oder Reklamation beim Lieferanten ein. Wir fordern einen 8D-Bericht zu den Korrekturmaßnahmen an und überwachen deren Umsetzung; tritt dasselbe Problem erneut auf, erhöhen wir den Stichprobenumfang. Sämtliche eingehenden Unterlagen und Zertifikate werden archiviert, und Angaben zu Charge, Modell und Lieferant jedes Loses werden in das Rückverfolgbarkeitssystem eingepflegt, sodass wir ein fertiges Produkt lückenlos bis zum Rohmaterial zurückverfolgen können.
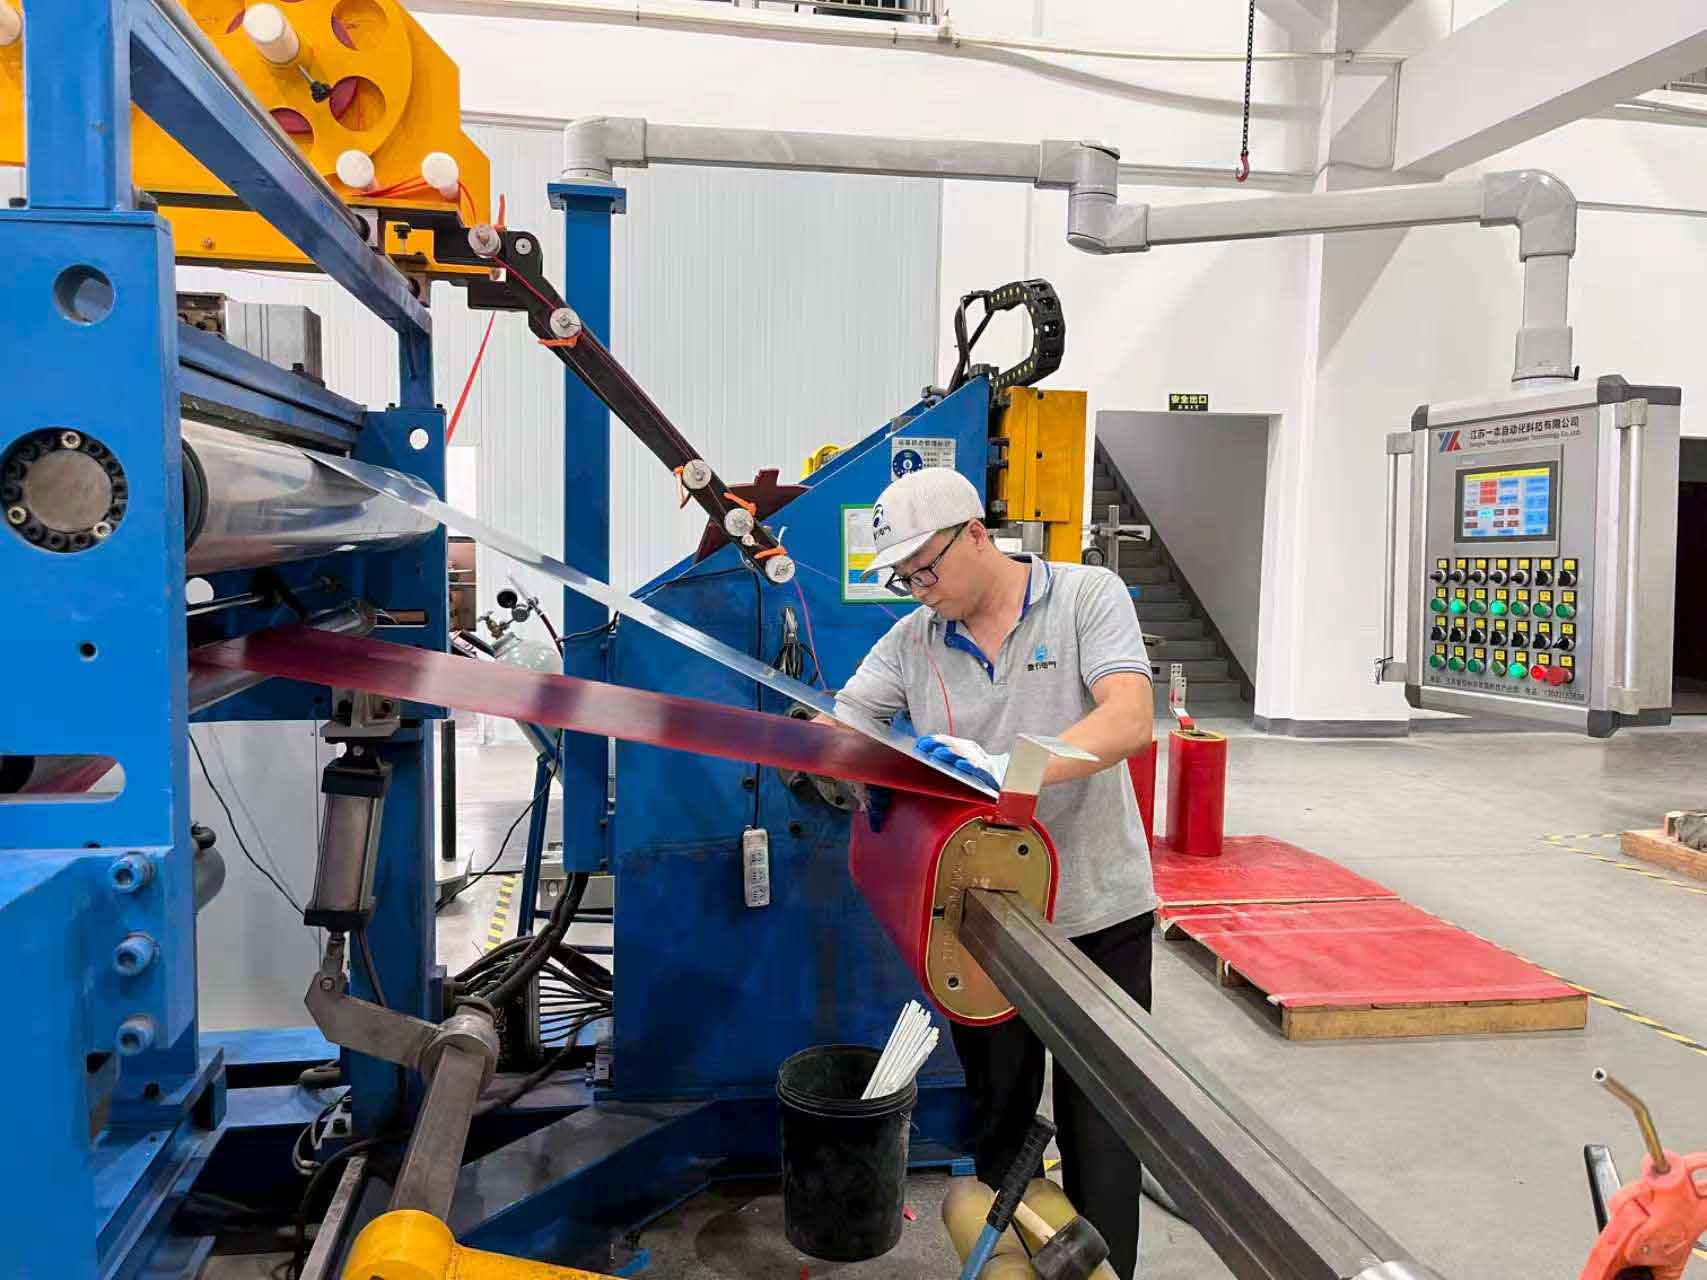
Spulenwickelzelle in der Fertigungshalle von SHENDIAN.
3. Fertigungsebene: Prozesskontrolle (IPQC + spezifische Prüfungen)
Die Produktion umfasst sieben Kernschritte: Kernbearbeitung, Spulenwicklung, Isolationsmontage, Kern-Spulen-Montage, Trocknung und Lackierung, Endmontage sowie Ölfüllung oder Epoxidharzverguss. Jeder Arbeitsschritt beinhaltet Kontrollpunkte; dabei wenden wir ein dreifaches Kontrollsystem an: Selbstprüfung durch den Bediener, gegenseitige Kontrolle an benachbarten Stationen und punktuelle Überprüfung durch den mobilen Qualitätskontrolleur (Patrol Inspector). Ein fehlerhaftes Halbzeug gelangt niemals zur nächsten Station.
3.1 Kernbearbeitung
Schneiden, Schichten und Bandagieren sind die entscheidenden Schritte. Schwerpunkte der mobilen Kontrolle: Schnitttoleranzen, Grate an den Stirnflächen, Spaltmaße im Schichtaufbau, Gleichmäßigkeit der Stapelhöhe sowie Festigkeit der Bandagierung. Ein zu großer Spalt erhöht die Leerlaufverluste; ein Grat kann die Wicklungsisolation beschädigen. Die IPQC entnimmt alle zwei Stunden eine Probe des Kernstapels zur Spaltmessung und führt täglich eine vollständige Maßprüfung des ersten gefertigten Teils (First-Article-Prüfung) durch – ohne diese Prüfung erfolgt keine Chargenfreigabe. Fertige Kerne werden auf Kernverluste und Leerlaufstrom geprüft; fehlerhafte Exemplare werden aussortiert und neu geschichtet.
3.2 Spulenwicklung – der Prozess mit dem höchsten Risiko
Windungsschlüsse, beschädigte Leiterisolationen und falsche Windungszahlen sind die häufigsten Fehler bei Transformatoren; daher ist für die Wicklung eine First-Article-Prüfung obligatorisch. Bei der ersten von der Maschine gefertigten Spule werden Windungszahl, Drahtspezifikation, Lagenanzahl, Platzierung der Isolationszwischenlagen sowie Innen- und Außendurchmesser und Höhe überprüft. Während der laufenden Produktion überwacht der Kontrolleur die Drahtzugspannung – zu hohe Spannung beschädigt die Beschichtung, zu niedrige führt zu einer lockeren Wicklung – und prüft das Zwischenlagenpapier auf Verrutschen oder Beschädigungen sowie die Verbindungsstellen (Spleiße) auf Flachheit und Gratfreiheit. Jede fertige Spule durchläuft eine 100%-Prüfung der Windungsisolationsfestigkeit; bei Nichtbestehen muss die Spule abgewickelt und neu gewickelt werden, wobei die Ursache (Drahtbeschädigung, Handhabungsfehler, Papierdefekt) protokolliert wird.
3.3 Isolationsmontage und Kern-Spulen-Montage
Beim Zusammenfügen von Spule und Kern liegt der Schwerpunkt auf Isolationsabständen, Platzierung der Distanzstücke, Befestigung der Anschlüsse und Bandagierung. Ecken der Anschlussleitungen müssen mit einer Polsterisolation umwickelt werden, damit scharfe Kanten die Isolation nicht durchstoßen und Teilentladungen verursachen können. Der Kontrolleur prüft die Position der Distanzstücke und das Anzugsmoment – zu festes Anziehen quetscht die Isolation, zu lockeres führt zu Klappergeräuschen. Nach der Montage muss das Aktivteil sauber sein: Metallspäne oder Staub werden entfernt, da selbst ein winziges Metallpartikel unter Spannung zu Teilentladungen und schließlich zum Durchschlag führen kann.
3.4 Trocknung, Lackierung und Epoxidharzverguss
Feuchtigkeit in der Isolierung ist die Hauptursache für das Versagen der Spannungsfestigkeit; daher sind die Vakuumtrocknung bei ölgefüllten Einheiten und die Epoxidharzhärtung bei Trockentransformatoren entscheidende Schritte. Die fertigungsbegleitende Qualitätskontrolle (IPQC) überwacht Trocknungstemperatur, Vakuum und Dauer sowie den Feuchtigkeitsverlauf; nach der Trocknung wird der Isolationswiderstand gemessen – entspricht dieser nicht den Vorgaben, erfolgt eine erneute Trocknung. Beim Verguss werden Mischungsverhältnis, Mischzeit und Aushärtungstemperatur kontrolliert, um Risse und Blasenbildung zu vermeiden; anschließend wird auf Porosität, Risse und unvollständige Füllung geprüft, da interne Blasen die Teilentladungen über den zulässigen Grenzwert treiben können. Bei der Vakuumölbefüllung werden Vakuum, Füllgeschwindigkeit und Öltemperatur überwacht; zudem erfolgt eine Beruhigungsphase, damit eingeschlossene Luft entweichen kann.
3.5 Endmontage
Während des Schweißens des Kessels, des Hebens des Aktivteils, der Verdrahtung, der Abdichtung sowie der Montage von Lüftern oder Steuerungen werden Schweißnähte auf Porosität und Dichtheit (Ölleckagen gelten als schwerer Mangel), Anschlüsse auf das korrekte Anzugsmoment, die Phasenfolge auf Richtigkeit sowie Dichtungen auf Unversehrtheit geprüft. Ölgefüllte Einheiten durchlaufen eine Druckprüfung auf Leckagen (an Kessel, Flanschen und Ventilen), um etwaige Undichtigkeiten aufzuspüren. Bei Trockentransformatoren werden der Abstand zwischen Gießharzkörper und Gehäuse sowie die Lüftermontage überprüft. Jede Charge durchläuft einen Probelauf unter Spannung, bei dem auf ungewöhnliche Geräusche und Überhitzung geachtet wird.
Umgang mit Prozessabweichungen: Ein bei Kontrollgängen festgestellter geringfügiger Mangel wird sofort gemeinsam mit dem Bediener behoben. Ein Chargenausfall oder ein erhebliches Sicherheitsrisiko – etwa eine Häufung von Windungsschlüssen oder weitverbreitete Feuchtigkeit – führt zu einem Fertigungsstopp; die Produktion wird unterbrochen, und ein Qualitätsingenieur analysiert gemeinsam mit der Fertigung die Ursache. Vor Wiederaufnahme der Produktion werden Korrektur- und Vorbeugungsmaßnahmen verifiziert. Jeder Stopp und jede Fehlerbehebung werden dokumentiert.
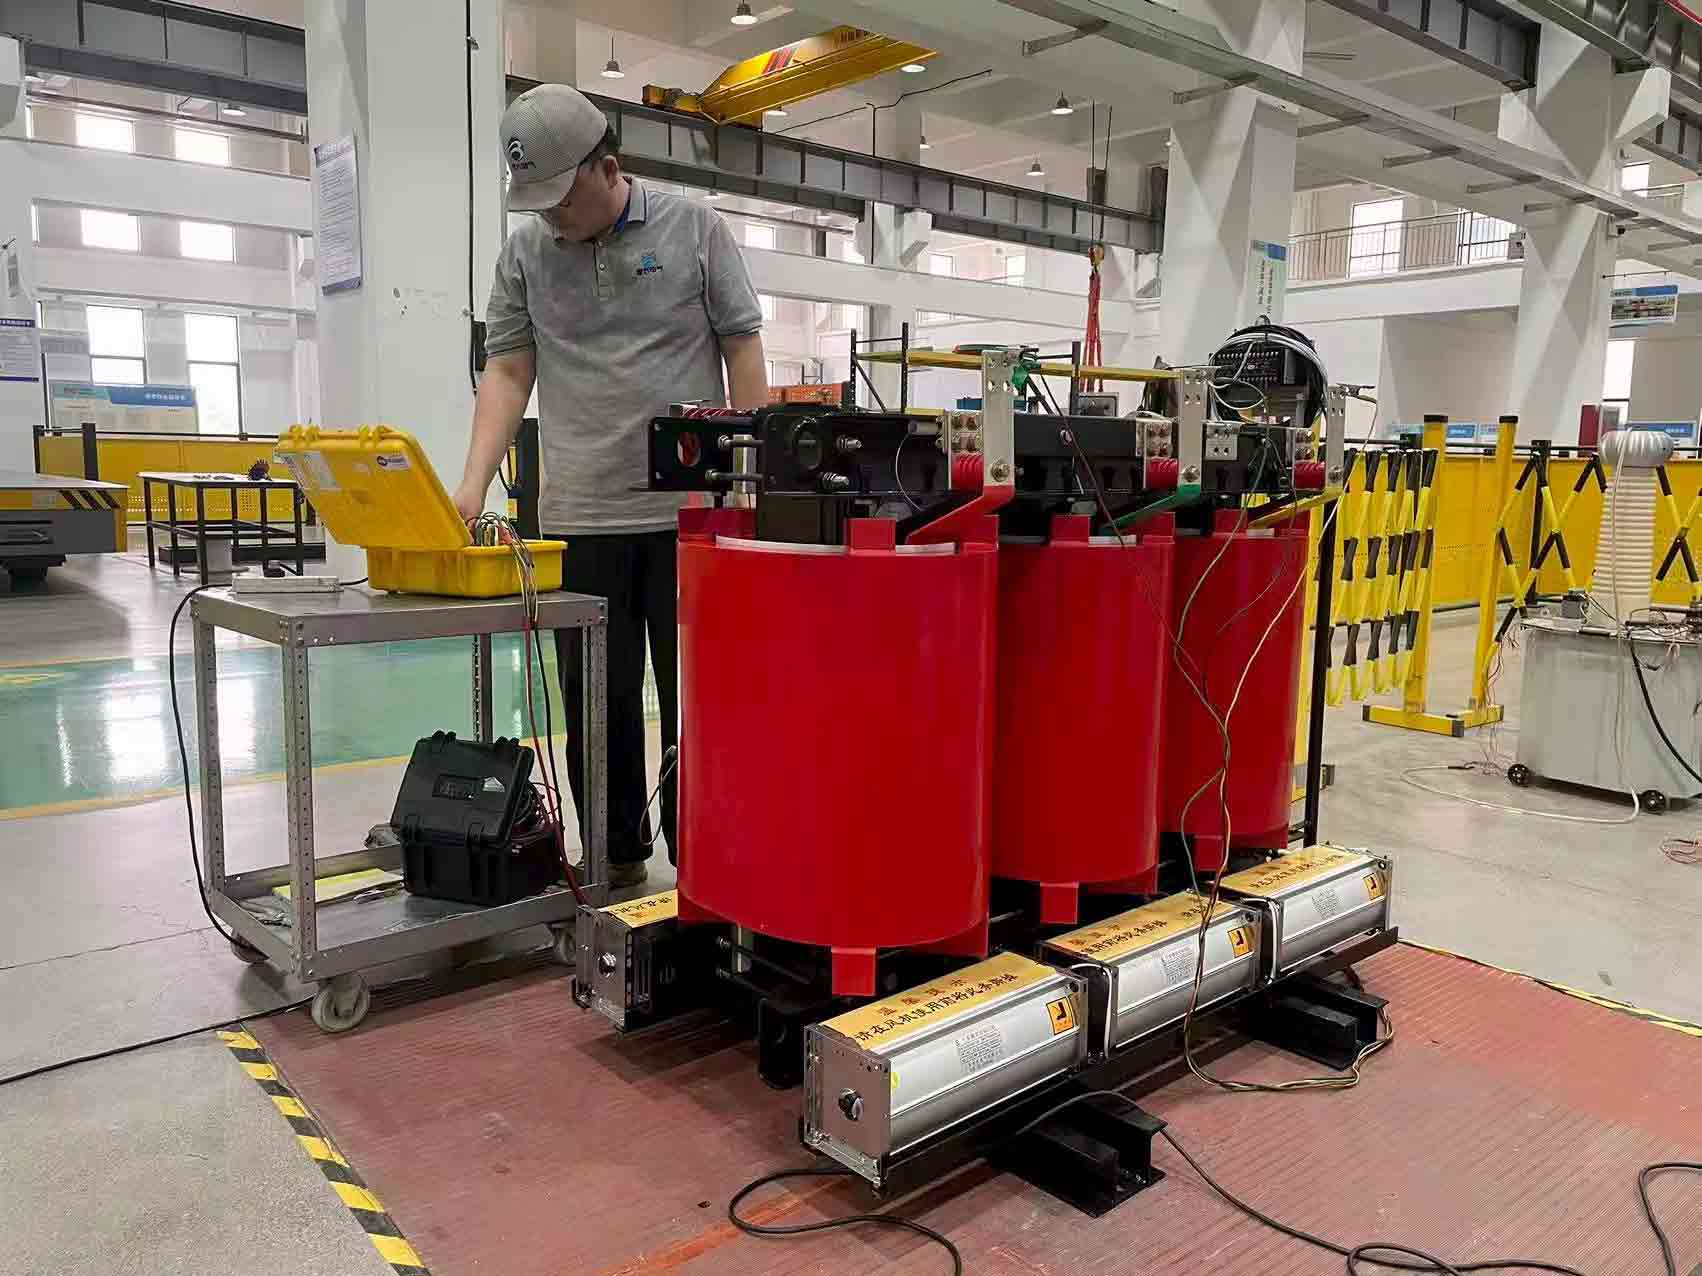
Routineprüfungen und Verifizierung der Typprüfungen im SHENDIAN-Labor.
4. Am Übergabepunkt: Endkontrolle (FQC-Routineprüfungen) + OQC (Warenausgangskontrolle)
Sobald eine Einheit die Endfertigung erreicht, führt die FQC (Endkontrolle) eine 100-prozentige Routineprüfung gemäß nationaler Norm und den technischen Vereinbarungen mit dem Kunden durch; bei Serienprodukten erfolgen Typprüfungen auf Stichprobenbasis. Kein Gerät verlässt das Werk, ohne alle Prüfungen erfolgreich bestanden zu haben.
4.1 Routineprüfungen, die jede Einheit bestehen muss
Jeder Transformator durchläuft folgende Prüfungen: Gleichstromwiderstand (offener Stromkreis, lose Verbindungen), Übersetzungsverhältnis und Schaltgruppe (Windungsfehler, Verdrahtungsfehler), Isolationswiderstand, Stehwechselspannung, induzierte Spannungsprüfung (Windungsisolation), Leerlaufverluste und -strom, Lastverluste, Dichtheitsprüfung (Öl), Sicht- und Maßkontrolle sowie Überprüfung des Leistungsschilds. Bei Trockentransformatoren kommen eine Teilentladungsprüfung und eine stichprobenartige Erwärmungsprüfung hinzu; bei Großtransformatoren zusätzlich die Prüfung der Blitzstoßspannungsfestigkeit und der Kurzschlussfestigkeit. Alle Daten werden in Echtzeit in das System übertragen; Messwerte außerhalb der Spezifikation führen zur Ablehnung der Einheit, lösen einen Bericht über Nichtkonformität aus und veranlassen die Rückführung zur Reparatur sowie eine anschließende vollständige Wiederholungsprüfung. Ein erneutes Nichtbestehen führt zur Verschrottung.
4.2 Äußere Beschaffenheit, Kennzeichnung, Verpackung – OQC (Warenausgangskontrolle)
Vor der Einlagerung prüft die OQC das Leistungsschild (Leistung, Spannung, Impedanz, Norm) anhand des Auftrags, kontrolliert die Lackierung auf Kratzer oder Rost und stellt sicher, dass die Anschlusskennzeichnungen eindeutig und vollständig sind. Die Verpackung wird überprüft – ölgefüllte Einheiten sind gegen Feuchtigkeit abgedichtet, Gießharztransformatoren gegen Stoßeinwirkung geschützt, und sämtliches Zubehör (Steuergerät, Handbuch, Zertifikat, Prüfprotokoll) ist vorhanden. Vor der Verladung gleichen wir Modell und Menge erneut mit dem Auftrag ab, um Falsch- oder Teillieferungen zu vermeiden, und stellen anschließend die Konformitätserklärung sowie das vollständige Prüfprotokoll aus, die der Einheit beigelegt werden.
5. Schließen des Regelkreises: Management von Nichtkonformitäten (NCR), Rückverfolgbarkeit und Verbesserungen im After-Sales-Bereich
5.1 Gestufte Kontrolle von Nichtkonformitäten
Fehler werden in vier Kategorien eingeteilt: geringfügig, allgemein, schwerwiegend und Ausschuss. Ein geringfügiger kosmetischer Mangel kann mit einer schriftlichen Verzichtserklärung des Kunden akzeptiert werden; ein allgemeiner Leistungsfehler führt zu Nacharbeit und anschließender erneuter Prüfung; ein schwerwiegender Fehler (z. B. Windungsdurchschlag, Ausschuss-Kern, irreparables Leck am Kessel) führt direkt zum Ausschuss. Wir unterhalten einen Quarantänebereich mit roter Kennzeichnung, der vom Bestand an einwandfreien Teilen getrennt ist. Monatlich erstellen wir eine Pareto-Analyse der Fehler, wählen die drei häufigsten aus (Windungsschäden, hohe Leerlaufverluste, Ölleckagen) und optimieren gezielt die entsprechenden Prozesse.
5.2 Durchgängige Prozessrückverfolgbarkeit
Jeder Transformator erhält eine eindeutige, im System hinterlegte Seriennummer. Diese verknüpft Rohmaterialchargen, Produktionsteam, Wickler, Prüfer, Prüfdaten, Fertigungszeitpunkt und Kundenauftrag. Tritt ein Problem im Feld auf, ermöglicht diese Nummer den sofortigen Abruf des gesamten Datensatzes per Mausklick. So lässt sich genau bestimmen, an welcher Station und bei welchem Material das Problem auftrat, und es kann geklärt werden, ob es sich um einen Material-, Prozess- oder Handhabungsfehler handelte.
5.3 Geschlossener Regelkreis im After-Sales-Bereich
Wir haben eine dedizierte Stelle für Qualitätssicherung im After-Sales-Bereich eingerichtet. Bei einer Kundenmeldung – etwa zu Geräuschentwicklung, Überhitzung, Ausfall oder Leckage – werden wir innerhalb von 24 Stunden aktiv: Wir sichern das fehlerhafte Bauteil sowie die Prüfdaten, und das Qualitätssicherungsteam führt eine Fehleranalyse durch sowie einen 8D-Report. Parallel dazu verschärfen wir die Prozess- und Prüfvorgaben. In monatlichen Qualitätsbesprechungen werden Daten zu Wareneingang, laufender Produktion, Warenausgang und Reklamationen zusammengeführt. Häufig auftretende Fehler führen zur Aktualisierung von Arbeitsanweisungen, zur Einführung zusätzlicher Prüfpunkte oder zur Aufrüstung der Ausrüstung, um Fehler direkt an der Quelle zu beheben. Zudem lassen wir Rückmeldungen aus dem Feldeinsatz in die Produktentwicklung einfließen, um die Zuverlässigkeit zu steigern.
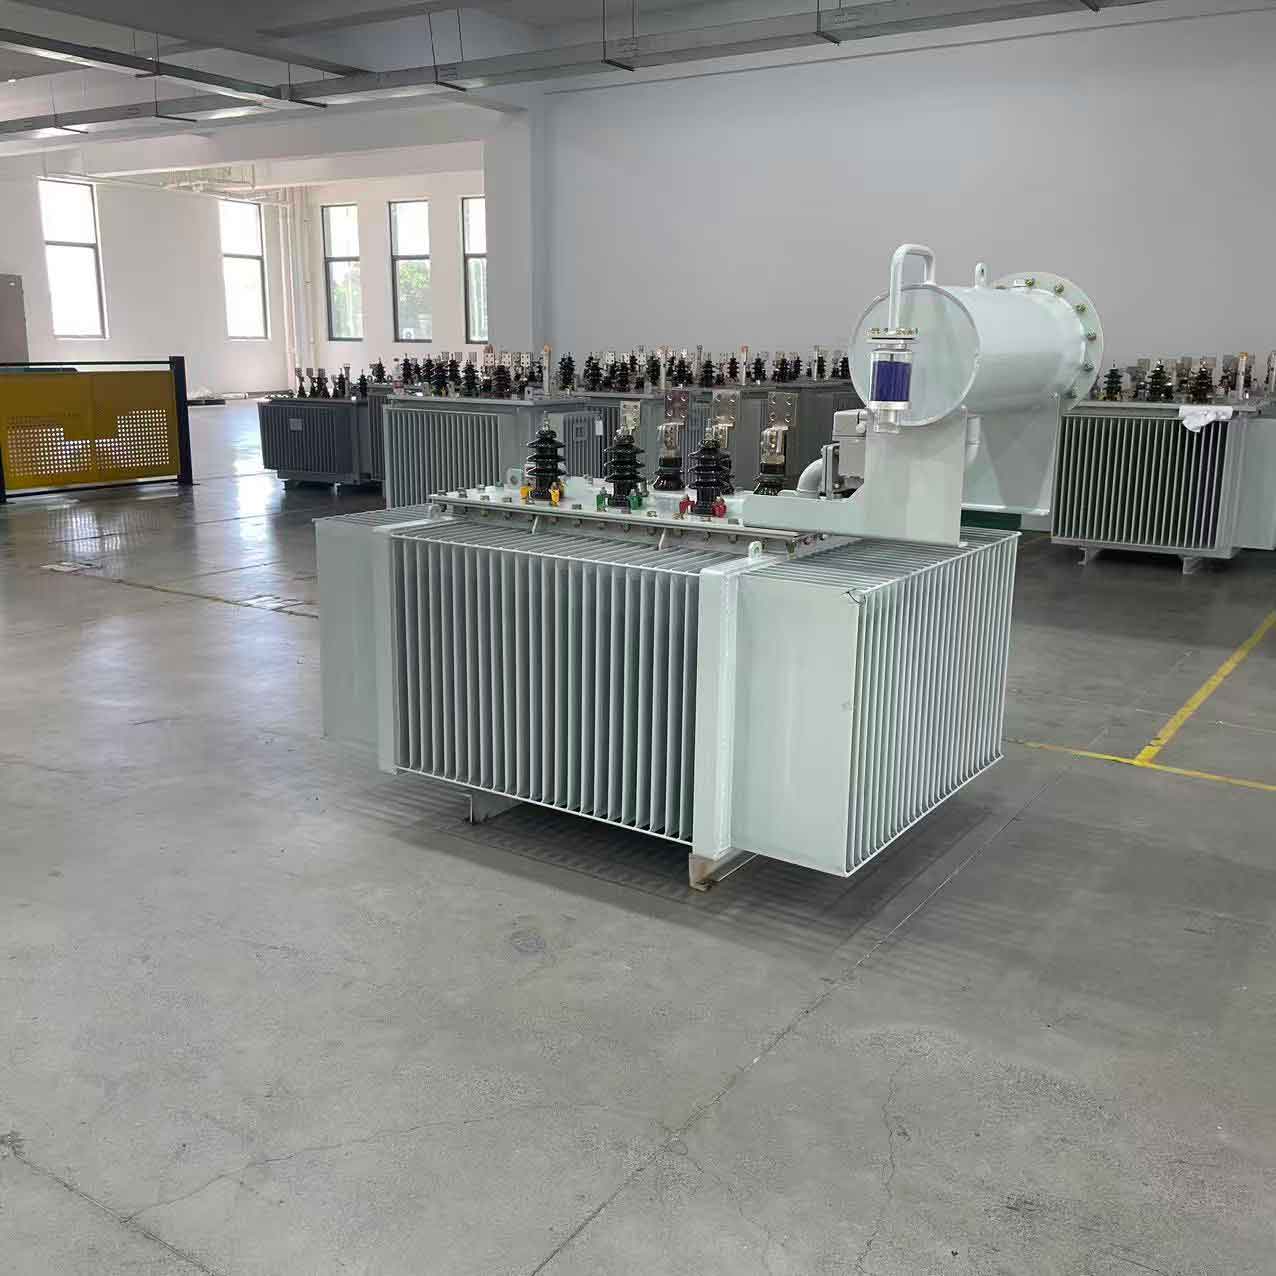
Fertiggestellte ölgefüllte Verteiltransformatoren, die auf den Versand warten.
6. Umgebung und 5S als Qualitätsfaktoren
Isolierungen, Kerne und Wicklungen reagieren empfindlich auf Feuchtigkeit und Staub. In der Fertigung wird die Luftfeuchtigkeit durch Klimatisierung unter 60 % gehalten, damit die Isolierung keine Feuchtigkeit aufnimmt; in den Bereichen für Kern- und Wicklungsfertigung sorgt eine Staubabsaugung dafür, dass sich kein Metallstaub ansammelt. Zudem werden Bereiche für Material, laufende Aufträge und Sperrware klar abgegrenzt und 5S-Standards angewandt, um sicherzustellen, dass Werkzeuge und Bauteile an ihrem Platz bleiben und keine Kupferspäne oder Fremdkörper in das Gerät gelangen. Tägliche Reinigungskontrollen sind fester Bestandteil der fertigungsbegleitenden Qualitätsprüfung (IPQC); entspricht die Umgebung nicht den Vorgaben, wird der betreffende Arbeitsschritt unterbrochen. Dadurch wird eine ganze Kategorie potenzieller versteckter Mängel bereits im Vorfeld ausgeschlossen.
Fazit
Das Qualitätssystem eines Transformatorenwerks bildet einen geschlossenen Regelkreis, der vom Rohmaterial über die Fertigung und Prüfung bis hin zum Kundendienst reicht. Dabei gilt der Grundsatz: Prävention vor Prüfung, ergänzt durch kontinuierliche Verbesserung. Ein standardisiertes Managementsystem bildet die Basis; die Eingangsprüfung (IQC) sondert fehlerhaftes Material direkt an der Quelle aus; die fertigungsbegleitende Prüfung (IPQC) erkennt Mängel in Echtzeit; die End- und Versandprüfung (FQC/OQC) fungieren als letzte Kontrollinstanz vor der Auslieferung; und Aspekte wie Rückverfolgbarkeit, Umgang mit Nichtkonformitäten, Lieferantenmanagement, Schulungen sowie die Arbeitsumgebung decken die übrigen Bereiche ab. Gemeinsam reduzieren diese Maßnahmen klassische Fehlerquellen wie Windungsschlüsse, übermäßige Verluste, Ölleckagen, unzulässige Teilentladungen oder dielektrische Durchschläge. Anlagen der Energietechnik sind entscheidend für die Netzstabilität. Nur wenn die Qualitätskontrolle in jeden Prozess, bei jedem Mitarbeiter und an jedem Prüfgerät verankert ist, kann ein Werk zuverlässig Transformatoren fertigen, die sowohl den Normen als auch den Kundenanforderungen entsprechen – was zu geringeren Kosten im Kundendienst, einem besseren Ruf und einem echten Wettbewerbsvorteil führt.
WeChat
Scannen Sie den QR-Code mit WeChat