 (English) Jiangsu Shendian Electric Co., Ltd.
تُعد المحولات بمثابة الهيكل العظمي الذي يحمل أعباء أي شبكة كهرباء. وسواء تعلق الأمر بوحدة توزيع على خط تغذية لقرية، أو محول جاف في مركز بيانات، أو محول طاقة ضخم مغمور بالزيت، فإن عوامل مثل العزل، وقوة العزل الكهربائي، وارتفاع درجة الحرارة، والفواقد، والقدرة على تحمل قصر الدائرة (short-circuit withstand capability) هي التي تحدد استمرارية عمل الشبكة؛ إذ قد يؤدي عيب واحد إلى انقطاع التيار، أو نشوب حريق، أو تلف المعدات، أو ما هو أسوأ من ذلك.
إن تصنيع المحولات يختلف تماماً عن عمليات الإنتاج النمطي البسيط (مثل تصنيع البراغي)؛ فهي عملية طويلة تبدأ بدخول المواد الخام، مروراً بتشغيل الأجزاء، ولف الملفات، وتجميع القلب الحديدي، والعزل، والتجميع النهائي، والطلاء بالورنيش أو التعبئة بالزيت، والاختبارات الروتينية، وصولاً إلى الشحن، حيث تنطوي كل مرحلة على احتمالات محددة للفشل أو الخلل. لذا، يحتاج المصنع الحديث إلى نظام جودة يغطي دورة الحياة بأكملها، مع تحديد واضح للمسؤوليات، وإمكانية تتبع كاملة، واعتماد أساليب عمل موحدة. ونحن ندير هذه العملية استناداً إلى خمس ركائز: فحص المواد الواردة (IQC)، والفحص الدوري أثناء التصنيع (IPQC)، وفحوصات العمليات المخصصة، والاختبارات الروتينية الشاملة (FQC)، ونظام الرقابة وحلقة التغذية الراجعة لما بعد البيع؛ وكل ذلك مدعوم بوثائق موحدة، ومعدات مُعايرة، وكوادر مدربة، ونظام لتتبع المنتجات، وعمليات تحسين مستمر. يستعرض هذا المقال كيفية بناء هذا النظام وتشغيله فعلياً.
1. البدء بالأساس: نظام موحد لإدارة الجودة
لا تقتصر مراقبة الجودة على خطوة فحص واحدة، بل هي نظام إداري متكامل؛ وتتمثل المهمة الأولى في اعتماد هذا النظام وتوحيد معاييره لضمان وجود أساس متين يرتكز عليه خط الإنتاج بأكمله.
1.1 اعتماد النظام والتحكم في الوثائق
نحن نُعد ملفات الجودة لدينا بما يتوافق مع معيار ISO 9001، وسلسلة المعايير الصينية GB/T 1094 الخاصة بمحولات الطاقة، ومعيار GB/T 10228 للوحدات الجافة، بالإضافة إلى حدود كفاءة الطاقة ومواصفات تحمل قصر الدائرة. وتتوزع الوثائق على أربعة مستويات:
- المستوى الأول، دليل الجودة: ويشمل سياسة الجودة، والهيكل التنظيمي، ومسؤوليات الأقسام.
- المستوى الثاني، وثائق الإجراءات: وتشمل فحص المواد الواردة، والتحكم في العمليات، والتعامل مع المنتجات غير المطابقة للمواصفات، ومعايرة المعدات، وإمكانية التتبع، والتعامل مع شكاوى العملاء.
- المستوى الثالث، تعليمات العمل: وتشمل بطاقات العمليات لكل مرحلة تصنيع، ومواصفات الفحص، وإجراءات التشغيل القياسية (SOPs) للمعدات، ومعايير الاختبار.
- المستوى الرابع، السجلات: وتشمل جداول فحص المواد الواردة، وسجلات الفحص الدوري، وتقارير الاختبار، وتقارير عدم المطابقة، وسجلات المعايرة.
تخضع جميع الرسومات وعمليات التصنيع ومعايير الفحص لنظام صارم للتحكم والإصدار؛ فعند تعديل أي رسم هندسي، يتم تعديل معيار الفحص المقابل له فوراً، ولا يُسمح أبداً باختلاط المواصفات القديمة والجديدة على خط الإنتاج نفسه.
1.2 قسم مستقل لضمان الجودة
تدير شركة SHENDIAN قسماً مستقلاً لضمان ومراقبة الجودة (QA/QC) لا يتبع لإدارة الإنتاج. وينقسم هذا القسم إلى وحدات متخصصة تشمل: فحص المواد الواردة (IQC)، وفحص العمليات الجارية (IPQC)، والفحص النهائي (FQC)، وفحص المنتجات الصادرة (OQC)، وهندسة وتحسين الجودة (QE). وتتمتع كل مجموعة بصلاحيات محددة ومعايير قبول واضحة ومسار تصعيد معتمد. والقاعدة هنا بسيطة: الإنتاج ينفذ العمل، والجودة تتخذ قرار القبول أو الرفض؛ فلا يحق لأي عامل الموافقة بمفرده على تمرير وحدة نصف مصنعة تثير الشكوك.
1.3 معدات القياس والاختبار والتحكم في دورة حياتها بالكامل
تعتمد عمليات الاختبار على معدات دقيقة للغاية، تشمل: أجهزة قياس المقاومة (DC)، وأجهزة قياس نسبة عدد اللفات، ومنصات اختبار الجهد العالي (HIPOT)، وكواشف التفريغ الجزئي، وأنظمة قياس ارتفاع درجة الحرارة، ومحللات الفقد، وأجهزة القياس (مثل الفرجار والميكروميتر وأجهزة قياس المقاومة العالية “ميغ أوم ميتر”)، ومقاييس سماكة الطلاء، وأجهزة اختبار ضغط الزيت. وتُدرج جميع هذه المعدات في سجل خاص بالمعدات المعايرة؛ حيث تُرسل كل أداة إلى مختبر خارجي وفق جدول زمني محدد وتُوسم بملصق معايرة ساري المفعول، بينما تُستبعد فوراً أي أداة تجاوزت موعد معايرتها. كما نجري فحصاً يومياً قبل بدء التشغيل (بدون حمل)؛ فإذا انحرفت القراءات أو ظهر أي خلل، يتم إيقاف الآلة ووضع علامة تحذيرية عليها، مع الاحتفاظ بسجلات الإصلاح والمعايرة لضمان موثوقية البيانات.
1.4 الكوادر البشرية
يجب أن يحصل كل عامل ومفتش جودة على شهادة تأهيل قبل البدء في العمل على خط الإنتاج. يتلقى الموظفون الجدد تدريباً من ثلاث مراحل: مستوى المصنع (السياسات، السلامة، دراسات حالة الحوادث)، ومستوى الورشة (أنماط الأعطال الشائعة وتكلفة العيوب الفعلية)، ومستوى موقع العمل (تفاصيل العملية، نقاط الفحص، والفحص الذاتي). ويتم منح شارة العمل لمن يجتاز الاختبار بنجاح. أما الموظفون ذوو الخبرة، فيخضعون لمراجعة شهرية للجودة تركز على عيوب الدفعات الأخيرة وملاحظات العملاء؛ كما يخضع المفتشون لاختبار عملي في المعايير كل ثلاثة أشهر، ويتم استبعاد أي شخص يفشل في الاختبار من خط الإنتاج. ونحن نربط الجودة بالأجور؛ فالعامل الذي يكتشف عيباً جسيماً أثناء الفحص الذاتي يحصل على مكافأة، بينما يؤثر التسبب في فشل دفعة إنتاجية أو السماح بشحن وحدة معيبة سلباً على السجل الوظيفي للعامل. وبهذه الطريقة، نضمن ترسيخ ثقافة الانضباط القائمة على مبادئ “الفحص الذاتي، والفحص المتبادل، والفحص المتخصص”.
2. عند المصدر: مراقبة المواد الواردة (IQC)
المواد الأساسية — مثل الفولاذ السيليكوني، وموصلات النحاس أو الألومنيوم، وورق العزل، وزيت العزل، والإيبوكسي، ومكونات القلب، وألواح الخزان، وأطراف التوصيل، وأجهزة التحكم في درجة الحرارة، والمراوح — قد تتسبب في تلف الوحدة النهائية إذا كانت معيبة. وتُعد عملية الفحص عند الاستلام خط الدفاع الأول؛ حيث تقتضي القاعدة فحص المواد قبل إدخالها إلى المخزون، مع الالتزام التام بعدم قبول أي مواد غير مطابقة للمواصفات.
2.1 الفحص الشامل للمواد الحيوية
- الفولاذ السيليكوني (قلب المحول): التحقق من الدرجة (النوعية) والسُمك وشهادة المورد؛ إجراء اختبارات عشوائية لقياس الفقد في الحديد، وكثافة التدفق المغناطيسي، وعزل الطلاء؛ والتحقق من خلو المادة من الصدأ، أو النتوءات الحادة (burrs)، أو مشاكل الرقائق (lamination)، أو التشوهات الموجية. وبعد عملية القص، يتم ضبط التفاوتات الأبعادية وارتفاع النتوءات بدقة؛ إذ تؤدي النتوءات الزائدة إلى زيادة الفقد عند اللاحمل (no-load loss) وتتسبب في حدوث تفريغ جزئي.
- أسلاك الملفات (النحاس أو الألومنيوم): التحقق من النقاء وتفاوتات المقطع العرضي، وقياس المقاومة للتيار المستمر، وفحص طبقة العزل بحثاً عن أي شقوق أو ثقوب دقيقة أو خدوش، واختبار المرونة وأداء الانحناء؛ فأي خدش في طبقة العزل قد يؤدي إلى حدوث قصر كهربائي بين اللفات.
- مواد العزل (الورق، الفواصل، الرقائق المركبة): اختبار السُمك، وقوة العزل الكهربائي، ومحتوى الرطوبة، وفئة تحمل درجة الحرارة. فوجود رطوبة في أي جزء يقلل من جهد التحمل ويرفع مستوى التفريغ الجزئي ليتجاوز الحدود المسموح بها. وبالنسبة للوحدات المغمورة بالزيت، يخضع زيت العزل لاختبارات جهد الانهيار، ومحتوى الرطوبة، وعامل التبديد، وتحليل الغازات المذابة؛ حيث يؤدي الزيت الرديء إلى حدوث تفريغ داخلي وتفحم للمواد نتيجة ارتفاع درجة الحرارة.
- الأجزاء الهيكلية: التحقق من استواء ألواح الخزان، وجودة اللحام، والتفاوتات الأبعادية؛ وسُمك الطلاء ومقاومة التآكل في أدوات التثبيت؛ وإجراء اختبار تشغيل وظيفي لأجهزة التحكم والمراوح؛ ومطابقة المواصفات مع رسومات الطلبية لمنع استخدام مواد غير متوافقة.
2.2 تصنيف الموردين وإدارة حالات عدم المطابقة للمواد الواردة
نقوم بتصنيف الموردين إلى الفئات (A) و(B) و(C) بناءً على جودة الشحنات؛ حيث تخضع الفئة (A) لإجراءات فحص عشوائي مخففة، بينما تخضع الفئة (C) لفحص شامل بنسبة 100%. يتم إعداد بطاقات تقييم ربع سنوية؛ ويتم عقد اجتماعات مع الموردين ذوي الأداء المنخفض المتكرر وتحديد مهلة زمنية لهم للمعالجة، وفي حال عدم تصحيح الوضع، يتم إنهاء التعامل معهم. وعند فشل المواد الواردة في اجتياز الفحص — سواء بسبب خطأ في المقاس، أو أداء خارج المواصفات، أو عيب ظاهري — يقوم قسم مراقبة المواد الواردة (IQC) بإعداد تقرير عدم مطابقة، وعزل الدفعة المعيبة، والتنسيق مع قسم المشتريات والمورد لاتخاذ إجراءات الإرجاع أو الاستبدال أو تقديم المطالبات. نطالب بتقديم تقرير “الإجراءات التصحيحية 8D” ومتابعة تنفيذ الحل؛ وفي حال تكرار المشكلة نفسها، نقوم بزيادة معدل أخذ العينات. يتم أرشفة كافة السجلات والشهادات الواردة، كما تُدرج بيانات الدفعة (Batch) والطراز والمورّد الخاصة بكل شحنة في نظام التتبع، مما يتيح لنا تتبع مسار المنتج النهائي وصولاً إلى المواد الخام المكوّنة له.
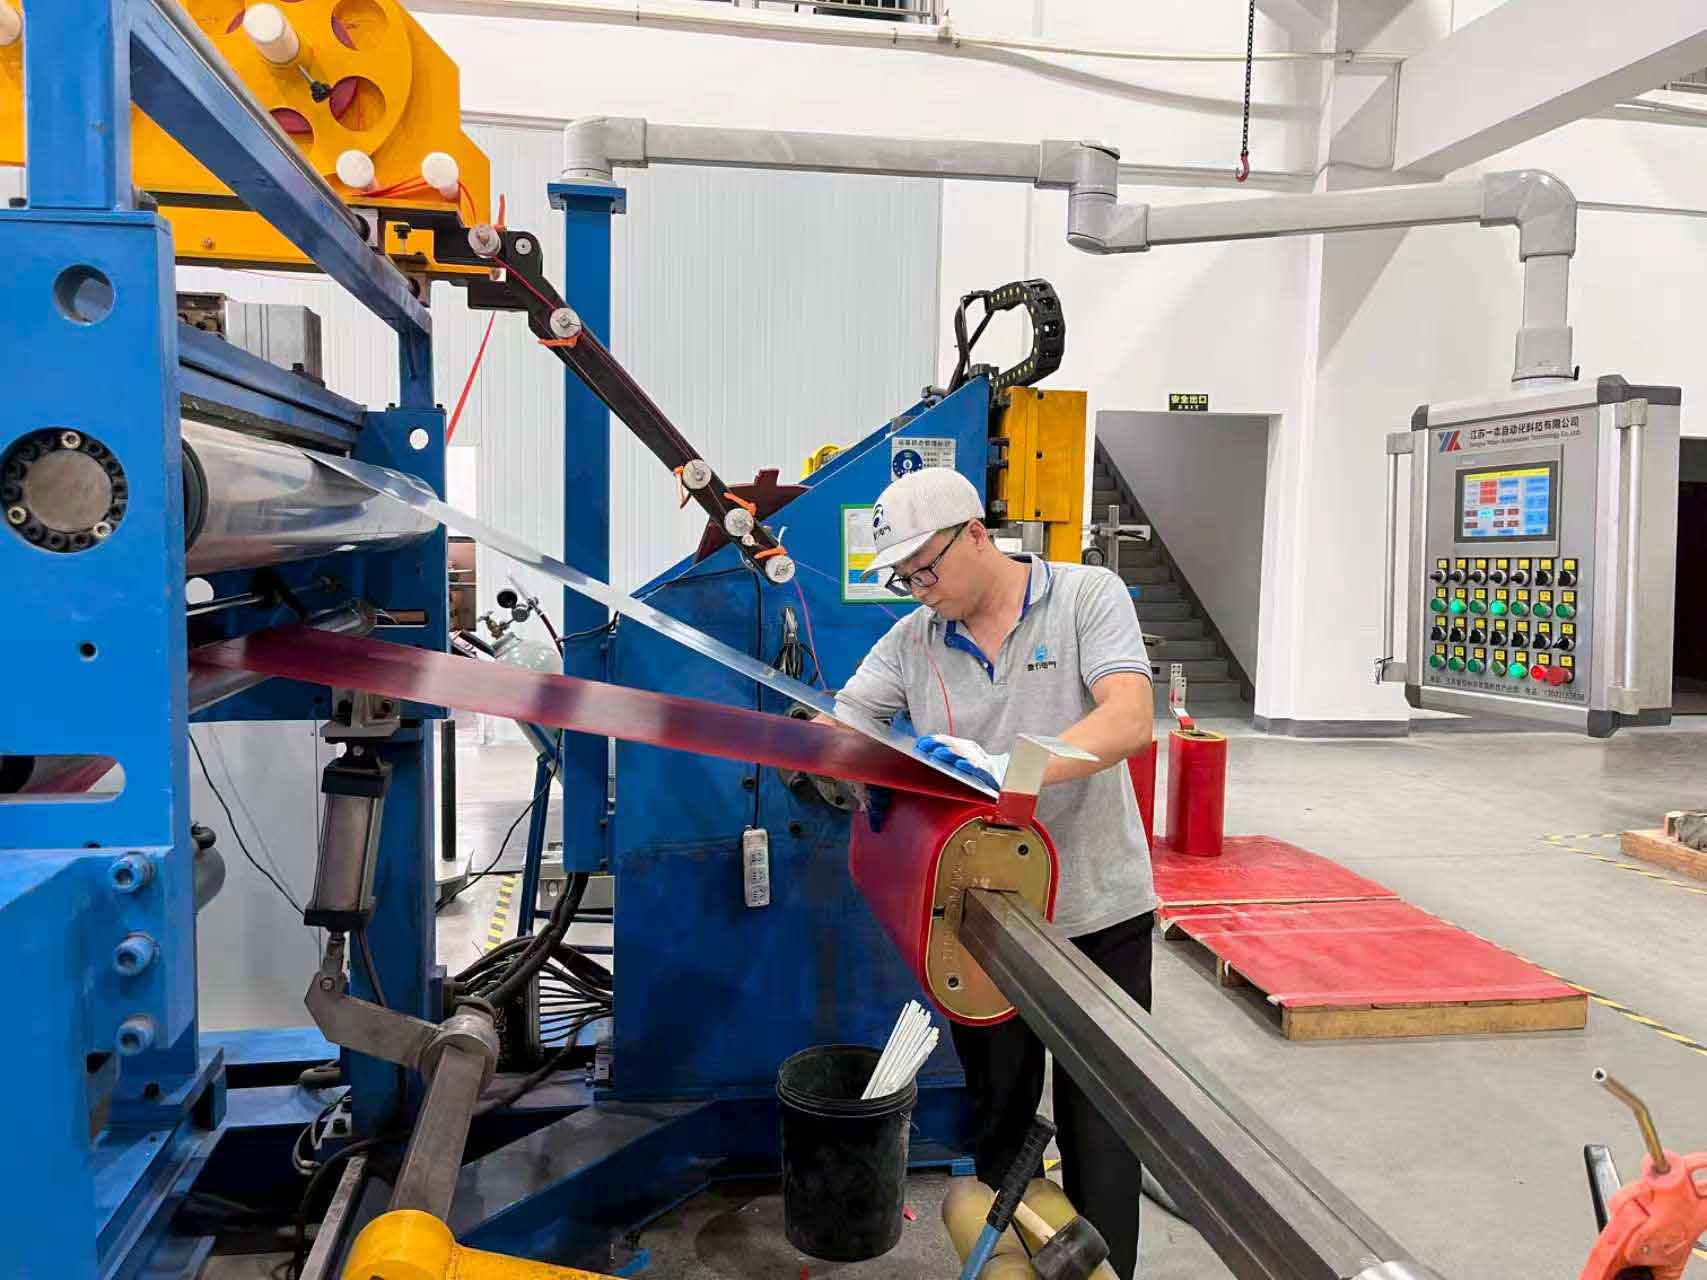
وحدة لف الملفات في صالة الإنتاج بشركة “شينديان” (SHENDIAN).
3. في موقع الإنتاج: مراقبة العمليات (مراقبة الجودة أثناء العملية IPQC + الفحوصات المخصصة)
تمر عملية الإنتاج عبر سبع مراحل أساسية: معالجة القلب الحديدي، ولف الملفات، وتركيب العوازل، وتجميع القلب مع الملفات، والتجفيف والطلاء بالورنيش، والتجميع النهائي، وأخيراً التعبئة بالزيت أو الصب بمادة الإيبوكسي. تتضمن كل عملية نقاط مراقبة، ونطبق نظاماً ثلاثي المستويات للرقابة: الفحص الذاتي من قبل المشغل، والفحص المتبادل من قبل العامل في المحطة المجاورة، والفحص الدوري (الميداني) عند نقاط محددة من قبل مفتش الجودة. ولا يُسمح أبداً بانتقال أي وحدة نصف مصنعة غير مطابقة للمواصفات إلى المحطة التالية.
3.1 معالجة القلب الحديدي
تُعد عمليات القص، والتراص (الرص)، والربط هي الخطوات الرئيسية. ويركز المفتش الميداني على: تفاوت أبعاد القص، ووجود نتوءات (رايش) عند الأطراف، والفجوات بين شرائح الرص، وانتظام ارتفاع الرص، وإحكام الربط. تؤدي الفجوات الواسعة إلى زيادة الفقد عند اللاحمل (no-load loss)، بينما قد تتسبب النتوءات في قطع عازل الملفات. يقوم فريق مراقبة الجودة (IPQC) بأخذ عينة من الرص كل ساعتين لقياس الفجوة، وإجراء فحص شامل للأبعاد للقطعة الأولى يومياً (فلا إنتاج للدفعة دون فحص القطعة الأولى). وتخضع القلوب المكتملة لاختبارات قياس الفقد في القلب وتيار اللاحمل؛ وتُعزل الوحدات غير المطابقة لإعادة رصّها.
3.2 لف الملفات — العملية الأكثر خطورة
تُعد حوادث القصر الكهربائي بين اللفات (inter-turn short)، وتلف عازل الموصل، والخطأ في عدد اللفات من أكثر أعطال المحولات شيوعاً؛ لذا يخضع اللف لفحص إلزامي للقطعة الأولى. يتم التحقق من أول ملف يخرج من الآلة للتأكد من عدد اللفات، ومواصفات السلك، وعدد الطبقات، وموضع وسادات العزل، بالإضافة إلى الأقطار الداخلية والخارجية والارتفاع. وأثناء التشغيل، يراقب المفتش الميداني شد الموصل (فالشد الزائد يمزق الطلاء العازل، والشد الضعيف يؤدي إلى ارتخاء الملف)، كما يتحقق من عدم انزلاق أو تلف الورق العازل بين الطبقات، ومن أن مناطق وصل الأسلاك مسطحة وخالية من النتوءات. ويخضع كل ملف مكتمل لاختبار تحمل الجهد بين اللفات بنسبة 100%؛ وفي حال الفشل، يجب فك الملف وإعادة لفه، مع تسجيل السبب (تلف السلك، خطأ في المناولة، أو عيب في الورق العازل).
3.3 تركيب العوازل وتجميع القلب مع الملفات
عند تجميع الملف مع القلب، ينصب التركيز على مسافات العزل، ومواقع الفواصل (spacers)، وتثبيت أطراف التوصيل (leads)، وعمليات التغليف بالشريط العازل. يجب تغليف زوايا أطراف التوصيل بمواد عازلة ماصة للصدمات لمنع الحواف الحادة من ثقب العزل والتسبب في حدوث تفريغ جزئي. ويتحقق المفتش الميداني من موضع الفواصل وعزم الربط؛ فالربط المفرط يسحق العزل، والربط الضعيف يؤدي إلى حدوث اهتزازات. بعد اكتمال عملية التصنيع، يجب تنظيف الجزء الفعال تمامًا: تُزال أي شظايا معدنية أو غبار، لأن وجود أي ذرة معدنية صغيرة تحت تأثير الجهد الكهربائي يؤدي إلى تفريغ جزئي، وفي النهاية إلى عطل كامل.
3.4 التجفيف، والطلاء، وصب الإيبوكسي
تُعدّ الرطوبة في العازل السبب الرئيسي لفشل المقاومة، لذا فإن تجفيف الأجزاء الفعالة في وحدات الزيت بالتفريغ الهوائي ومعالجة وحدات الزيت الجافة بالإيبوكسي أمران بالغا الأهمية. يراقب نظام مراقبة الجودة أثناء التصنيع درجة حرارة التجفيف، والتفريغ الهوائي، ومدة التجفيف، ويسجل منحنى الرطوبة. بعد التجفيف، تُقاس مقاومة العزل، وأي جزء لا يفي بالمواصفات يُعاد إلى الفرن. تتحكم عملية الصب في نسبة الإيبوكسي، ووقت الخلط، ودرجة حرارة المعالجة لتجنب التشققات والفقاعات. بعد الصب، نتحقق من المسامية، والتشققات، ونقص التعبئة، لأن الفقاعات الداخلية تزيد من التفريغ الجزئي عن الحد المسموح به. تتحكم عملية تعبئة الزيت بالتفريغ الهوائي في التفريغ الهوائي، ومعدل التعبئة، ودرجة حرارة الزيت، ثم تستقر لتفريغ الهواء المحتبس.
3.5 التجميع النهائي
أثناء لحام الخزانات، ورفع الأجزاء المتحركة، والتوصيلات الكهربائية، والختم، وتركيب المروحة أو وحدة التحكم، نتحقق من مسامية اللحام والتسريبات (تُعدّ تسريبات الزيت عيبًا رئيسيًا)، وعزم الربط النهائي، وصحة تسلسل المراحل، وسلامة الحشيات. تخضع وحدات الزيت لاختبار تسرب الضغط – الخزان، والشفاه، والصمامات – للتأكد من عدم وجود أي تسرب. أما الوحدات الجافة، فتخضع لفحص خلوص جسم الصب مع الغلاف الخارجي وتركيب المروحة. تخضع كل دفعة لتشغيل تجريبي للتحقق من مستوى الضوضاء والتأكد من عدم وجود ارتفاع في درجة الحرارة.
معالجة حالات الشذوذ في العملية: في حال اكتشاف عيب بسيط أثناء الفحص الدوري، يتم إعادة العمل عليه فورًا مع المشغل. أما في حال فشل الدفعة أو وجود خطر جسيم على السلامة – كأعطال متكررة بين الدورات أو انتشار الرطوبة – يتم إيقاف خط الإنتاج؛ ويتوقف الإنتاج، وينضم مهندس الجودة إلى فريقي العمليات والإنتاج لتحديد السبب الجذري، ويتم التحقق من الإجراءات التصحيحية والوقائية قبل إعادة التشغيل. يتم توثيق كل عملية إيقاف وإصلاح.
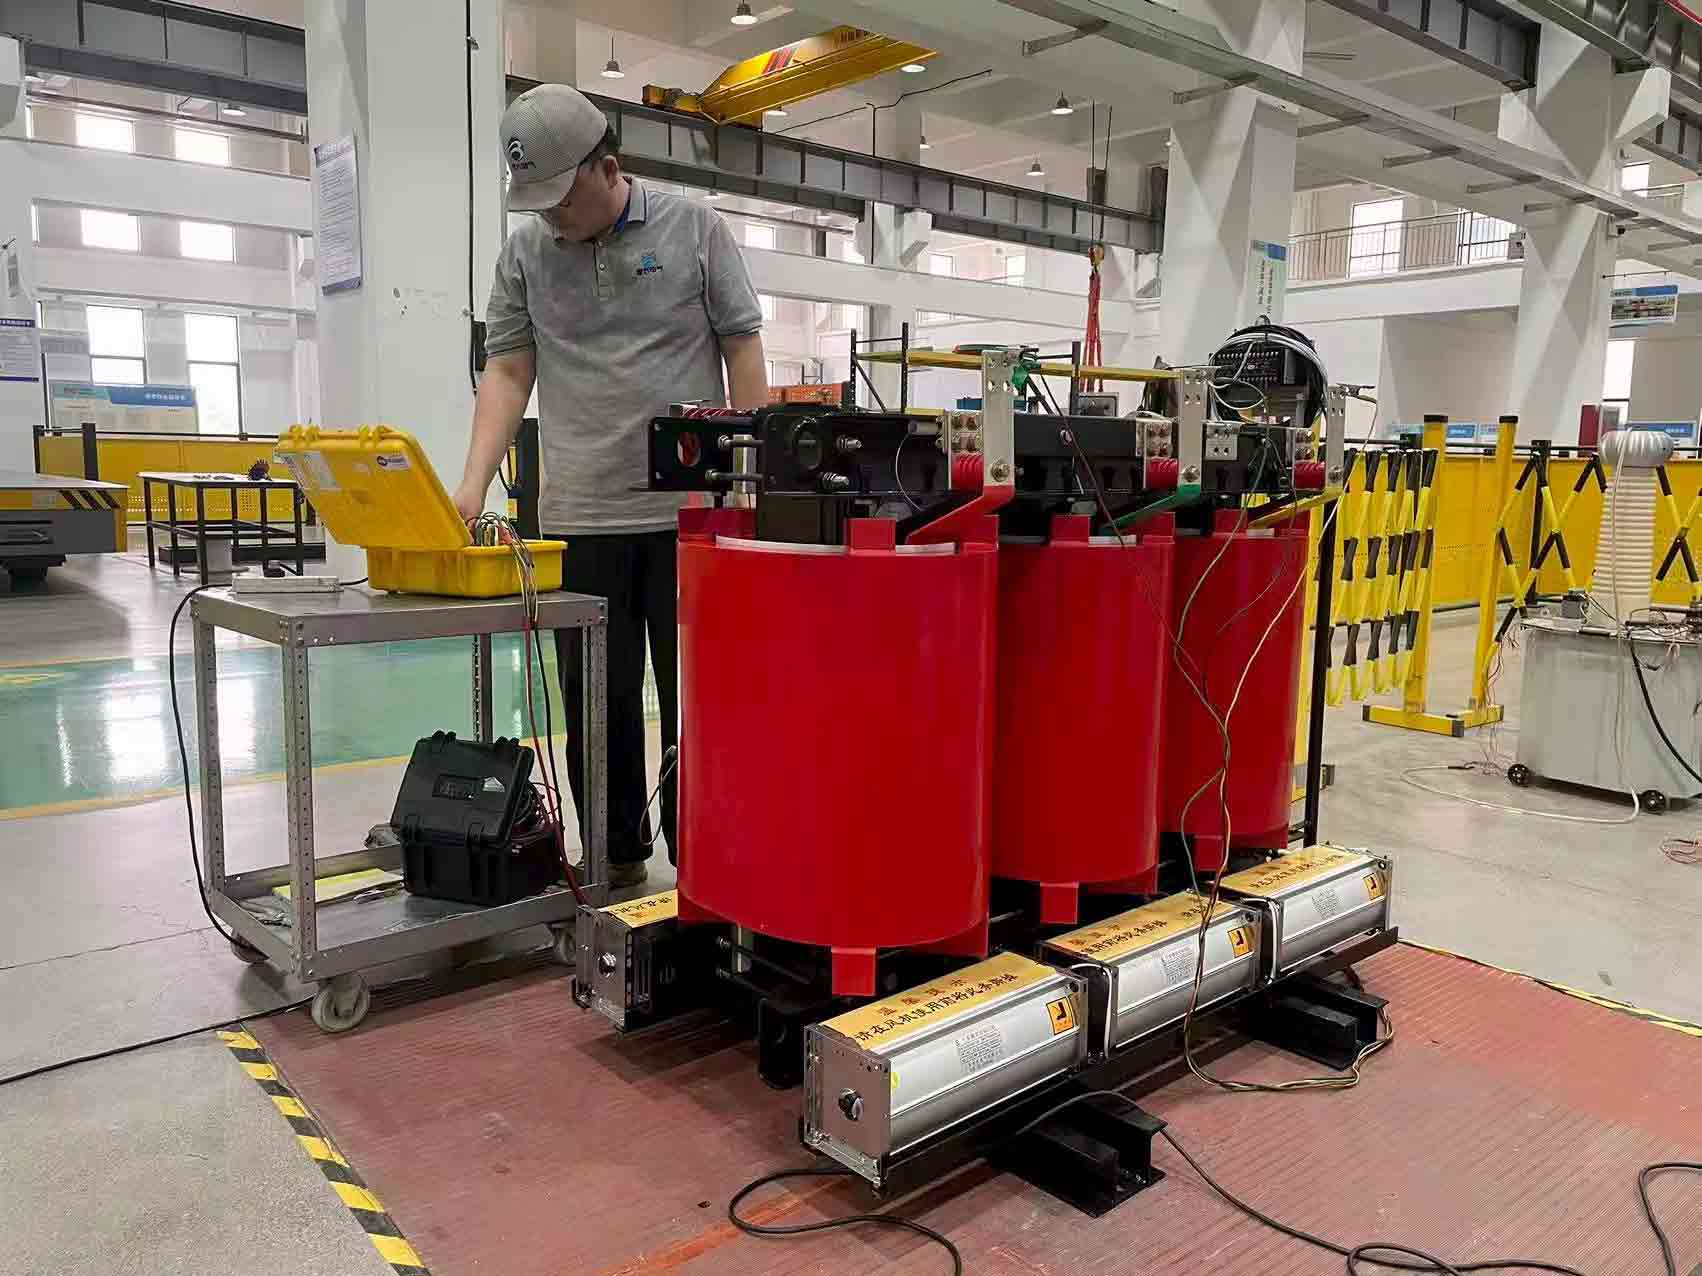
الاختبارات الروتينية والتحقق من اختبارات النوع في مختبر “شينديان” (SHENDIAN).
4. عند مرحلة التسليم: مراقبة الجودة النهائية (اختبارات FQC الروتينية) ومراقبة الجودة عند الشحن (OQC)
بمجرد وصول الوحدة إلى المرحلة النهائية، تُجري وحدة مراقبة الجودة النهائية (FQC) اختبارات روتينية شاملة (بنسبة 100%) وفقاً للمعايير الوطنية والاتفاقية الفنية المبرمة مع العميل؛ أما بالنسبة للمنتجات المُنتجة على دفعات، فتخضع لاختبارات النوع (Type Tests) بنظام أخذ العينات. لا يتم شحن أي وحدة دون اجتياز كافة الاختبارات بنجاح.
4.1 الاختبارات الروتينية التي يجب أن تجتازها كل وحدة
تخضع كل محولة للاختبارات التالية: قياس مقاومة التيار المستمر (للكشف عن الدوائر المفتوحة أو الوصلات غير المحكمة)، ونسبة عدد اللفات ومجموعة المتجهات (للكشف عن أخطاء اللفات أو التوصيلات)، ومقاومة العزل، واختبار تحمل الجهد بتردد القدرة، واختبار تحمل الجهد المستحث (بين اللفات)، وقياس الفقد والتيار عند اللاحمل (No-load)، وقياس الفقد عند الحمل، واختبار التسرب (للزيت)، وفحص المظهر والأبعاد، والتحقق من بيانات لوحة التعريف. وبالنسبة للوحدات الجافة (Dry-type)، يُضاف اختبار التفريغ الجزئي واختبار ارتفاع درجة الحرارة (بالعينة)؛ أما محولات القدرة الكبيرة فتخضع أيضاً لاختبار تحمل نبضة البرق واختبار تحمل قصر الدائرة. يتم إدخال جميع البيانات إلى النظام بشكل فوري؛ وفي حال تسجيل قراءة خارج النطاق المحدد، تُعتبر الوحدة غير مجتازة للاختبار، ويتم إصدار تقرير عدم مطابقة وإعادة الوحدة للإصلاح ثم إعادة اختبارها بالكامل. وفي حال عدم اجتياز الاختبار للمرة الثانية، يتم استبعاد الوحدة واعتبارها خردة.
4.2 المظهر، والعلامات التعريفية، والتعبئة — مراقبة الجودة عند الشحن (OQC)
قبل دخول الوحدة إلى المستودع، تقوم وحدة OQC بمطابقة بيانات لوحة التعريف (القدرة، الجهد، المعاوقة، المعيار) مع تفاصيل الطلبية، وفحص الطلاء بحثاً عن أي خدوش أو صدأ، والتأكد من وضوح واكتمال علامات الأطراف. كما يتم التحقق من التعبئة والتغليف؛ حيث تُحكم سدادات الوحدات الزيتية لمنع الرطوبة، وتُحمى أجسام الوحدات الجافة المصبوبة من الصدمات، ويتم التأكد من وجود جميع الملحقات (وحدة التحكم، دليل التشغيل، الشهادة، تقرير الاختبار). وقبل التحميل، نعيد التحقق من الطراز والكمية ومطابقتها مع الطلبية لتجنب شحن أصناف خاطئة أو ناقصة، ثم نصدر شهادة المطابقة وتقرير الاختبار الكامل ليتم إرفاقهما مع الوحدة.
5. إغلاق الحلقة: إدارة حالات عدم المطابقة، والتتبع، والتحسين بعد البيع
5.1 التحكم المتدرج في حالات عدم المطابقة
تُصنَّف العيوب إلى أربع درجات: طفيفة، وعامة، وجسيمة، وتالفة (تُستبعد كخردة). يمكن قبول العيوب الشكلية (الجمالية) الطفيفة بموجب تنازل كتابي من العميل؛ أما عيوب الأداء العامة فتخضع لإعادة العمل ثم إعادة الاختبار؛ بينما تُستبعد العيوب الجسيمة (مثل انهيار عزل الملفات، أو تلف القلب الحديدي، أو تسرب الخزان غير القابل للإصلاح) مباشرةً كخردة. نخصص منطقة عزل (حجر صحي) مميزة ببطاقات حمراء، منفصلة عن المخزون السليم. ونقوم شهرياً بإعداد تحليل “باريتو” للعيوب، وتحديد أكثر ثلاثة عيوب شيوعاً (تلف العزل بين اللفات، وفقد طاقة عالٍ في حالة اللاحمل، وتسرب الزيت) للتركيز على معالجة العمليات المرتبطة بها.
5.2 التتبع الشامل للعملية
يحصل كل محول على رقم تسلسلي فريد مرتبط بالنظام، يربط بين دفعة المواد الخام، وفريق الإنتاج، وفني اللف، والمفتش، وبيانات الاختبار، ووقت التصنيع، وطلب العميل. عند ظهور مشكلة ميدانية، يتيح هذا الرقم استرجاع السجل الكامل بضغطة زر واحدة، مما يحدد بدقة المحطة والمادة المعنية، ويساعدنا في معرفة ما إذا كانت المشكلة تتعلق بالمواد، أو عملية التصنيع، أو المناولة.
5.3 حلقة التحسين المغلقة لما بعد البيع
نخصص كادراً وظيفياً لمتابعة الجودة بعد البيع. عند تلقي تقرير من العميل (بشأن الضوضاء، أو السخونة الزائدة، أو الأعطال، أو التسرب)، نتحرك خلال 24 ساعة لجمع العينة المعيبة وبيانات الاختبار، حيث يقوم فريق هندسة الجودة (QE) بتحليل أسباب الفشل وإصدار تقرير “8D” (الخطوات الثماني لحل المشكلات). وبالتوازي مع ذلك، نقوم بتشديد ضوابط العملية ومعايير الفحص. وتُناقش شهرياً بيانات الجودة المتعلقة بالمواد الواردة، والعمليات الجارية، والمنتجات الصادرة، والشكاوى؛ حيث تؤدي العيوب المتكررة إلى تحديث تعليمات العمل، أو إضافة نقاط فحص جديدة، أو تحديث المعدات، مما يساهم في القضاء على العيوب من مصدرها. كما نقوم بنقل الملاحظات الميدانية إلى مرحلة تصميم المنتج لتعزيز الموثوقية.
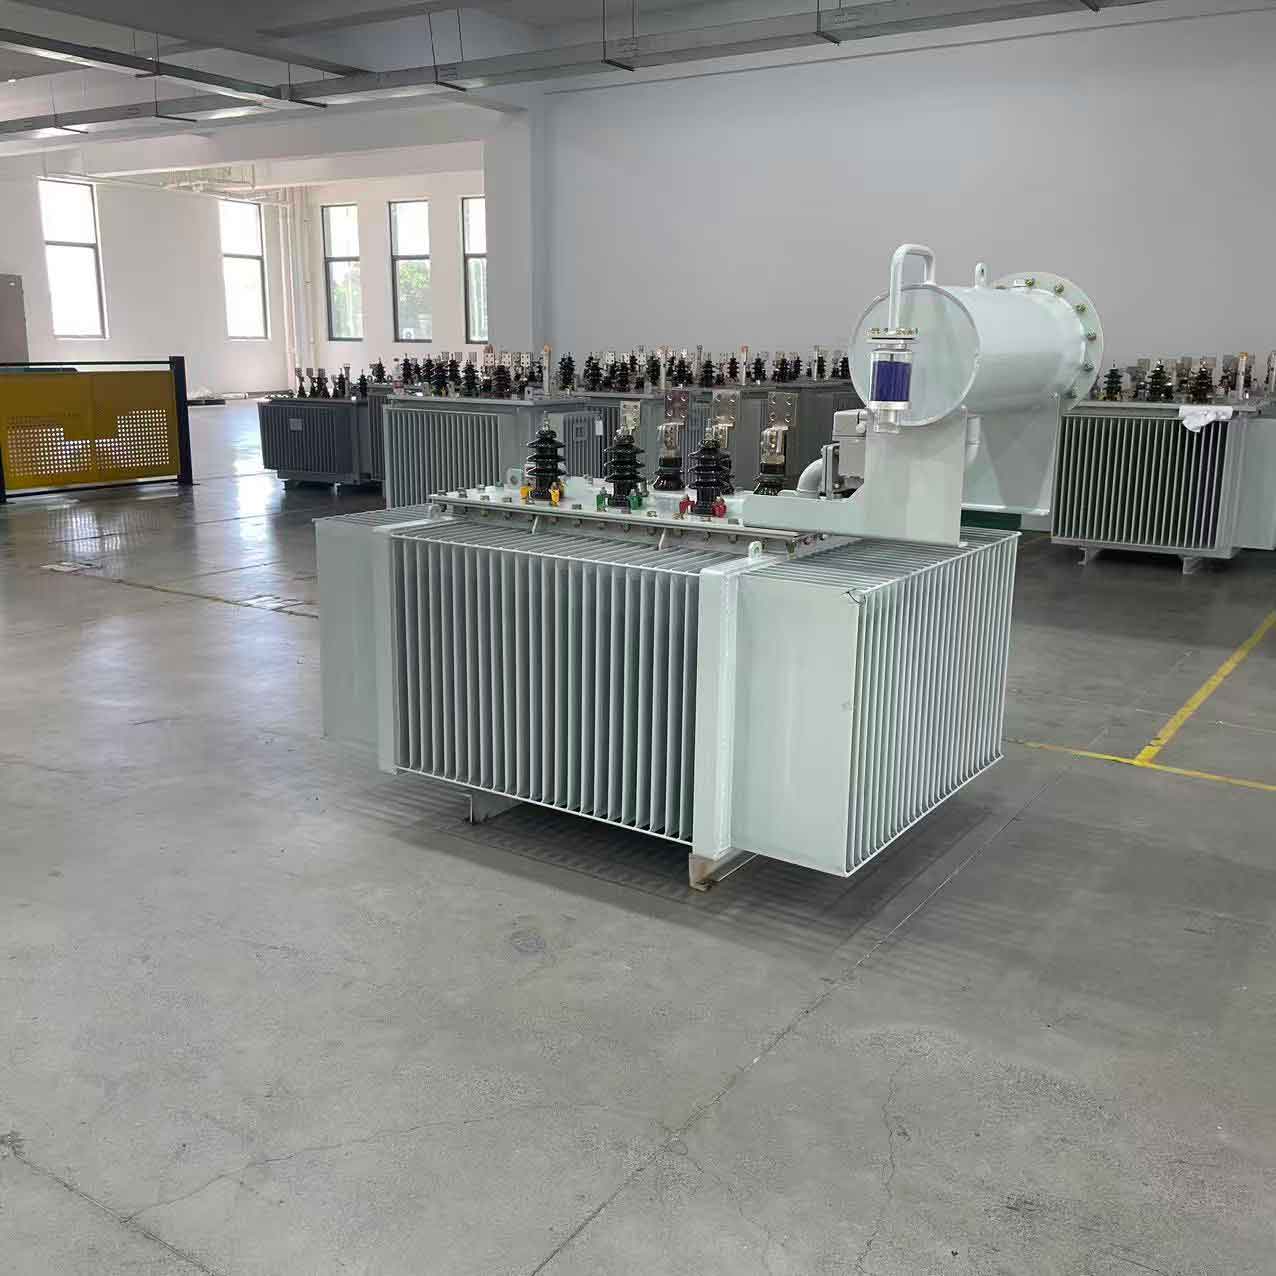
محولات توزيع مغمورة بالزيت ومكتملة الصنع بانتظار الشحن.
٦. البيئة ومنهجية 5S كعامل تمكين للجودة
تتأثر مواد العزل والقلوب والملفات بالرطوبة والغبار. يُشغّل المصنع نظام تكييف هواء للحفاظ على الرطوبة أقل من ٦٠٪ لمنع امتصاص العزل للرطوبة؛ كما تُزوّد مناطق القلوب والملفات بنظام شفط الغبار لمنع تراكم الغبار المعدني؛ ونُقسّم المواد الخام، والعمل قيد التنفيذ، ومناطق الحجر الصحي، ونُطبّق منهجية 5S لضمان بقاء الأدوات والقطع في مكانها وعدم دخول برادة النحاس أو أي شوائب أخرى إلى الوحدة. تُعدّ فحوصات التنظيف اليومية جزءًا من إجراءات مراقبة الجودة أثناء الإنتاج؛ وفي حال وجود خلل في البيئة، تتوقف العملية ذات الصلة. هذا يمنع ظهور مجموعة كاملة من العيوب الخفية قبل حدوثها.
الخلاصة
يُمثّل نظام الجودة في مصنع المحولات حلقة مغلقة تبدأ من المواد الخام مرورًا بالإنتاج والاختبار وخدمات ما بعد البيع، ويقوم منطقه على الوقاية أولًا، ثم الفحص ثانيًا، والتحسين المستمر. تُرسّخ الإدارة الموحدة الأساس؛ وتستبعد مراقبة الجودة الواردة المواد المعيبة من مصدرها؛ وتكتشف مراقبة الجودة أثناء الإنتاج العيوب في الوقت الفعلي؛ وتُشرف مراقبة الجودة النهائية ومراقبة الجودة الخارجية على عملية الشحن. وتشمل الجوانب الأخرى التتبع، ومعالجة حالات عدم المطابقة، وإدارة الموردين، والتدريب، والبيئة. تعمل هذه العوامل مجتمعةً على الحد من الأعطال الشائعة، مثل قصر الدائرة بين اللفات، والخسائر الزائدة، وتسرب الزيت، والتفريغ الجزئي الزائد عن الحد المسموح به، وانهيار العازل. تُعدّ معدات الطاقة أساس سلامة الشبكة الكهربائية. ولا يمكن للمصنع إنتاج محولات كهربائية موثوقة تلبي المعايير ومتطلبات العملاء إلا من خلال تطبيق مراقبة الجودة في كل عملية، وعلى كل عامل، وفي كل جهاز اختبار، مما يُقلل تكاليف ما بعد البيع، ويُعزز السمعة، ويمنح ميزة تنافسية حقيقية في السوق.
WeChat
مسح رمز QR باستخدام wechat